车间看板硬件部署指南:湘潭工厂实现生产管理可视化的关键技术要点
在湘潭的很多中小型制造车间里,生产进度靠班组长拿本子记、设备状态靠操作工口头汇报、异常处理靠微信群喊话——这种模式在订单波动不大的时候勉强够用,一旦遇到多品种小批量或者交期压缩,信息断层就会直接变成产能损失。车间看板的价值恰恰在这里:它把原本散落在工位、机床和Excel里的数据,变成一块屏幕上实时跳动的数字。
看板要显示什么,取决于MES系统能拿到什么
很多工厂在部署车间看板时容易犯一个错误:先买屏幕,再想内容。结果看板变成了一个循环播放的Excel截图,工人看两天就再也不抬头。真正有意义的车间看板,其数据源必须来自MES系统的实时数据库,而不是人工二次录入。
从技术架构上看,一块合格的车间看板通常需要接入以下几类数据:
- 设备层数据:通过PLC、传感器或机床开放接口采集的运行状态、转速、产量计数
- 工单执行数据:当前工单号、计划数量、已完成数量、良品/不良品数
- 质量与异常数据:SPC报警、设备故障代码、缺料呼叫
- 人员与班次数据:当班人员、标准工时达成率
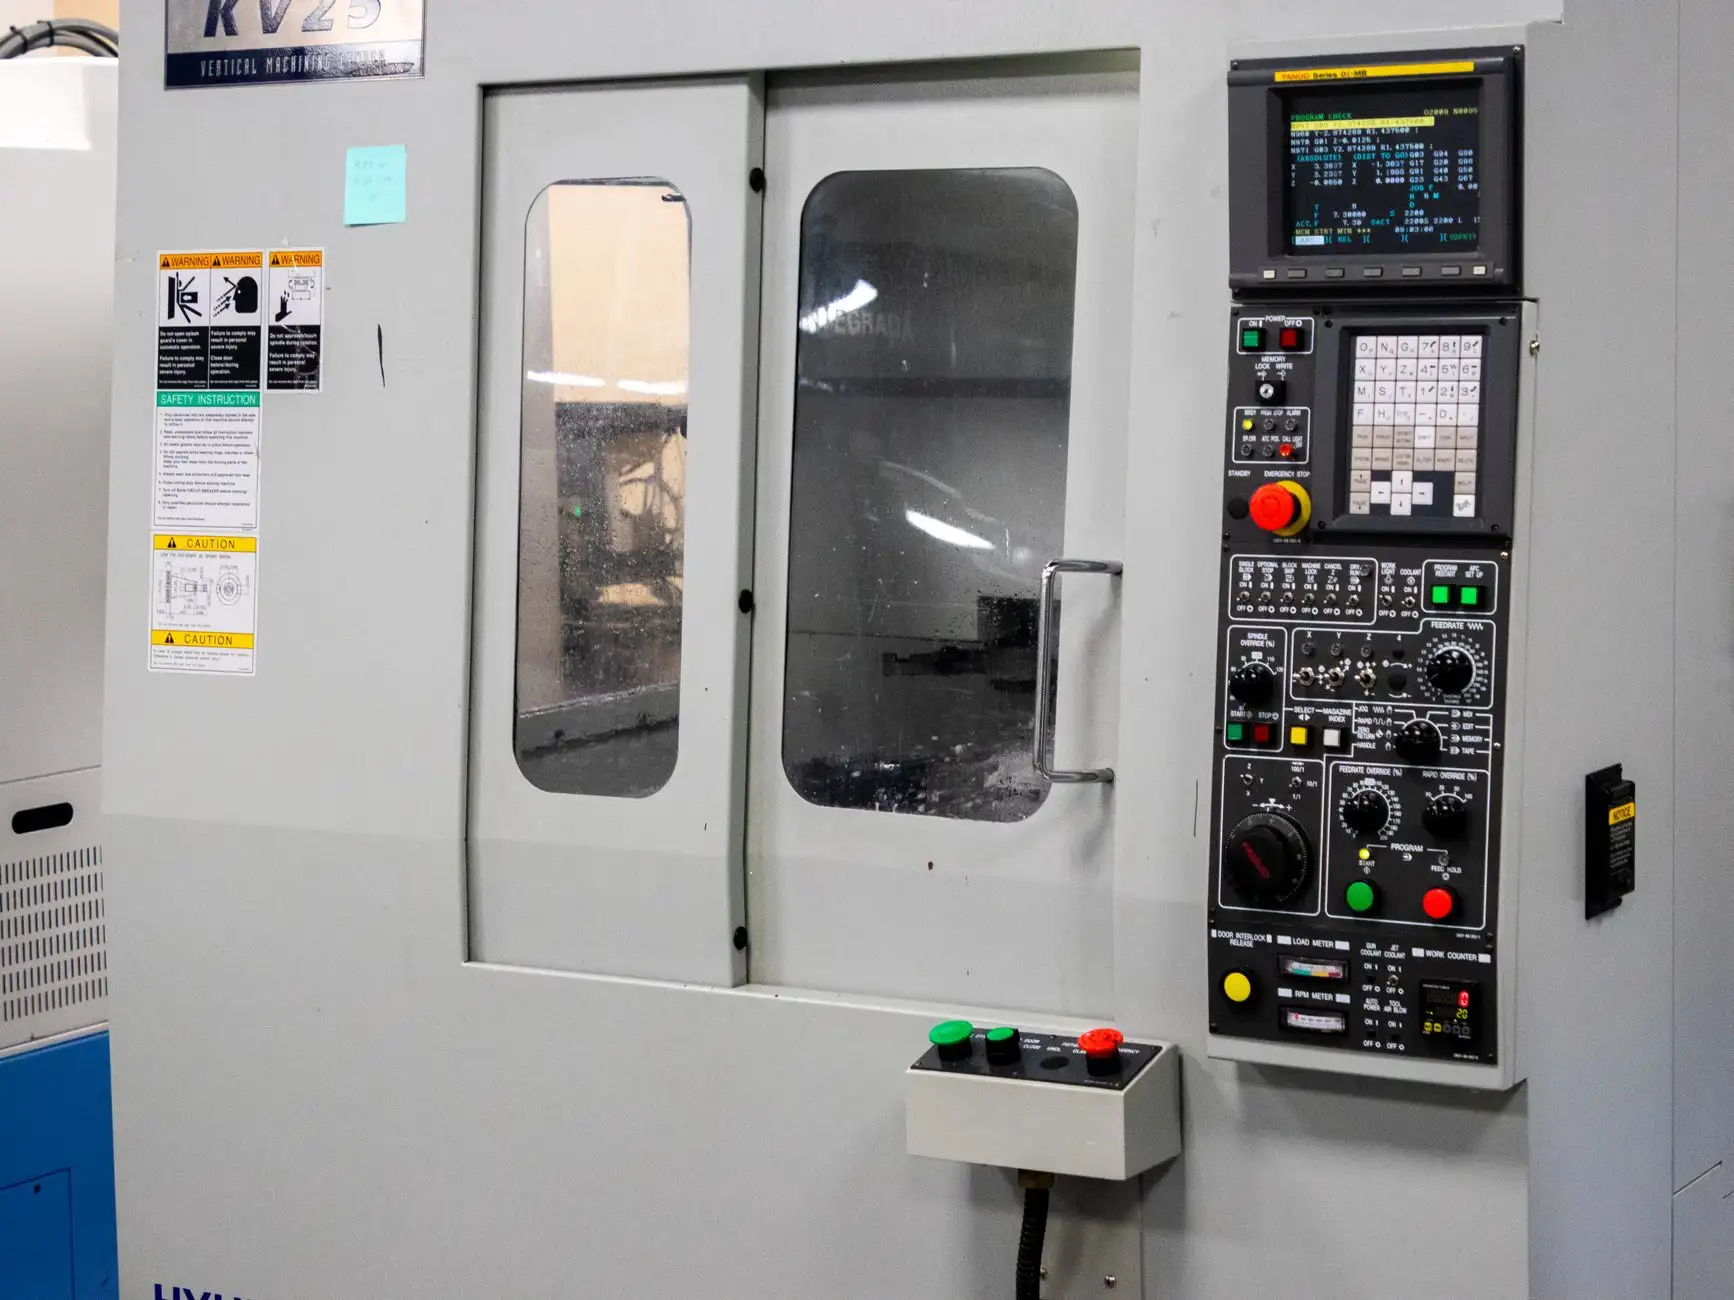
这些数据中,设备层的数据采集是最棘手的一环。湘潭不少工厂的设备新旧混杂,老式注塑机、冲床可能只有继电器输出,没有以太网口。这时候就需要在数据采集环节做分层处理:新设备走OPC UA或Modbus TCP直连,老设备加装IO模块或电流互感器做状态推断。
部署现场的三个关键技术决策
第一,看板刷新频率与数据采集周期的匹配。如果MES系统每5分钟才从设备抓一次数据,看板却每秒刷新,屏幕上跳动的只是缓存值,没有实际意义。通常建议:设备状态类数据采集周期控制在3-5秒,工单进度类数据可以放宽到30秒到1分钟。
第二,看板终端的选型与防护。车间环境有粉尘、油雾、电磁干扰,商用显示器用不了几个月就会出问题。在湘潭的机加工车间,建议至少选用IP54防护等级的工业级看板一体机,亮度不低于500cd/m²,否则白天强光下根本看不清。
第三,网络冗余与断线续传。车间网络抖动是常态。看板软件需要具备本地缓存能力,在网络中断时继续显示最后有效数据,恢复后自动补传。这一点在生产管理中很关键——如果看板一断线就黑屏,班组长会直接失去对它的信任。
拾光信息在服务湘潭本地制造企业时发现,那些看板真正用起来的工厂,往往在部署前就明确了“看板是给谁看的”:给操作工看的看板强调当前工单和异常呼叫,给车间主任看的看板强调OEE和计划达成率,给厂长看的看板则聚焦多车间对比和瓶颈工序。
从单块看板到车间可视化体系
单块看板解决的是“看得见”的问题,但湘潭制造企业要走向精细化,需要的是看板之间的联动。比如:当某台设备触发故障报警,除了设备旁的看板变红,物料配送看板应同步提示“暂缓向该工位送料”,而品质看板应自动调取该设备最近2小时的产品检测数据。
这种联动依赖MES系统底层的统一数据模型和事件引擎。没有这个基础,看板就只是孤立的显示器。从应用前景看,随着边缘计算网关成本下降,未来湘潭工厂的车间看板会越来越多地承担本地实时计算任务——在网关侧完成数据清洗和阈值判断,只把异常事件和汇总结果推送到看板,既降低网络依赖,也减轻MES服务器压力。
对于正在规划看板部署的工厂,建议先做一件事:拿一周的时间,记录车间里班组长每天真正需要问的5个问题。这5个问题的答案,就是第一块看板该显示的内容。