湘潭制造企业MES系统选型指南:从数据采集到车间看板如何落地
在湘潭制造业向智能化转型的过程中,MES系统已成为连接计划层与设备层的核心枢纽。但不少企业上线后发现,系统功能堆砌却用不起来,问题往往出在数据采集与车间看板的落地环节。本文从实际实施角度,梳理一套可执行的选型与落地思路。
数据采集:MES系统的地基怎么打
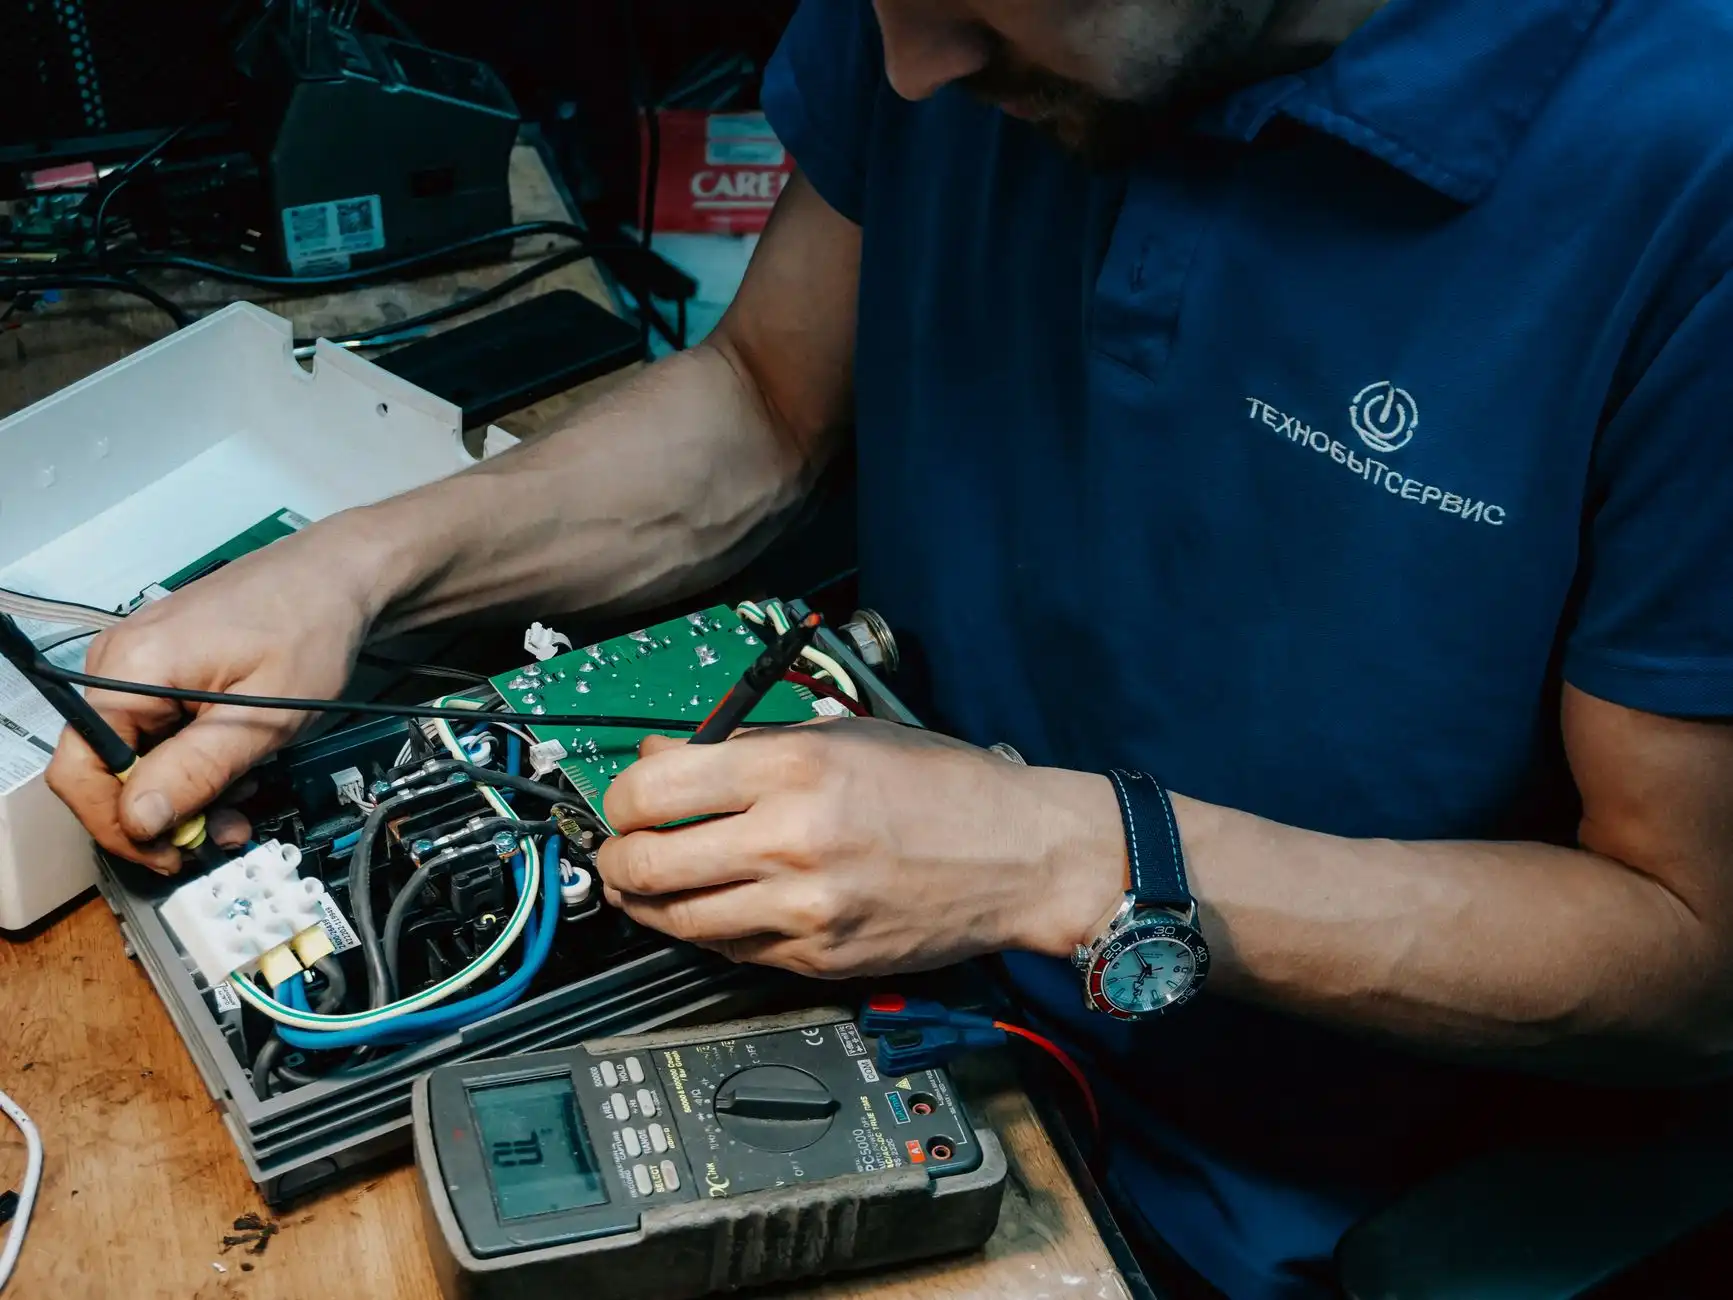
数据采集是MES系统能否发挥价值的前提。湘潭不少机加、线缆、食品加工企业设备新旧混杂,既有支持OPC UA的数控机床,也有无通讯接口的老式冲床。选型时需先完成设备层盘点,明确三类采集方式:
- 自动采集:通过PLC、传感器或设备网关直连,适合CNC、注塑机等
- 半自动采集:由操作工通过终端扫码或触屏录入,适用于装配、质检工位
- 手工补录:针对异常停机、返工等低频事件,需设置防错校验
建议优先打通关键工序的自动采集,采集频率控制在秒级到分钟级之间,避免全量高频采集造成网络与存储浪费。
车间看板:从“能看”到“能管”
车间看板不是简单的数据大屏,而是生产管理的可视化抓手。一套有效的看板应包含计划达成率、设备OEE、在制品数量、异常呼叫四个核心模块。湘潭某线缆企业上线看板后,将原本2小时的异常响应时间压缩到15分钟以内。
落地时注意三点:看板刷新频率与采集频率匹配;异常阈值需与车间主管共同设定;看板内容按角色分层——班组长看工单进度,车间主任看设备效率,厂长看订单交付风险。避免把所有数据塞进同一块屏幕。
选型避坑:别让MES变成“面子工程”
湘潭制造企业选型MES系统时,常见误区是追求功能大而全,却忽略了自身工艺特点。离散制造与流程制造的MES逻辑差异巨大,前者重工单流转与BOM追溯,后者重配方管理与批次控制。建议要求供应商提供同行业案例,并现场演示数据采集到看板的完整链路。
另外,MES系统必须与现有ERP、WMS预留标准接口,否则后期集成成本可能超过软件本身。实施周期控制在3-6个月为佳,先上一条产线验证,再逐步推广。
常见问题
- 老设备没有接口怎么办? 加装I/O模块或智能电表,用电流信号间接判断设备运行状态
- 工人抵触扫码录入? 将录入动作与绩效绑定,同时简化操作步骤至3步以内
- 看板数据不准? 先排查采集端时钟同步与网络丢包,再检查业务逻辑映射
湘潭拾光信息技术有限公司在本地制造企业服务中发现,MES系统成功的关键不在软件功能多少,而在数据采集的颗粒度与车间看板的实用性是否匹配实际生产节拍。先跑通一个工位、一条产线,让数据真正驱动生产管理,才是稳妥的数字化路径。