湘潭拾光MES系统在机械加工车间的数据采集应用实践
机械加工车间的数据采集,历来是生产管理中最棘手的环节之一。设备品牌杂、通讯协议封闭、加工节拍快、环境干扰强——这些现实问题让许多湘潭制造企业的数字化转型卡在了“最后一公里”。湘潭拾光信息技术有限公司在服务本地机械加工企业的过程中,积累了大量的现场经验,本文结合这些实践,聊聊MES系统在机加车间落地时,数据采集到底该怎么“采”才能采得准、采得全。
数据采集不是“装传感器”,而是重构生产管理的“眼和手”
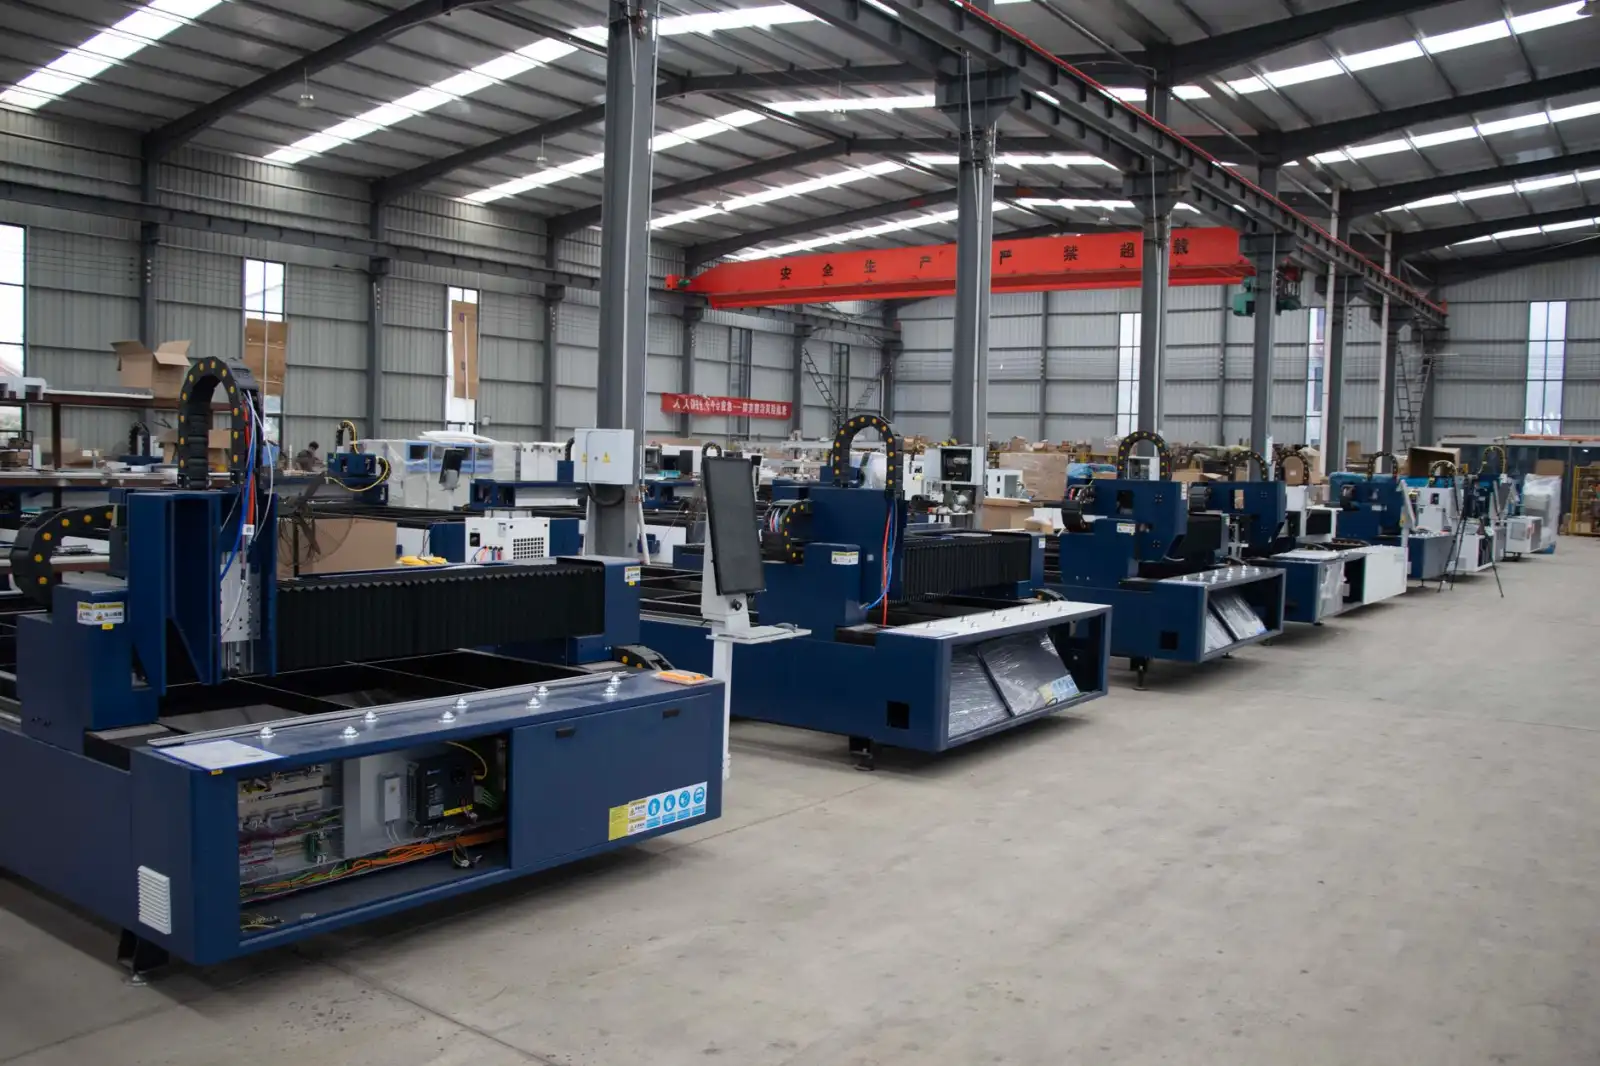
很多企业误以为买了高档机床、装了扫码枪,数据采集就完成了。实际上,机加车间的数据采集分为三个层级:设备层(主轴负载、进给倍率、开关机状态)、工艺层(刀具寿命、加工计数、报警代码)、管理层(订单进度、在制品流转)。湘潭拾光在实施MES系统时,首先会做一次彻底的“设备家底”普查——统计车间里有多少台设备具备网口、多少台只有RS232串口、多少台完全“聋哑”(老式继电器控制)。这一步不做扎实,后面的车间看板就是空中楼阁。
以某液压零部件厂为例,车间里既有2018年的FANUC加工中心,也有2005年的国产线切割。我们给前者加装OPC UA通讯模块,直接读取PMC变量;对后者则采用I/O信号采集器,通过检测设备运行指示灯的电平变化来判断“运行/待机/报警”三态。这套混合方案实施后,设备OEE统计准确率从手工记录的62%提升到了91%。关键逻辑是:不追求所有设备都联网,而是追求所有关键设备的状态可量化。
车间看板的数据链:从“采”到“显”的路径优化
车间看板的价值不在于“好看”,而在于数据刷新频率与现场决策节奏的匹配。机加工车间的生产管理节奏以“分钟”为单位——装夹、对刀、首检、加工、卸料,任何一个环节的延误都会造成设备空转。湘潭拾光在项目实践中发现,看板数据的链路越短,失真率越低。推荐采用边缘计算网关配合现场轻量级数据库的架构,每台设备的数据采集周期设定为3-5秒,通过车间内部的工业Wi-Fi或5G专网,将数据汇聚至看板服务器。
这里有个容易踩的坑:很多供应商喜欢把数据先传到云端,再由云端下发至看板。但对于机械加工车间来说,网络抖动超过2秒就会让看板上的“设备实时状态”失去意义。我们的做法是:本地部署一套时序数据库(如InfluxDB),云端只承担报表分析和远程监控功能。这样即使外网断开,车间看板依然能稳定显示各工位的加工数量、当前程序号和预计剩余时间。
常见问题与坑点:为什么你的数据采集总是“采不准”?
根据我们对湘潭制造企业的回访统计,数据采集失败或数据不可信的案例中,70%的问题出在“采集源头”而非“系统本身”。典型表现有:
- 报警信息误报——机床瞬间电压波动导致I/O信号毛刺,系统误判为“设备故障”。解决办法是在采集程序中加入滤波算法,要求信号持续稳定超过800ms才判定状态切换。
- 产量数据虚高——某些操作工在设备待机时手动触发“加工完成”信号来凑产量。MES系统需要交叉验证主轴负载曲线,如果负载没有达到切削阈值,该笔产量记录自动标记为“待人工审核”。
- 看板数据与纸质工单脱节——车间里同时存在电子流程和纸质流转卡,导致同一批次产品有两套数据。湘潭拾光在实施中强制推行“无纸化首检单”,把首检结果作为工单开工的唯一凭证。
还有一个常被忽略的技术细节:数据采集的时间戳必须统一。如果PLC的时钟和MES服务器的时间差超过10秒,那么在计算“设备利用率”和“加工周期”时就会出现逻辑矛盾。我们在每个采集终端上启用NTP协议自动校时,确保全车间时间偏差控制在±1秒以内。
从实践来看,机械加工车间的数据采集并非越“智能”越好,而是越“适配”越好。湘潭拾光信息技术有限公司在湘潭制造企业落地MES系统时,始终坚持“一车间一方案”的原则——先诊断设备通讯能力,再设计采集粒度,最后才是车间看板展示。生产管理要想真正受益于数据,必须让数据从产生到呈现的每一个环节都经得起现场工程师的推敲。如果你正面临设备联网率低、看板数据不可信的困扰,不妨先从梳理设备的电气接口和通讯协议开始,这一步走扎实了,后续的MES系统自然水到渠成。