车间看板硬件部署指南:湘潭工厂实现生产管理可视化的关键步骤
日期:2026-09-26
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
在湘潭制造企业推进数字化车间改造的过程中,一个常见的误区是:先上软件,再补硬件。结果往往是MES系统功能齐全,但车间看板上跳动的数据要么延迟严重,要么干脆是人工补录的"历史数据"。要让生产管理真正实现可视化,硬件部署和数据采集链路的规划必须走在前面。
为什么看板数据总是"慢半拍"?
不少工厂的看板系统看似正常运转,但细究数据来源就会发现:数据采集环节存在断层。典型问题包括设备接口不开放、老式机床无通讯能力、扫码枪与MES系统之间依赖人工触发等。这些问题直接导致看板展示的是"过去时",而非"现在进行时"。
湘潭本地一家机加工企业的案例很有代表性:部署看板后,计划达成率始终无法实时更新,原因在于CNC设备的运行状态需要班组长每两小时手动录入一次。这种"伪可视化"不仅没有减轻管理负担,反而增加了额外工作量。
硬件部署的三个关键层级
要让车间看板真正发挥价值,硬件部署需要分层推进:
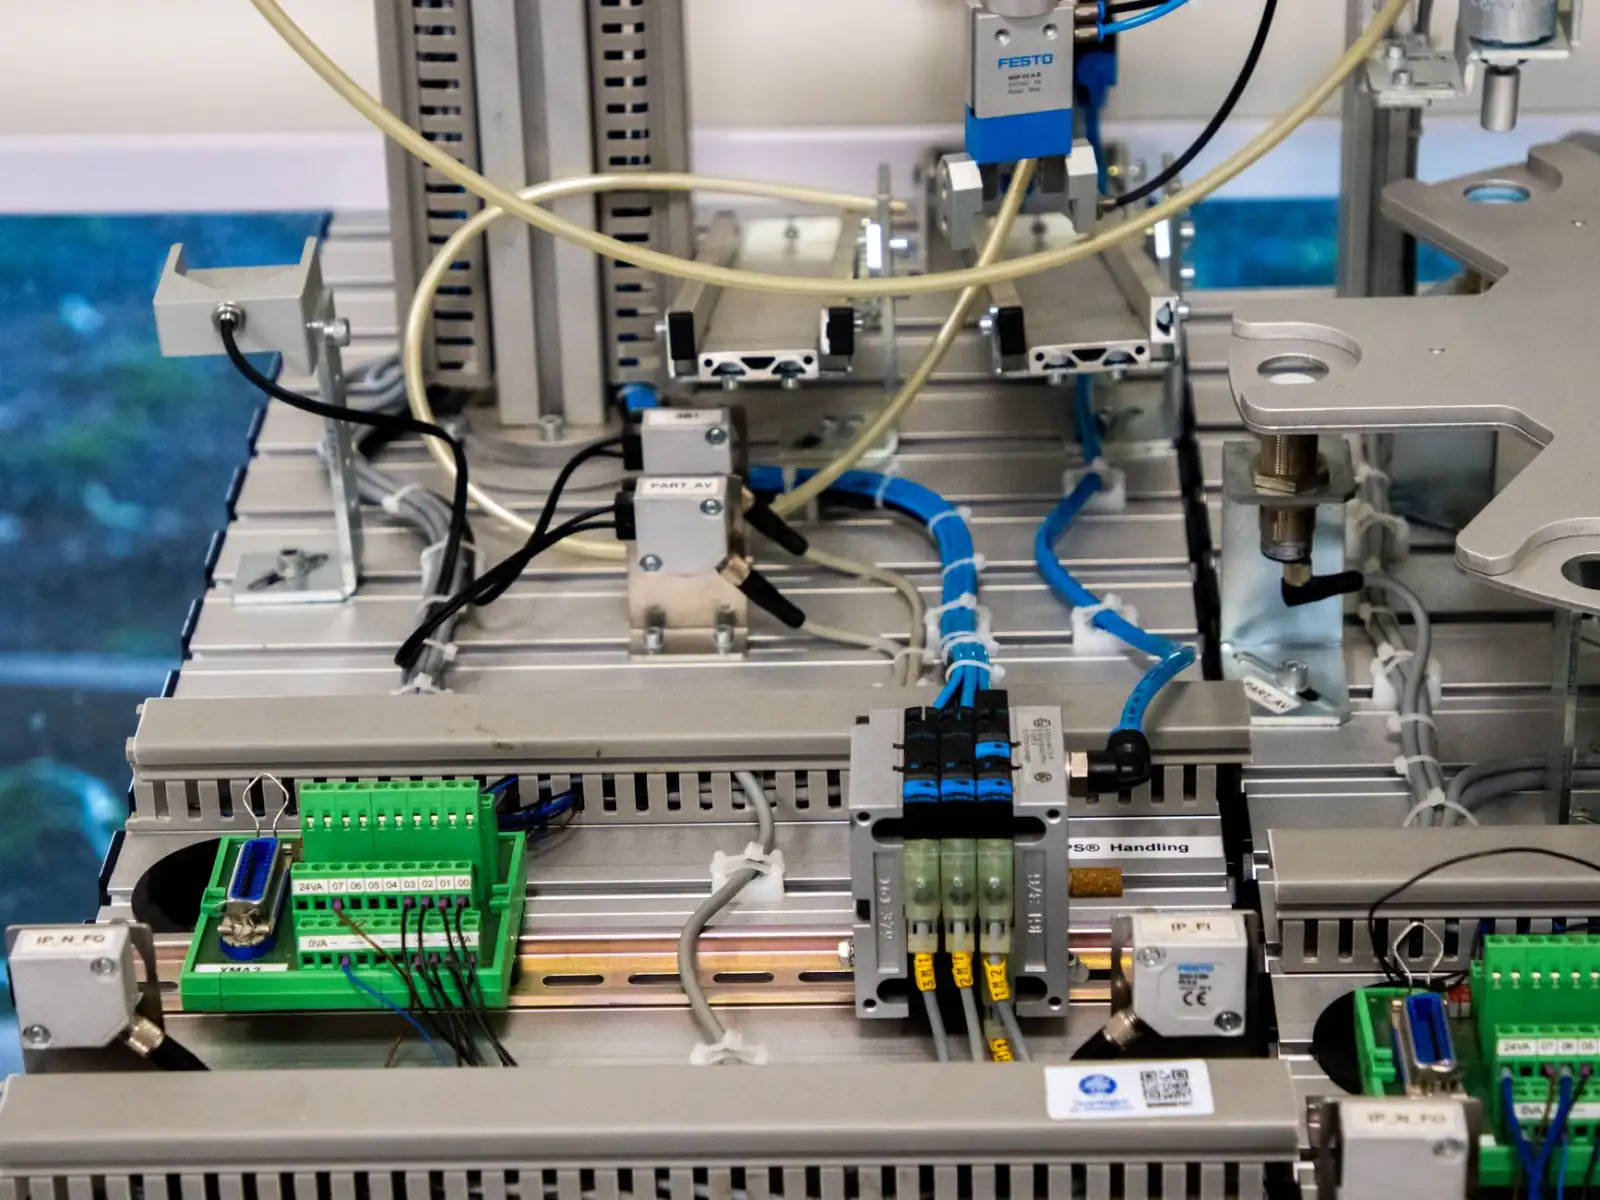
- 设备层:针对不同年代、不同品牌的设备,采用差异化的采集方案。新设备优先通过OPC UA或Modbus TCP直连;老设备则加装电流互感器、光电传感器或三色灯信号采集模块,以非侵入方式获取运行状态。
- 网络层:车间环境对无线信号干扰大,建议核心采集节点走工业以太网,移动端看板辅以工业WiFi。湘潭夏季高温高湿,交换机与网关需选择宽温型号。
- 展示层:看板硬件并非越大越好。装配线适合55-65寸横屏,集中监控室可上拼接屏。关键是刷新频率与数据采集周期匹配,避免"屏幕很炫、数据很旧"。
MES系统与看板的协同逻辑
MES系统负责生产工单、物料追溯、质量判定等业务逻辑,而看板是这些逻辑的实时投影。两者之间的数据流应该是:设备→采集网关→MES数据库→看板渲染引擎。这个链路中,采集网关的协议解析能力和MES系统的接口吞吐量是常见瓶颈。
建议在部署前做一次数据点位的梳理:哪些数据需要秒级刷新(如设备状态、产量计数),哪些可以分钟级(如OEE、良率)。生产管理人员关注的是异常响应速度,而不是所有数据都追求高频刷新。
落地湘潭工厂的实践建议
- 先做单条产线的看板试点,验证采集方案稳定性后再横向推广。
- 看板内容遵循"3秒原则":任何人在3秒内能判断当前产线是否正常。
- 保留至少一种人工补录通道,应对采集设备临时故障。
- 与湘潭本地网络服务商确认车间专线或5G专网的覆盖方案。
湘潭制造企业正处在从单点自动化向整线数字化过渡的阶段。车间看板不是一块显示屏那么简单,它是数据采集、MES系统与生产管理流程的交汇点。把硬件部署的底层逻辑理清,可视化才有意义。