MES系统如何打通车间数据采集与生产管理全流程解析
在湘潭不少制造企业的车间里,设备每天都在产生海量数据,但这些数据往往停留在PLC、传感器或纸质工单上,与生产管理系统之间隔着一道看不见的墙。计划排产靠Excel,进度追踪靠班组长口头汇报,质量异常要等成品抽检才暴露——这种"数据孤岛"现象直接导致交期延误率居高不下。要打破这个局面,**MES系统**承担的正是"翻译官"与"调度员"的双重角色。
数据采集:从"人找数"到"数找人"的转变
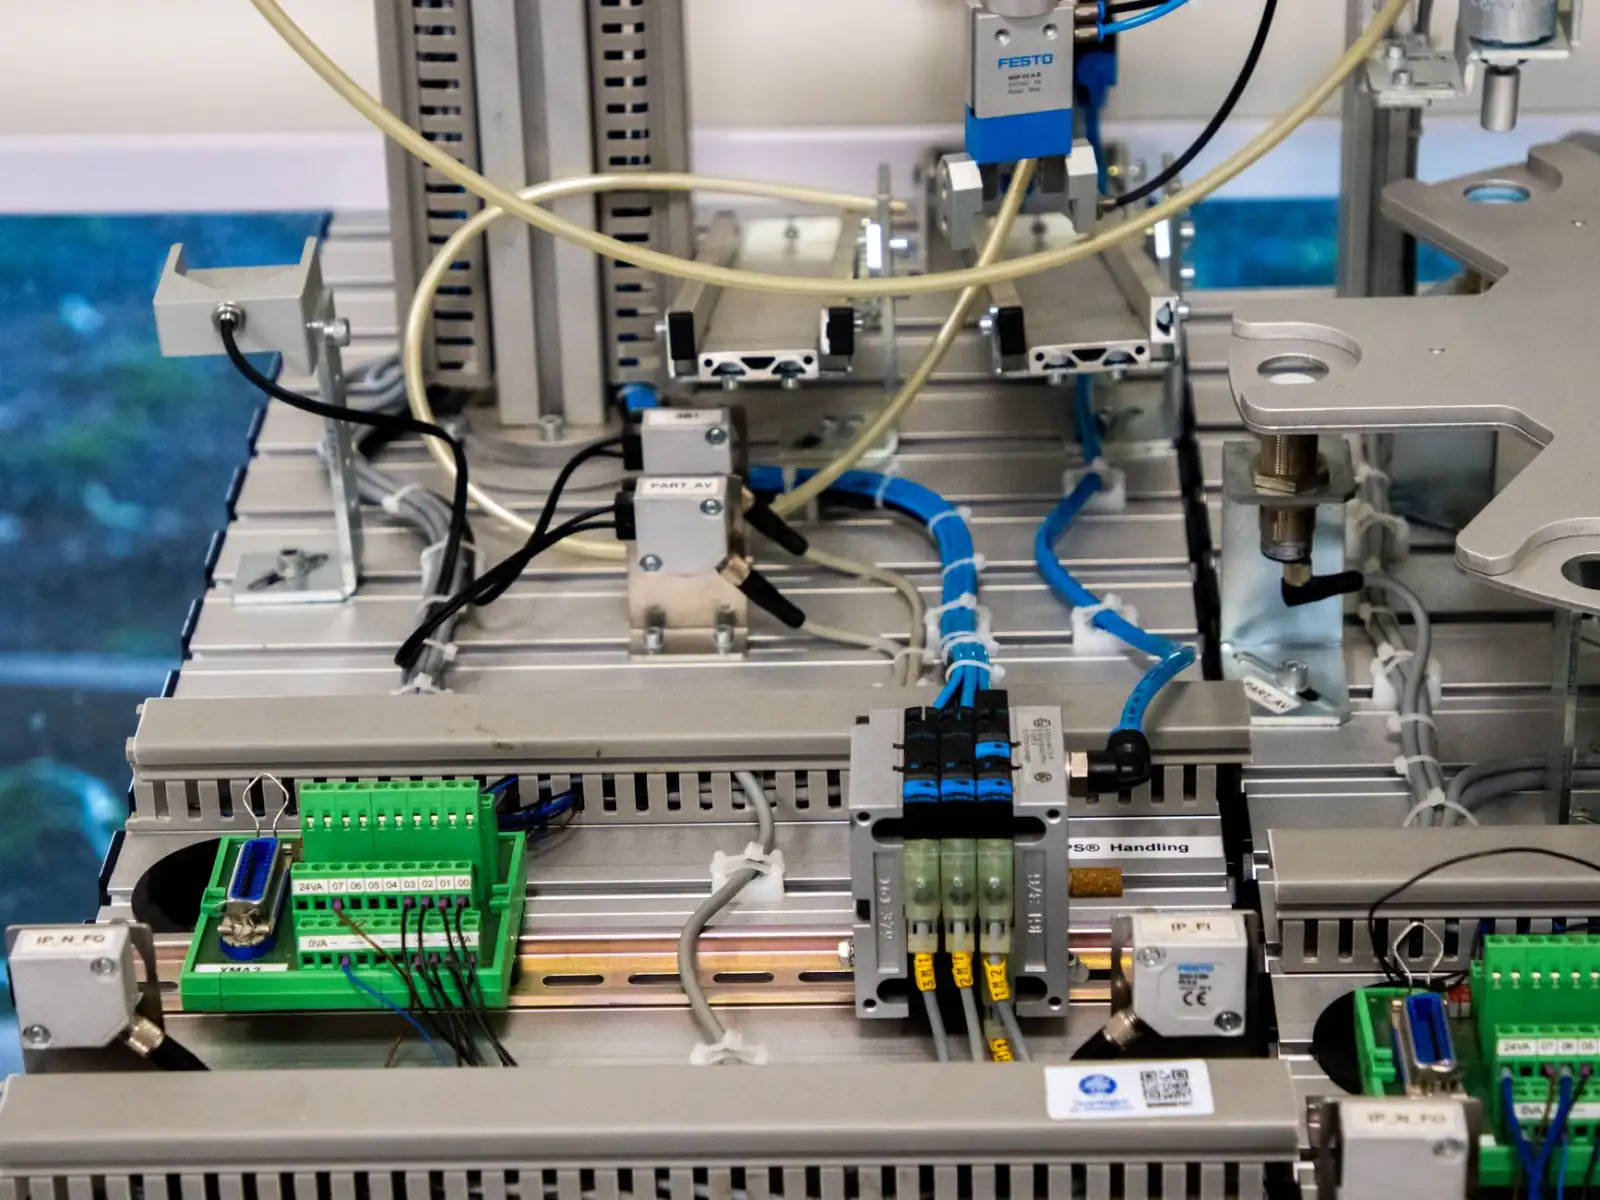
传统车间数据采集依赖人工抄录,一条产线每天产生上千条工艺参数,靠班组长每两小时巡检记录一次,数据滞后且误差率高。现代**数据采集**方案则通过边缘网关直连设备PLC,以OPC UA协议每秒采集一次主轴转速、温度、扭矩等关键参数。对于老旧设备,可采用加装电流互感器+振动传感器的方式,以非侵入式手段获取运行状态。
这里的关键技术在于边缘计算预处理:网关端先完成数据清洗、单位统一和异常值过滤,再通过MQTT协议上传至MES服务器。这样做的好处是网络带宽占用降低70%以上,同时避免了海量原始数据直接冲击数据库。
车间看板与生产管理的闭环逻辑
数据采集上来之后,如果不能实时转化为可执行的指令,依然只是"死数据"。**车间看板**在这里扮演可视化中枢的角色——它不只是挂在墙上的大屏,而是MES系统与现场人员之间的交互界面。
具体闭环流程如下:
- 工单下发至机台终端,操作工扫码开工,MES自动记录开始时间与设备状态;
- 加工过程中,采集数据与工艺标准实时比对,偏差超过阈值时看板自动变黄预警;
- 质检工位录入检测结果,不良品触发返修工单并锁定对应批次物料;
- 完工后系统自动汇总工时、能耗、良率,回写至ERP形成成本核算依据。
这套逻辑的核心价值在于异常响应时间从小时级压缩到分钟级。湘潭某机加工企业上线MES后,设备异常平均处理时间从47分钟降至9分钟,计划达成率提升22%。
不同规模企业的落地路径差异
并非所有企业都适合"大而全"的MES部署。年产值5000万以下的中小企业,建议优先解决报工与质量追溯两个痛点,采用轻量化SaaS版MES,硬件投入控制在5万元以内。而多车间协同的规模企业,则需要考虑分布式部署架构,各车间独立采集、集团统一分析。
值得关注的是,**湘潭制造**企业正面临从单机自动化向整线数字化的关键窗口期。本地服务商如湘潭拾光信息技术有限公司在实践中发现,先做设备联网改造、再上MES模块的"分步走"策略,比一次性替换全部系统成功率高出不少。
给制造企业的三点务实建议
- 先梳理工艺流程再选型:连自己车间有多少个工序、多少种设备协议都没搞清楚,任何MES都落不了地;
- 看板设计要"少即是多":一线工人只关心当前工单进度、设备状态和异常提醒,把OEE分析图表堆上去反而干扰注意力;
- 预留数据接口:MES不是终点,后续对接WMS、QMS甚至AI质检平台,采集层协议兼容性比功能清单更重要。
车间数据的价值不在"采",而在"用"。当**MES系统**真正把采集、看板与管理决策串成一条线,生产管理才从经验驱动转向数据驱动——这条路湘潭制造企业已经在走,只是快慢之别。