车间看板与MES系统集成方案对比:硬件部署要点与选型建议
日期:2026-10-07
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
走进湘潭不少制造企业的车间,能看到两种典型场景:一类车间里,工人每隔两小时拿纸质报表手工填写产量,班组长再录入Excel;另一类车间,电子看板实时跳动着产线节拍、设备OEE和不良率,数据直接汇入后台。这两种场景的差距,本质上是车间看板与MES系统集成方案的选型差异。
为什么有的企业上了看板却沦为"面子工程"?常见原因有三:一是看板只做展示、不打通数据源,靠人工刷新;二是数据采集层与MES脱节,形成信息孤岛;三是硬件部署时没考虑车间环境(粉尘、油污、电磁干扰),导致设备频繁故障。
硬件部署的三个关键要点
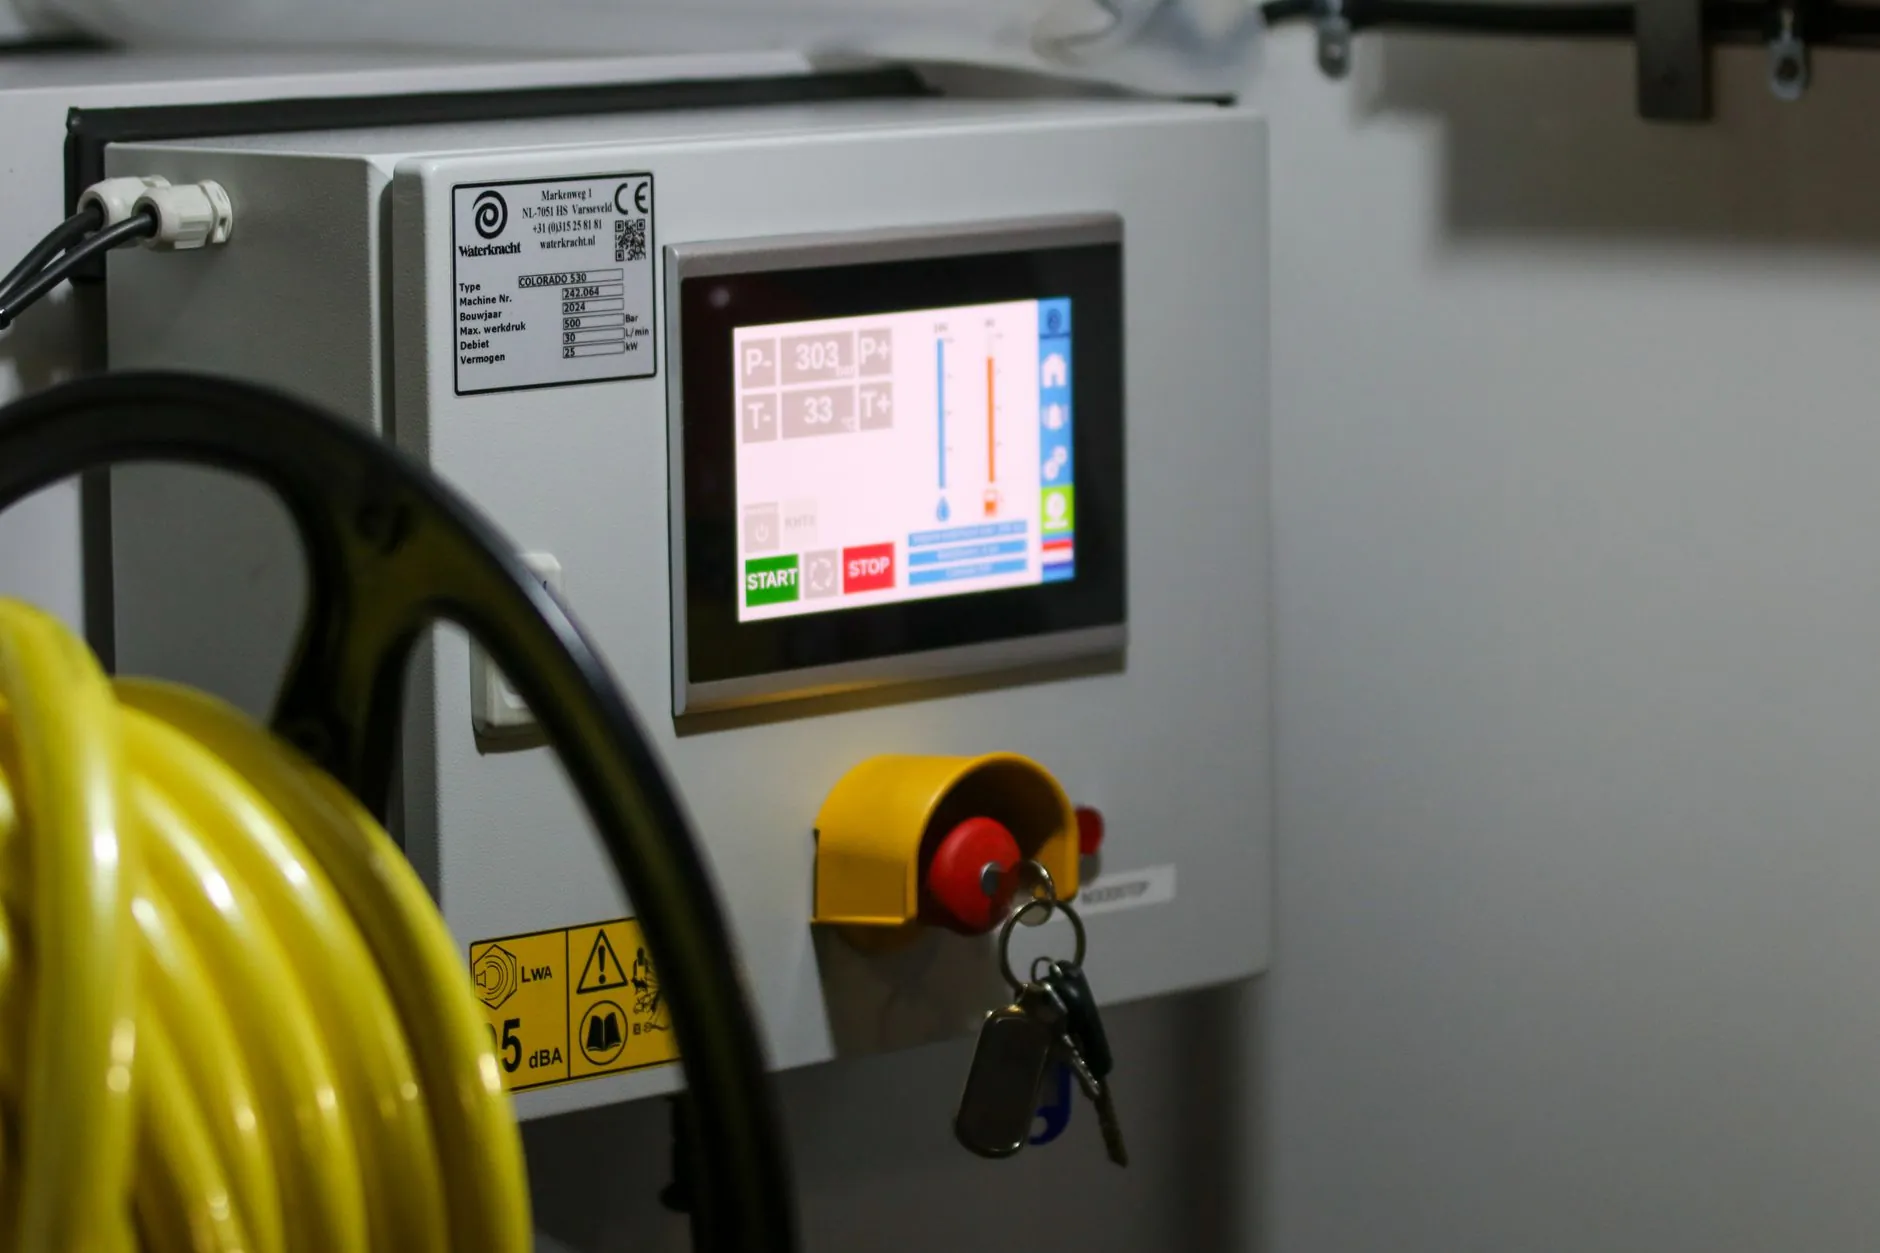
车间看板的硬件选型不是买块大屏那么简单。在湘潭制造企业常见的机加、焊接场景中,需要重点评估:
- 显示终端:LED点阵屏适合远距离大字符显示,工业级液晶一体机适合展示图表和MES工单信息,防护等级建议不低于IP54。
- 数据采集网关:支持Modbus、OPC UA、Profinet等协议,能对接PLC、传感器、扫码枪。边缘计算网关可先做本地预处理,再上传MES,降低网络抖动影响。
- 网络与供电:车间建议独立VLAN,避免办公网拥堵影响实时性;看板供电加装稳压模块,防止焊机启停造成电压波动。
两种集成方案对比
目前主流方案分直连型和网关型。直连型让看板直接读取MES数据库或API,部署快、成本低,但看板数量增多后对MES服务器压力明显,且断网即黑屏。网关型在看板与MES之间加一层边缘节点,看板从网关取数,网关负责缓存、协议转换和断点续传,稳定性更好,适合多产线、多看板的场景。
从生产管理角度看,选型要回答三个问题:看板是只给班组看,还是要给管理层做决策?数据是分钟级还是秒级刷新?未来是否要接入AGV、安灯系统?答案越明确,方案越不容易返工。
给湘潭本地制造企业的建议:先做一条产线的试点,用网关型方案跑通数据采集到看板再到MES系统的闭环,验证节拍、良率、OEE三个核心指标的真实性,再批量复制。硬件采购时预留20%的接口余量,别等扩产时才发现网关端口不够。选型不是选最贵的,而是选能跟着产线一起长大的。