车间看板与MES系统集成方案:湘潭制造企业数据采集落地实践
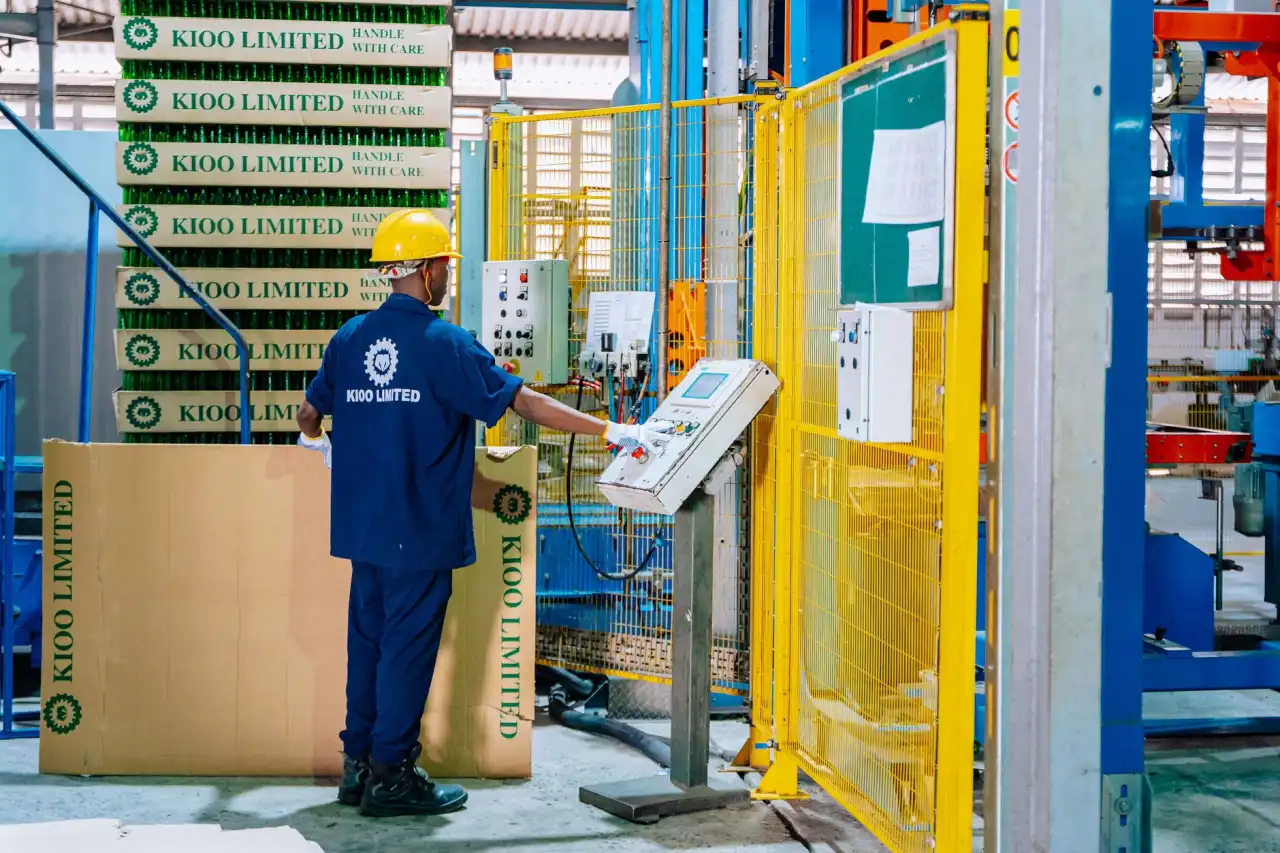
在湘潭的机加工、线束和食品包装车间里,一块55寸的车间看板如果只显示"计划产量/实际产量"两个数字,价值有限。真正让管理者头疼的是:看板上的数据比实际进度慢了半天,或者MES系统里的工单状态与物理产线脱节。解决这个问题的关键,在于把数据采集的颗粒度做细、把集成链路打通。
一、数据采集层的三种落地方式
湘潭制造企业的设备构成差异大,采集方案不能一刀切。根据我们在九华经开区多个项目的实施经验,通常采用以下组合:
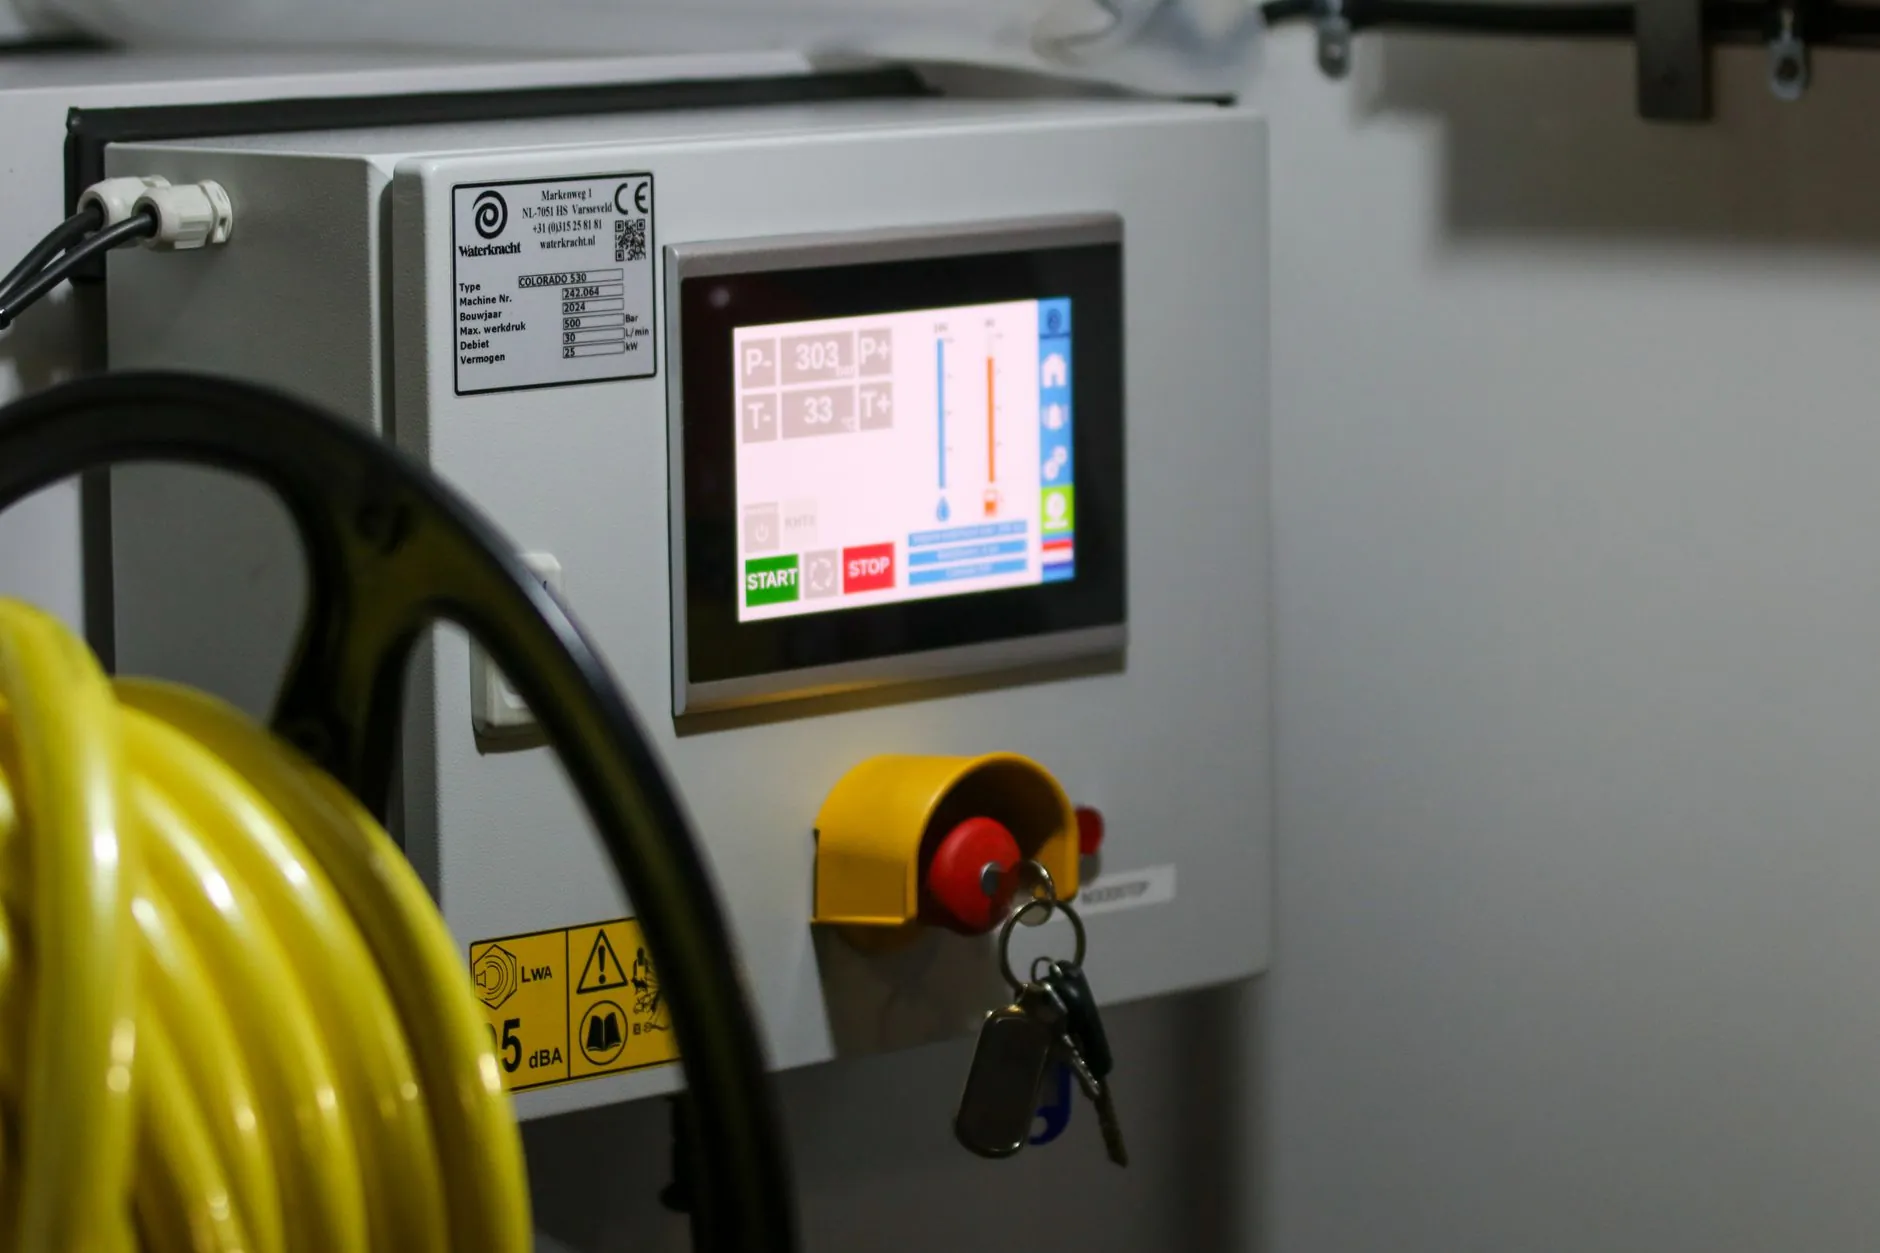
- PLC直采:适用于近五年采购的数控机床、注塑机,通过Modbus TCP或OPC UA协议直接读取主轴运行状态、加工计数。采样周期可做到200ms级。
- IO信号采集:针对老旧设备,加装光电传感器或电流互感器,采集"运行/停机/报警"三色灯信号,成本低但需要现场标定。
- 人工报工终端:在装配、质检等无法自动采集的工位,部署工业平板或扫码枪,工人扫描工单条码完成报工,数据实时写入MES系统。
三种方式并非互斥。一套典型的湘潭线束车间方案是:裁线机走PLC直采,压接工位用IO采集,总装工位配扫码报工,最终所有数据汇聚到同一张车间看板上。
二、MES与看板集成的技术要点
数据采集回来只是第一步,如何让MES系统与车间看板高效协同才是难点。常见的坑有三个:
- 数据时序错乱:看板显示的是"当前"状态,但MES里的工单可能已经切换。需要在集成层加时间戳对齐,建议以设备PLC的时钟为基准,每5分钟与MES服务器NTP同步一次。
- 看板刷新频率与MES事务冲突:看板要求秒级刷新,MES的工单报工是事务型操作。实践中采用读写分离——看板从Redis缓存读数据,MES的报工写入后异步刷新缓存。
- 异常状态的语义映射:PLC的"报警"信号有几十种,MES系统里只关心"设备故障/质量异常/缺料"三类。需要在边缘网关做一层语义转换,否则看板上会堆满无意义的报警代码。
湘潭某汽车零部件厂在集成初期,看板频繁显示"设备离线",排查后发现是网关的Modbus轮询超时设置过短(200ms),而部分老设备响应需要500ms以上。将超时改为800ms并增加重试机制后,离线误报率从每天30次降到2次以下。
三、一个可复用的落地路径
对于准备启动MES系统与车间看板集成的湘潭制造企业,建议按以下顺序推进:
第一步,用一周时间梳理产线设备清单,标注每台设备的通信协议、数据点位和采集方式。第二步,选择一条产线做试点,部署边缘网关和看板,验证数据链路稳定性。第三步,将试点产线的采集模板复制到其他产线,同时与MES系统的工单模块做联调。第四步,根据看板使用者的反馈迭代显示字段——班组长关心的是"当前工单还差多少件",车间主任关心的是"三条线的OEE对比"。
湘潭拾光信息技术有限公司在本地项目中常采用"边缘网关+MQTT+Redis+看板前端"的轻量架构,单条产线的集成周期可控制在10个工作日以内。数据采集的精度和MES系统的响应速度,最终决定了车间看板是"面子工程"还是"管理工具"。把采集层做扎实,集成方案才有落地的基础。