MES系统如何打通生产数据采集与车间看板展示的关键链路
日期:2026-10-26
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
在湘潭不少制造企业的车间里,设备明明在转、工人明明在忙,但管理层看到的产量报表往往要等到第二天甚至周末才能汇总出来。问题不在于缺少自动化设备,而在于生产数据采集与车间看板之间断成了两截:底层设备数据上不来,上层看板靠人工填报,中间缺少一条稳定的数据链路。MES系统的价值,恰恰体现在把这条链路打通。
断点在哪:采集与展示为何脱节
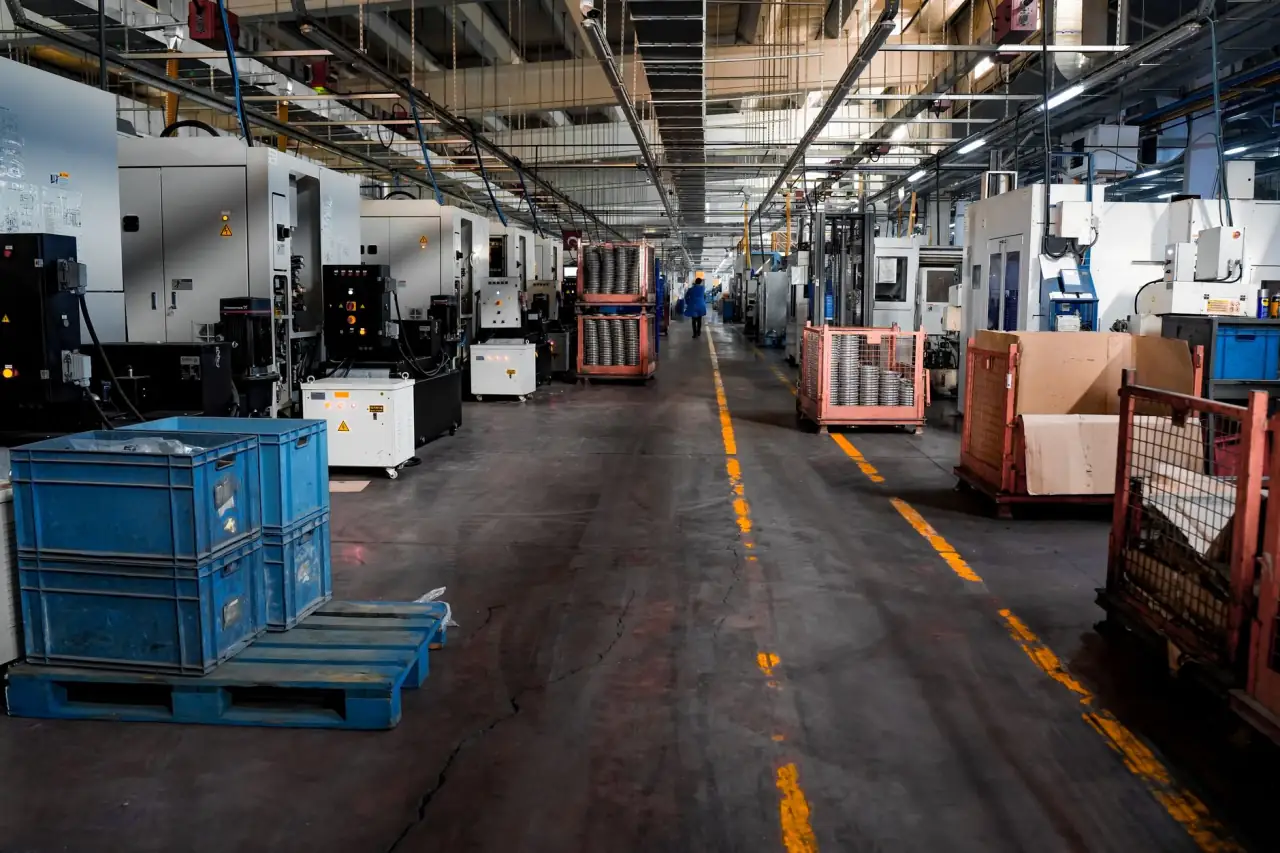
常见的脱节有三种形态。一是设备层协议杂乱,PLC、注塑机、老化测试台各自为政,数据靠班组长手抄;二是采集上来的原始信号没有经过清洗和业务映射,看板显示的是"设备电流值"而不是"当前工单完成率";三是看板与工单、物料、质量模块割裂,展示的数字无法回溯到具体批次。湘潭制造企业中,机加工和电工电气类车间对节拍、稼动率敏感,这类断点造成的决策滞后尤为明显。
核心技术链路:从信号到看板的四层映射
一条可用的链路通常包含四层处理,MES系统在其中承担调度与语义转换的角色:
- 设备接入层:通过工业网关或边缘盒子,以Modbus、OPC UA、MQTT等协议采集设备状态、计数、报警信号,采样周期可配置到秒级;
- 数据清洗层:剔除停机抖动、重复计数,按班次和工单归集,形成可用的生产管理事件流;
- 业务映射层:把"设备运行"映射为"工单在制",把"计数脉冲"映射为"良品/不良品产出",与BOM和工艺路线关联;
- 展示层:车间看板以秒级或分钟级刷新,呈现计划达成率、OEE、异常呼叫、在制品分布等指标。
关键在于第三层。很多项目失败在只做了采集和展示,却跳过了业务映射,看板上的数字好看但不可信。
落地时的几个实操要点
结合我们在湘潭及周边制造企业的实施经验,链路打通有几个容易被忽略的细节。采集频率不必追求统一,关键工序可以做到1秒,辅助设备30秒即可,避免网关过载。看板布局要按角色分层:班组看板聚焦当前工单与异常,车间级看板聚焦OEE与瓶颈工序,两者数据源一致但聚合粒度不同。另外,数据采集必须保留原始时间戳,便于后续做节拍分析和质量追溯。
从趋势看,MES系统与车间看板的融合正在从"展示型"走向"驱动型"——看板不只是看,还能触发补料呼叫、工艺参数下发和异常工单。对湘潭制造企业而言,先把采集链路的稳定性和业务映射做扎实,再谈可视化与智能分析,这条路径更稳妥,也更容易在半年内看到生产管理效率的实际改善。