从数据采集到生产管理:MES系统在湘潭制造业的落地应用与成效
日期:2026-10-16
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
在湘潭不少制造企业的车间里,生产进度还依赖班组长手写报表、电话催问工序。这种模式下,计划与执行之间往往存在数小时的"信息时差",导致插单频繁、在制品积压、交期承诺缺乏底气。如何让车间现场"说话",让管理者实时看到每台设备、每道工序的真实状态,成为湘潭制造企业数字化转型绕不开的第一道坎。
数据采集:让设备与工序不再"沉默"
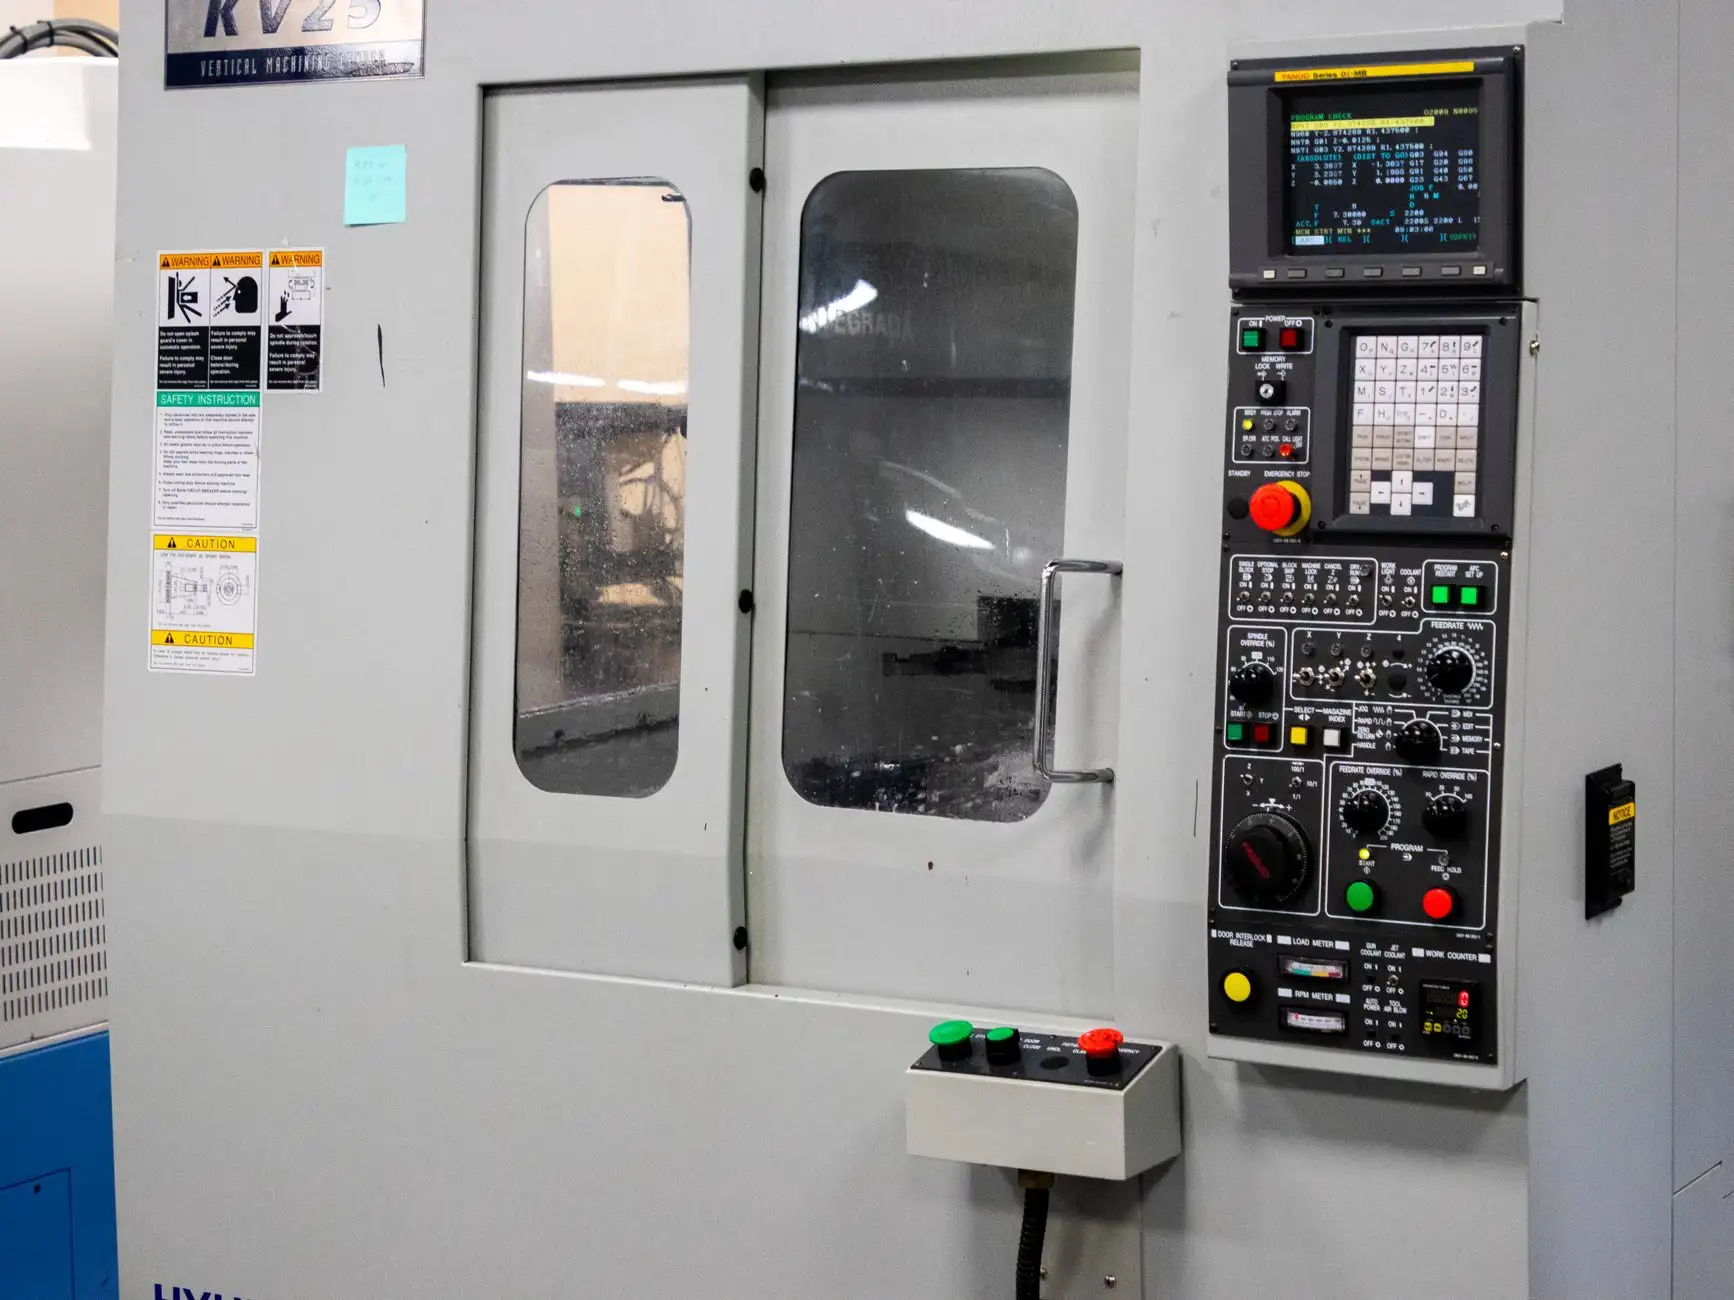
MES系统的根基在于数据采集的完整性与实时性。湘潭本地的离散制造企业,设备品牌杂、协议多,既有支持OPC UA的新式数控机床,也有仅提供RS232串口的老式注塑机。实践中,我们通常采用"分层采集"策略:
- 设备层:通过边缘网关将Modbus、Profinet等协议统一转换为MQTT上传
- 工位层:扫码枪、RFID读取工单流转与人员操作记录
- 人工补录:针对无法自动采集的质检、返修环节,设置终端快捷录入
这一层做不扎实,后续的车间看板和生产管理就是"沙上建塔"。
车间看板与生产管理的闭环
数据采集完成后,价值释放的关键在于可视化与闭环反馈。车间看板并非简单的报表投屏,而是按角色分层的决策界面:
- 操作层看板:当前工单、标准节拍、实际产出、异常呼叫按钮
- 班组长看板:人员到岗率、设备OEE、工序在制品水位
- 厂级看板:订单准交率、瓶颈工序负荷、质量直通率趋势
当看板上的异常被触发,MES系统应自动生成安灯任务并推送至责任人手机端,形成"发现—响应—关闭—复盘"的闭环。湘潭某汽车零部件配套企业上线该机制后,设备异常平均响应时间从23分钟压缩至7分钟。
湘潭制造场景下的落地要点
结合湘潭制造业以汽车零部件、装备制造、精品钢材为主的特点,MES系统落地需注意几个实际问题。一是工单粒度:多品种小批量场景下,工单应细化到工序级,否则报工数据无法支撑成本核算。二是与ERP的边界:MES负责执行层调度与追溯,ERP负责订单与财务,两者通过中间表或API按分钟级同步,避免"两层皮"。三是人员习惯:初期保留纸质单据并行运行两周,用数据比对结果说服一线员工,比强制推行更有效。
从更长的周期看,MES系统积累的工艺参数、设备状态、质量数据,正是后续导入APS高级排程与AI质量预测的燃料。湘潭制造企业不必追求一步到位的"智能工厂",先把数据采集做全、把车间看板用活、把生产管理闭环跑通,数字化收益自然会从报表里长出来。