MES系统如何实现生产数据实时采集?湘潭制造企业车间数字化方案解析
日期:2026-09-15
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
在湘潭高新区的一家汽车零部件车间里,生产主管老周过去每天要花两小时手工抄录机台产量、不良数和停机时间。数据滞后一天是常态,异常往往在次日晨会才被暴露。这种场景在本地离散制造与流程制造企业中并不少见——数据采集的颗粒度与实时性,直接决定了生产管理的响应速度。
问题根源不在设备本身。大量湘潭制造企业已配备PLC、CNC或智能仪表,但协议不统一、接口封闭,形成"自动化孤岛"。人工录入又引入误差与延迟,导致MES系统里的工单进度与物理车间脱节。要打通这层壁垒,需要从采集层、传输层到应用层做系统性设计。
一、实时采集的技术链路拆解
一套可落地的采集方案通常包含三个环节:
- 设备层接入:通过工业网关采集PLC的寄存器数据,或利用机床的OPC UA、Modbus TCP接口读取运行状态、加工计数、报警代码。对无通讯口的老旧设备,可加装电流互感器与光电传感器,以"旁路"方式获取开停机与产量信号。
- 边缘层预处理:网关端完成协议转换与数据清洗,按秒级或分钟级频率上报,避免海量原始数据直接冲击服务器。
- 平台层落库:MES系统接收后与工单、物料、人员绑定,写入时序数据库,供车间看板与报表引擎调用。
二、湘潭制造企业的选型对比
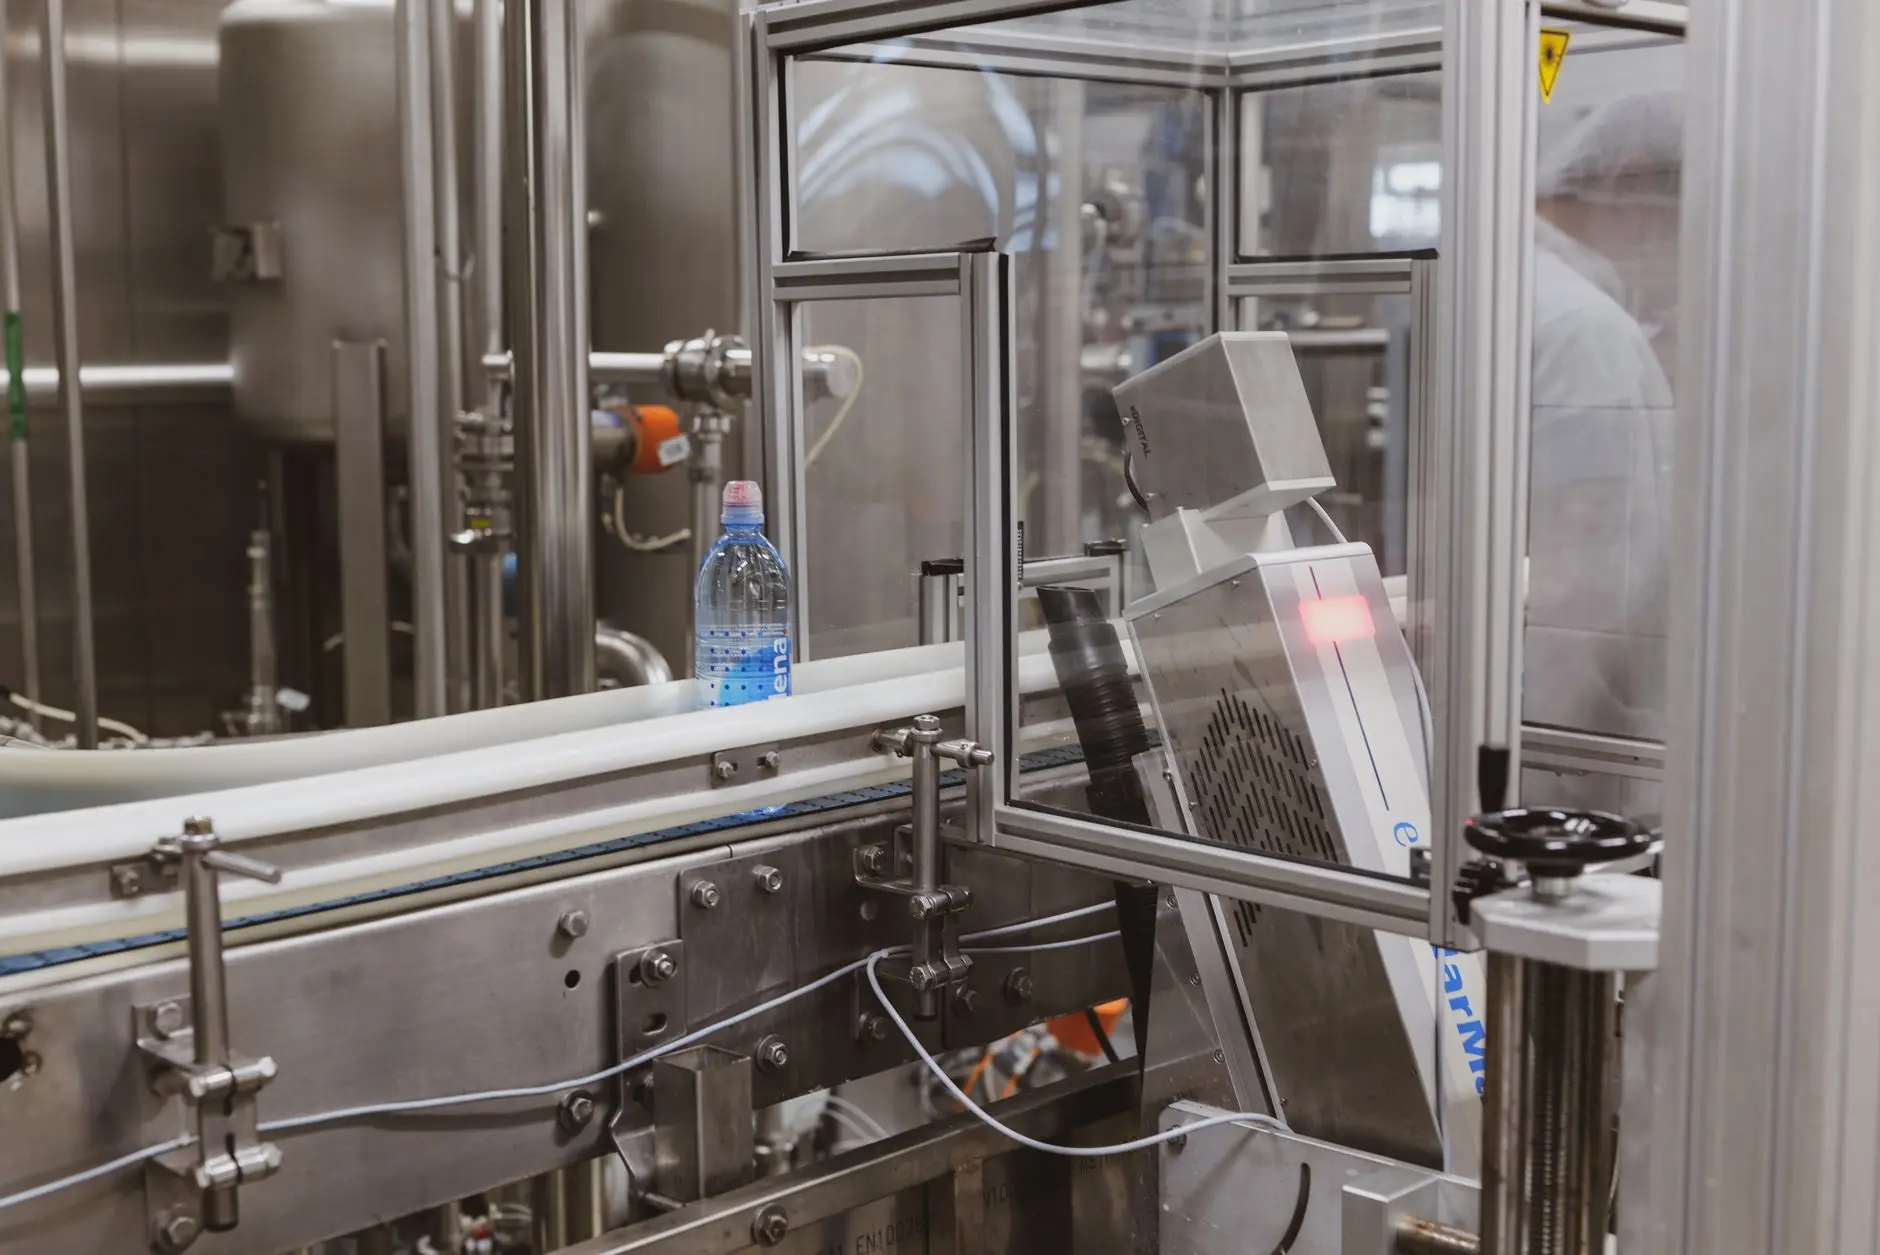
不同规模的企业适配路径差异明显。中大型企业倾向采用"网关+SCADA+MES"三层架构,投入较高但扩展性强,能支撑后续的SPC分析与设备OEE核算。中小型湘潭制造企业则更适合轻量化方案:以支持Modbus与OPC UA的入门级网关起步,先覆盖关键瓶颈设备,再逐步铺开。
值得注意的是,采集频率并非越高越好。注塑、压铸等节拍较慢的工序,10秒级采集已足够;而高速冲压或SMT贴片,则需秒级甚至亚秒级响应,否则数据采集会遗漏瞬时停机。选型时应以"能支撑管理决策"为基准,而非盲目追求高频。
三、落地建议
实施前先做设备通讯能力普查,列出可直采、需改造、只能人工补录三类清单。优先将车间看板与异常报警联动——当采集到连续停机超过设定阈值,自动推送至班组长手机,让数据真正驱动行动。湘潭拾光信息技术有限公司在本地项目中常采用分阶段上线策略,首期聚焦3-5台关键设备,验证数据准确性后再横向复制,可显著降低实施风险。
采集是手段,让生产透明化才是目的。当每台设备的运行状态都能实时映射到MES系统中,生产管理才从"事后追查"转向"过程干预"。