从数据采集到生产管理:MES系统在湘潭制造车间落地的关键环节探讨
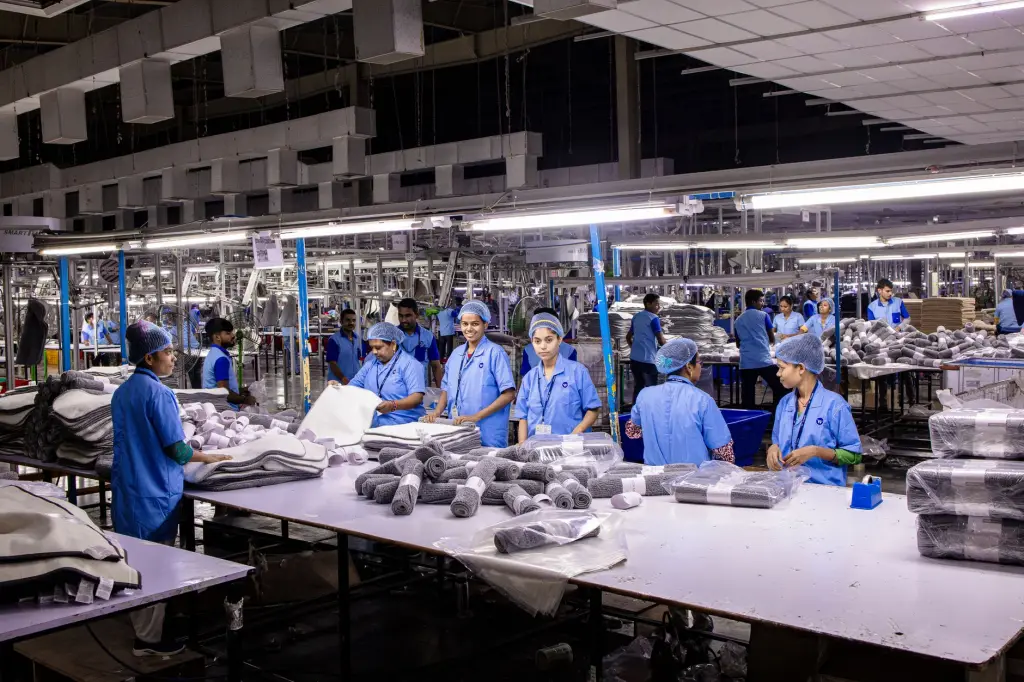
在湘潭制造企业的智能化改造项目中,MES系统(制造执行系统)的落地往往比预期复杂。不少工厂完成了设备联网和传感器部署,却发现数据依然停留在报表层面,无法真正驱动生产决策。问题通常不在于软件功能,而在于从数据采集到生产管理之间的链路没有打通。
数据采集:从“能采”到“采得准”
湘潭不少离散制造车间存在多品牌设备共存的情况,PLC型号跨度大、通信协议不统一。MES系统的数据采集层需要解决三个层面的问题:协议适配(Modbus、OPC UA、Profinet等混合环境)、采集频率与粒度(关键工序建议不低于1秒级采样,非关键工位可放宽至5-10秒)、数据清洗(剔除传感器抖动和无效停机信号)。实践中,采集点位设计要与工艺路线对齐,避免“全量采集、无人使用”的资源浪费。
车间看板:让数据变成现场语言
车间看板是MES系统与一线操作者之间的交互界面,其设计质量直接影响系统使用率。有效的看板应遵循“三米可见、五秒读懂”原则:
- 实时产出与节拍对比:显示当前工位实际产出与标准节拍的偏差,用颜色区分正常/预警/异常
- 质量异常呼叫:安灯信号与看板联动,响应时间可追溯
- 设备状态可视化:OEE关键指标按班次滚动更新,而非仅展示累计值
湘潭某机加工车间的实践表明,看板上线后若缺乏班组长的主动解读和班前会引导,使用率会在两周内骤降。看板不是装饰屏,需要配套的管理动作。
生产管理闭环:从数据到动作
MES系统的核心价值在于形成“采集—分析—决策—执行”的闭环。工单派发、物料齐套校验、工序报工、质量判定、设备维保触发,这些环节的数据需要在系统中流转而非孤立存储。一个常见的误区是:企业上了MES系统,但排产仍靠Excel、报工仍靠纸质流转单,系统沦为“事后录入工具”。湘潭制造企业在选型阶段就应明确——MES系统的排产模块是否与设备状态和物料库存实时联动,这决定了系统是“记录仪”还是“控制器”。
落地过程中的常见问题
- 基础数据不完整:工艺路线、BOM、工时定额未标准化,导致系统无法自动排产
- 网络覆盖盲区:车间角落的WiFi信号不稳定,扫码报工频繁失败,操作者产生抵触
- 权限与责任不清:谁负责补录异常数据、谁审核工单关闭,流程未在系统中固化
湘潭拾光信息技术有限公司在本地制造车间的实施经验显示,MES系统上线前的基础数据治理工作量通常占项目总工时的30%以上,这部分投入不可压缩。车间看板和数据采集层的硬件选型要留出10%-20%的冗余接口,为后续产线扩展预留空间。生产管理的数字化没有终点,只有持续迭代的起点。