MES系统如何打通车间数据采集与生产管理的信息孤岛
在湘潭不少制造企业的车间里,ERP里的工单已经排到下周,但调度员还得拿着纸质派工单挨个机台确认进度;质检员在Excel里录完数据,班组长要等第二天早会才知道昨天的直通率。这种生产管理与现场执行之间的断层,正是信息孤岛的典型症状。
孤岛是怎么形成的
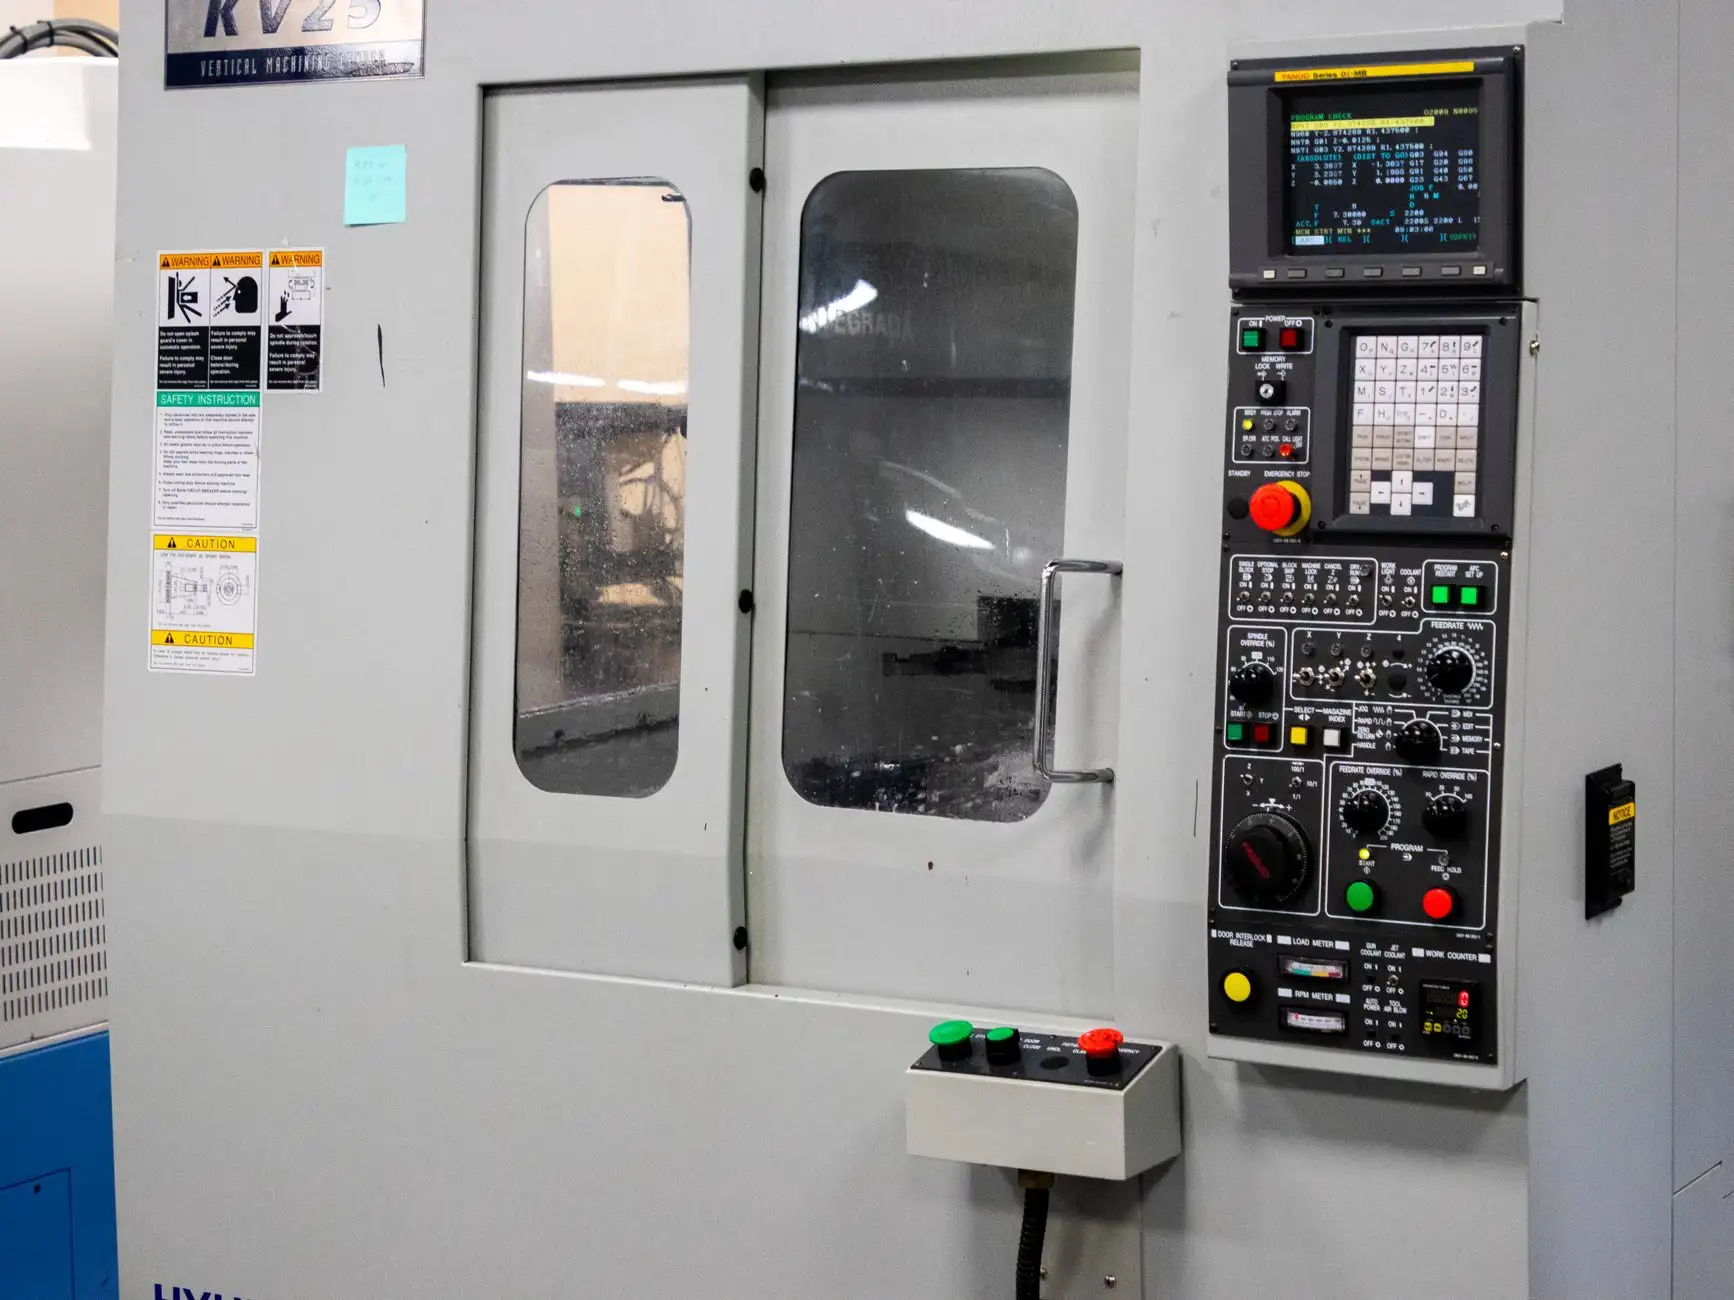
问题往往不在某一套系统不好用,而在于数据链路断在了最底层。设备状态靠人工抄表、报工靠扫码枪逐条录入、异常靠对讲机喊话——这些离散的数据采集方式,天然无法与上层计划形成闭环。更麻烦的是,不同厂商的设备协议各异,PLC、CNC、注塑机各自为政,数据格式不统一,接口开发成本高,很多企业干脆放弃自动采集,退回手工模式。
另一层原因是管理逻辑的割裂。计划部门关注交期和产能,车间关注机台利用率和良率,品质关注过程参数——三套语言、三套表格,彼此对不上号。MES系统如果只是把纸质报表电子化,而不重构数据流,孤岛依然存在。
MES系统打通数据链路的技术路径
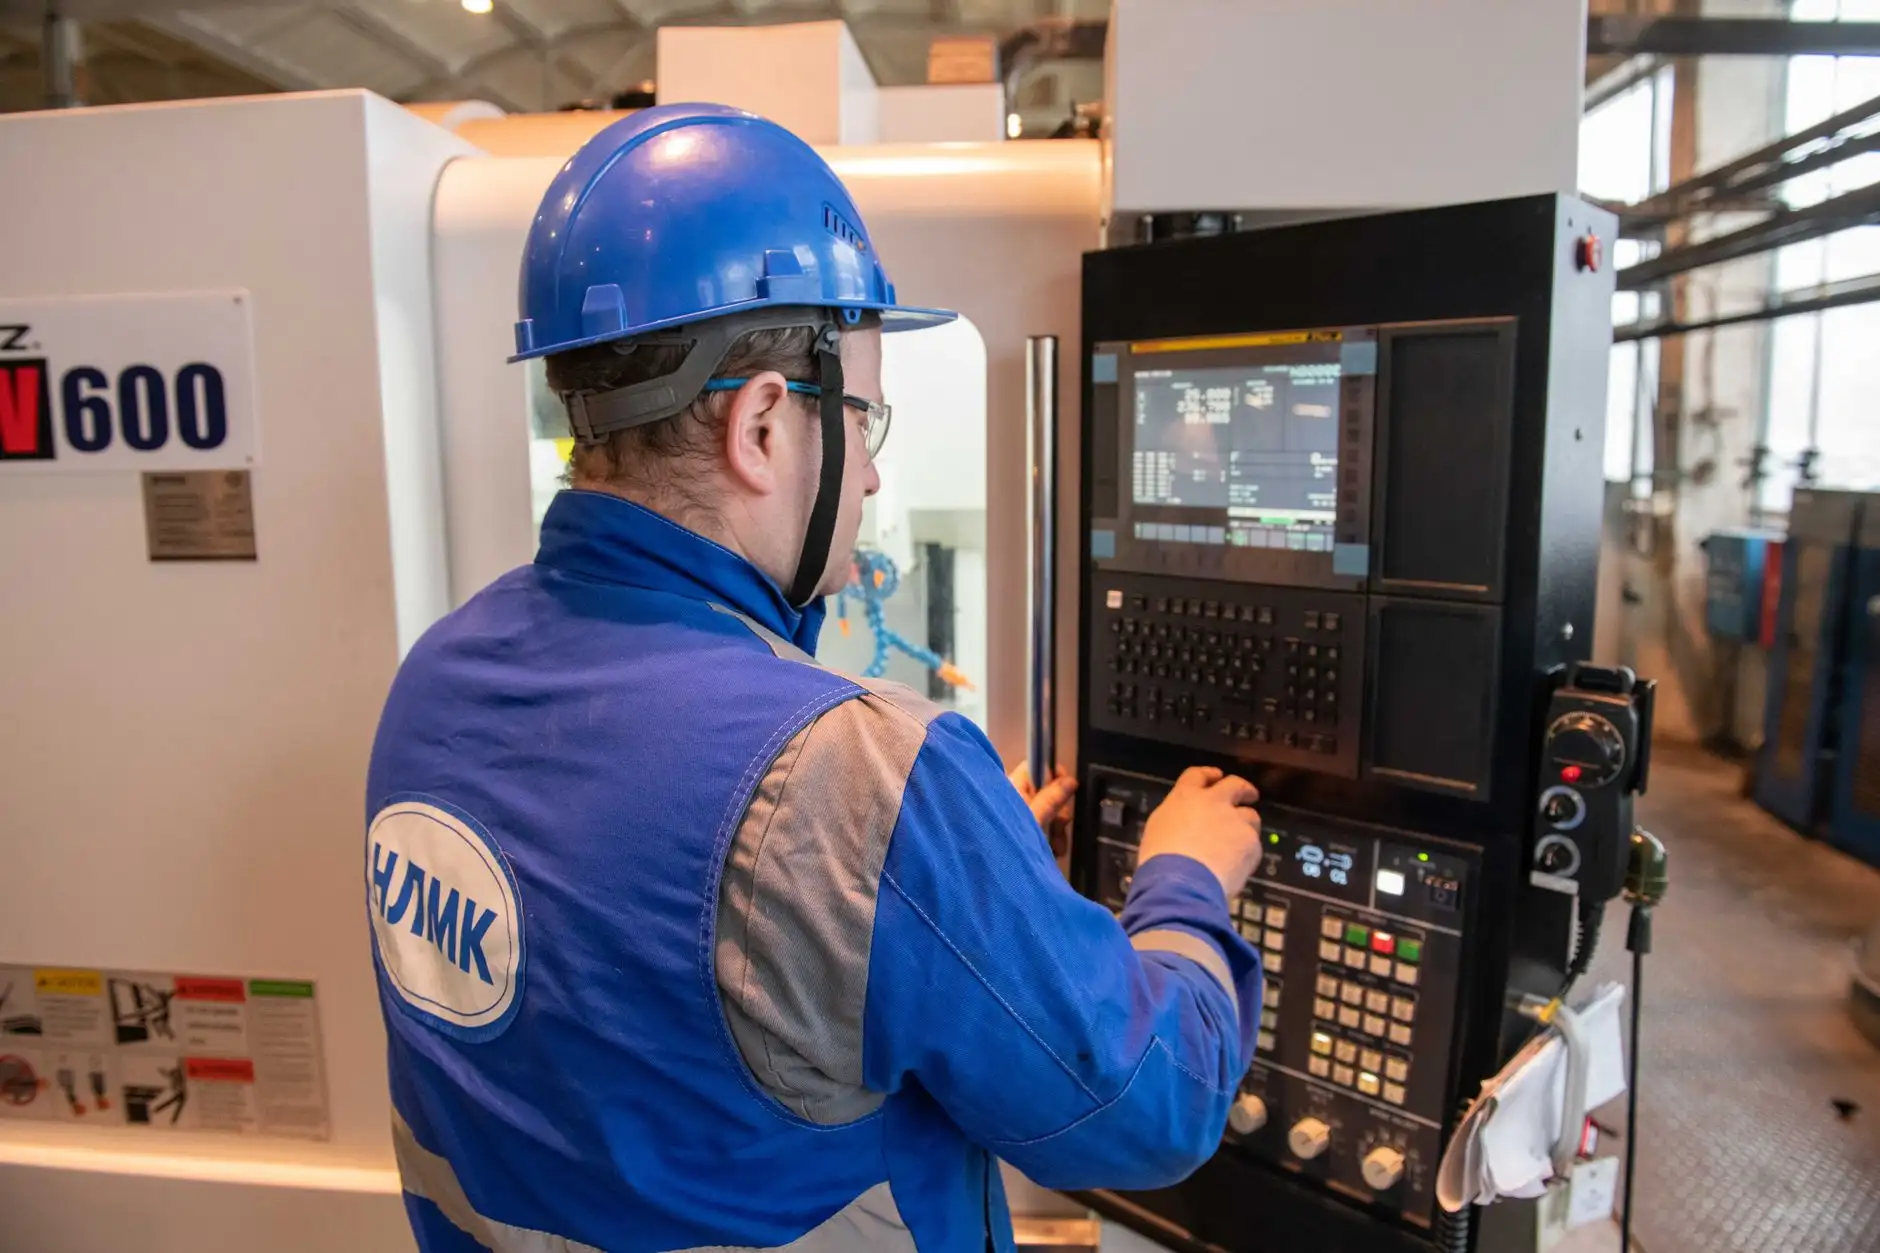
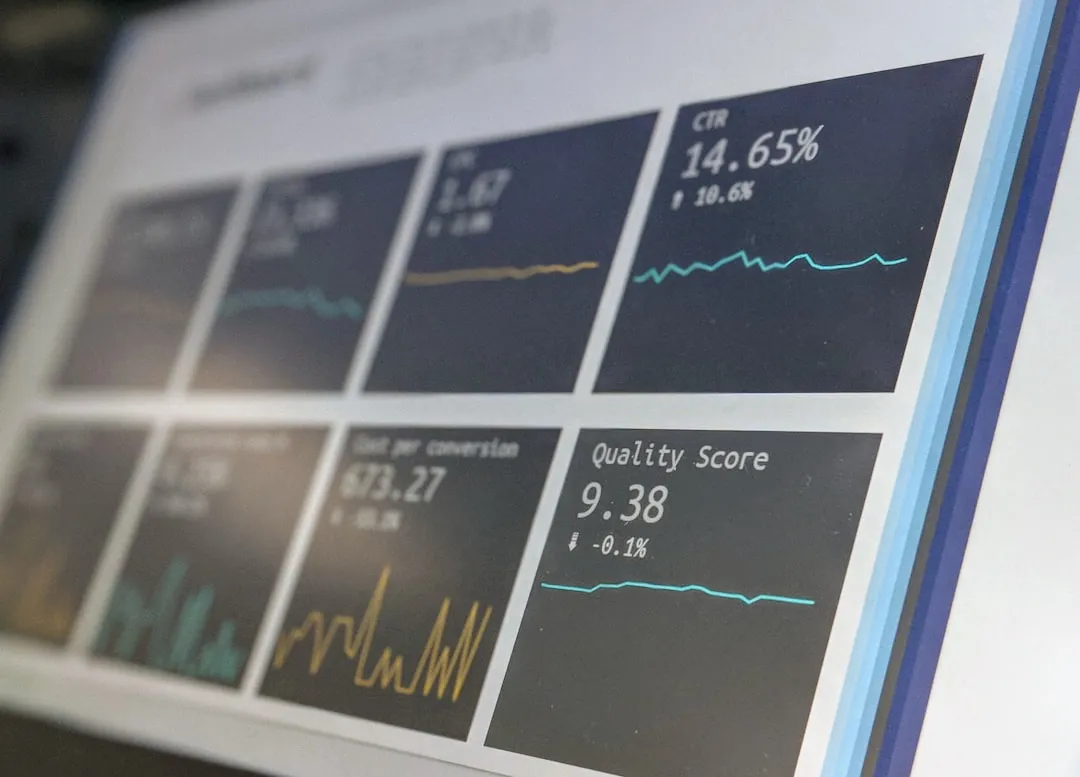
真正的打通需要三层协同。第一层是设备层:通过边缘网关采集PLC、传感器、扫码枪的实时信号,把开机、停机、故障、加工节拍等状态以秒级频率写入时序数据库。第二层是执行层:MES将工单拆解到工序和机台,操作工通过终端确认开工、报工、报异常,系统自动关联设备数据,减少人工录入。第三层是展示层:车间看板实时呈现计划达成率、OEE、在制品分布,让异常在发生时就被看见,而不是事后追查。
以湘潭某机加工企业为例,部署MES后把12台CNC的加工状态接入系统,报工从每班2次手工录入改为自动采集,计划达成率统计从T+1缩短到分钟级。这里的关键不是软件功能多,而是数据从产生到消费的路径被压缩到最短。
- 采集侧:优先打通关键设备,不必追求全厂覆盖,先解决瓶颈工序的数据盲区
- 逻辑侧:统一工单、物料、人员、设备的编码规则,让MES与ERP说同一种语言
- 展示侧:看板指标不超过6个,聚焦交期、质量、效率三类核心诉求
落地时的现实建议
湘潭制造企业普遍面临多品种小批量的生产形态,工单切换频繁,数据采集的颗粒度需要权衡。建议先从一条产线或一个车间试点,用MES系统跑通“计划下发—执行反馈—异常闭环”的最小循环,再横向复制。选型时重点考察厂商的协议兼容能力和现场实施经验,而不是功能清单的长度。
信息孤岛的消除不是一次性项目,而是持续的数据治理过程。当车间看板上的数字和现场实际状态同步跳动时,生产管理才算真正长出了眼睛。