湘潭制造企业车间看板系统选型要点与实施注意事项
湘潭作为中部制造业重镇,机械加工、汽车零部件、电气设备等产业密集,车间数字化改造的需求正从「有没有」转向「用得好」。很多企业上了MES系统,却让车间看板沦为「电子装饰画」——数据滞后、没人看、更没人管。问题往往不在硬件,而在选型思路和实施节奏上。
车间看板选型的三个核心维度
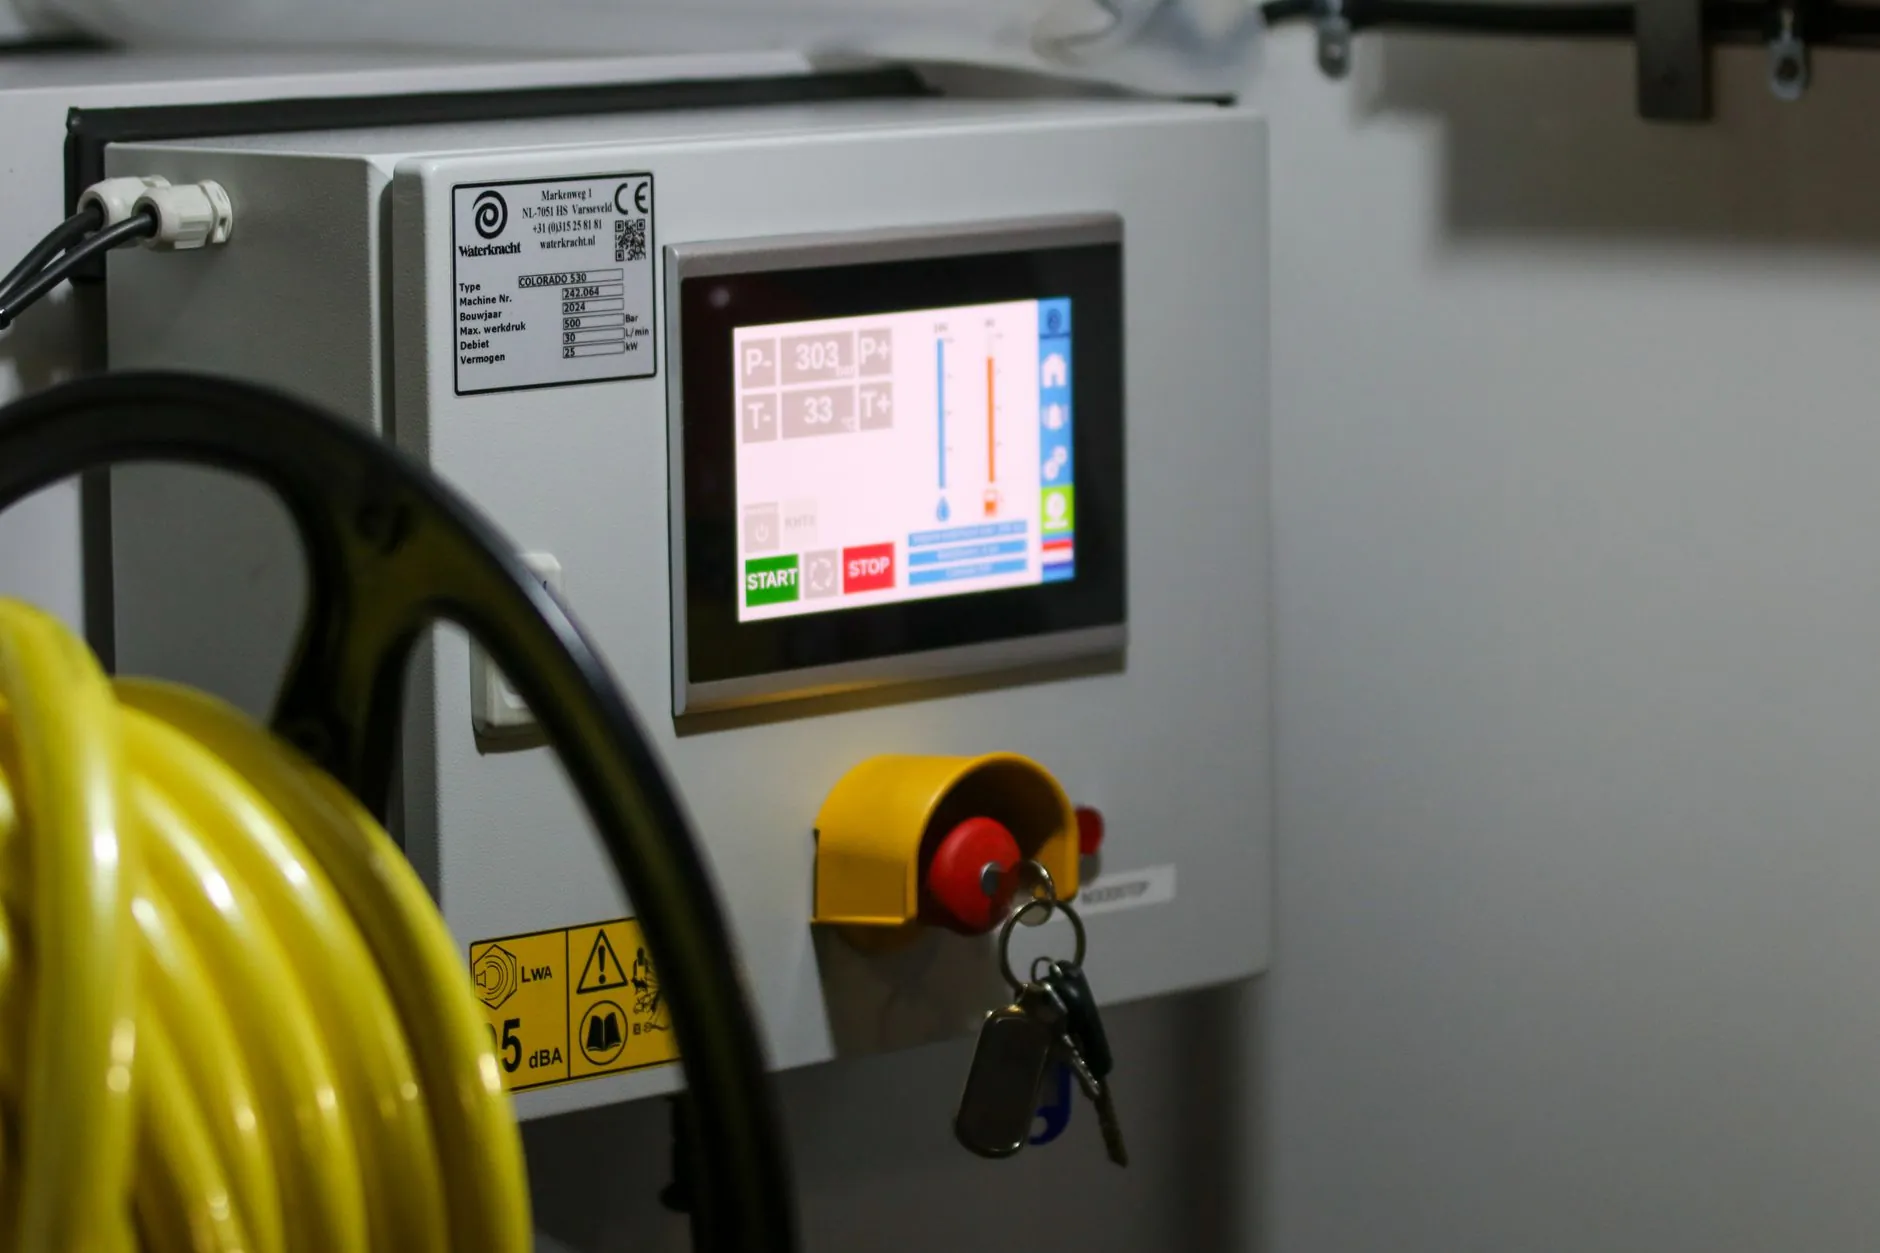
车间看板本质上是MES系统面向生产现场的输出窗口,它反映的是数据采集的实时性与生产管理逻辑的清晰度。选型时重点考察三个层面:数据采集方式是否贴合产线实际(扫码、PLC对接、IoT传感器还是人工录入),看板内容能否按角色分层(班组长看进度,车间主任看异常,厂长看OEE),以及系统能否在断网或MES故障时降级运行——这一点在湘潭不少老车间里特别容易踩坑,电压波动、网络不稳时,看板直接黑屏反而比没有更糟。
举个例子,某湘潭电机配套企业曾采购一套低价看板,号称「即插即用」,结果因为PLC型号过老无法直接通讯,最后被迫加装边缘网关,工期延误两个月,预算超支40%。选型前务必做一次现场通讯协议摸底,把设备清单、接口类型、车间网络拓扑图提前交给供应商评估。
实施阶段最容易忽视的细节
真正让车间看板「活」起来的,不是大屏尺寸,而是背后的数据治理规则。很多湘潭制造企业卡在物料编码不统一、工序名称混乱、工人工号与MES账号不对应这类基础问题上。建议在正式上线前留出两周专门做主数据清洗,否则看板上显示的错误信息会迅速消耗一线员工的信任感。
另外,看板刷新频率要务实。冲压线、注塑机等高速设备区,5秒级刷新都有意义;而机加工车间的长周期工序,30秒甚至1分钟刷新完全足够。过度追求实时性只会增加网络和服务器负担,得不偿失。
常见问题与应对策略
- 数据采集靠人录? 这是湘潭中小制造企业的通病。尽量在关键工位部署扫码枪或RFID,减少人工录入环节,否则看板数据必然滞后一个小时以上,失去管理价值。
- 看板装了但没人看? 把看板内容与绩效考核挂钩,例如在制品积压超限自动推送预警给对应班组长,让看板从「展示工具」变为「管理抓手」。
- MES系统数据不准? 不要急着换系统,先检查设备OEE计算逻辑是否包含计划内停机时间,很多偏差其实出在统计口径而非采集硬件上。
车间看板的落地,本质上是对生产管理流程的一次再梳理。湘潭制造企业的优势在于工艺积累扎实,短板往往是信息化基础薄弱。建议采取「小步快跑」策略:先选一条标杆产线,覆盖3-5个关键工序,跑通数据采集→分析→反馈的闭环,用实际数据效果说服内部团队,再逐步推广到全厂。
从趋势看,湘潭的智能制造正在从单点设备联网走向车间级协同优化。车间看板作为最直观的交互界面,其价值不仅在于显示,更在于触发行动。企业在选型时,应把目光从硬件价格转移到供应商对离散制造场景的理解深度上——能否提供持续的数据治理服务,往往比看板本身的分辨率更重要。
湘潭拾光信息技术有限公司在本地服务过多家机械加工与零部件企业,深知车间现场的真实痛点。如果你正在规划或升级车间看板系统,不妨从梳理现场数据流开始——这比任何选型清单都更接近问题的本质。