湘潭制造企业车间看板选型要点:从硬件部署到数据采集的落地实践
在湘潭的机械加工、汽车零部件与新材料制造车间里,一块合格的电子看板,往往比管理者的口头指令更能驱动产线节奏。但不少企业把看板采购当成“买电视”,装上大屏才发现,数据靠人工录入、刷新延迟半小时,最终沦为墙上的装饰品。
真正的车间看板,是MES系统在物理世界的“窗口”。它的价值不在于显示器的尺寸,而在于背后数据链路的实时性与准确性。如果数据源头没打通,再炫酷的图表都是空中楼阁。对于湘潭制造企业而言,选型的第一性原则应当是:先规划数据采集,再谈硬件部署。
硬件选型的三个硬指标
工业环境下的看板硬件,不能拿商用显示器凑数。首先,亮度必须达到700cd/m²以上,否则湘潭夏季车间的高温与强光会让屏幕泛白;其次,接口要冗余,至少预留RS232串口、双网口和USB,以兼容老式PLC与新增传感器;第三,散热与防尘等级要达到IP54以上,适应金属粉尘与油雾环境。若产线已有PLC或DCS系统,优先选用支持OPC UA协议的工业网关,这能让数据采集的延迟控制在200毫秒以内。
数据采集的落地层次
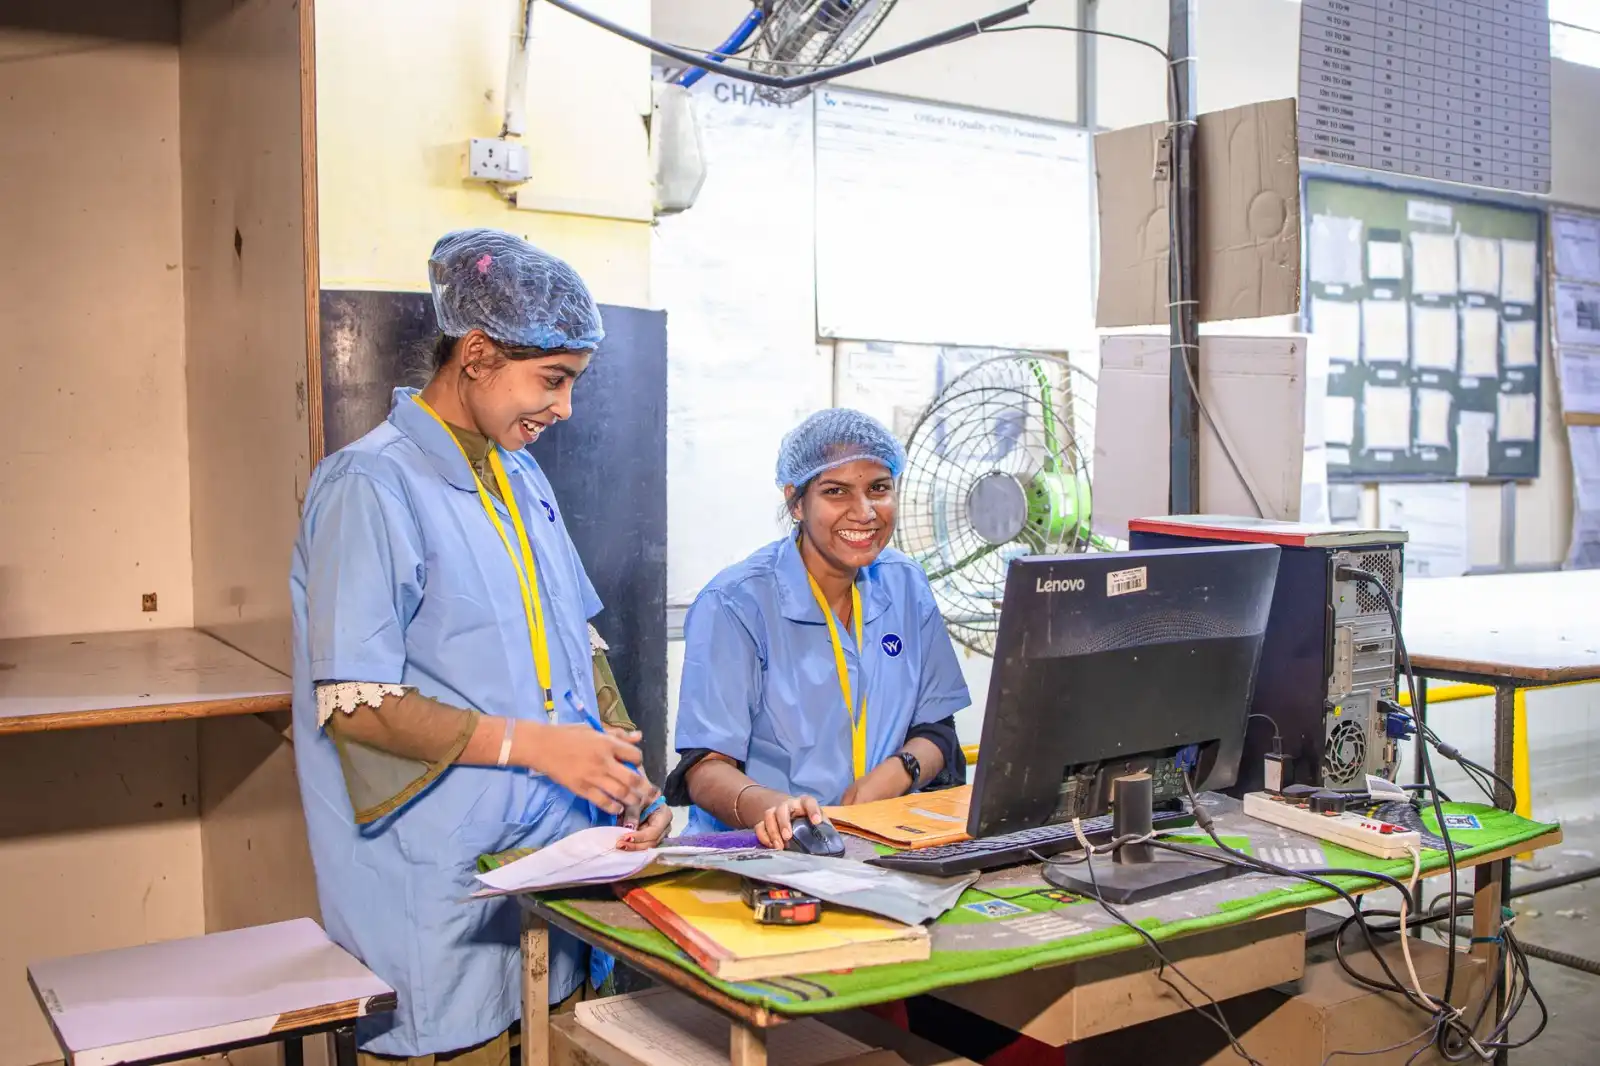
很多湘潭企业卡在“设备不说话”这一步。老旧机床没有数字接口?不必全部更换——通过加装光电传感器与智能电表,采集设备启停与功率曲线,即可间接推断加工状态与节拍。更经济的方案是部署工业级扫码枪,让操作工在上下料时扫工单条码,MES系统自动记录工序流转时间。这一层“人机结合”的采集方式,投入成本不到全自动化改造的十分之一,却能让看板上的计划达成率、异常时长等核心指标活起来。
看板内容的分级管理
不是所有数据都适合推到大屏。车间级看板侧重班组产出、在制品数量与设备OEE;产线级看板则聚焦当前工单、不良品缺陷码与物料呼叫状态。最忌把MES系统里的所有报表都轮播显示,导致关键告警被淹没。建议采用红黄绿灯逻辑:绿灯显示正常节拍,黄灯提示换型或待料,红灯则锁定异常工位并推送责任人。现场管理者在10米外扫一眼,就能判断产线是否健康。
湘潭某液压件工厂的落地案例
去年,湘潭高新区一家液压油缸工厂上线了拾光信息设计的看板系统。起初他们想直接购买带触摸屏的工业平板,但我们建议保留原有老式车床,只在每台设备上加装一个无线按钮盒——操作工完工时按一下,MES系统即记录完工数并自动计算与计划量的偏差。三周后,该车间在制品数量下降了18%,换料等待时间减少约40分钟/班。关键不在设备多智能,而在于数据采集动作是否融入了工人现有的操作习惯。
车间看板的选型,本质上是生产管理逻辑的数字化映射。湘潭制造企业在做预算时,建议将硬件投入控制在总费用的40%以内,其余资金留给实施服务、接口开发与人员培训。先让MES系统跑通一个班组,再横向复制到全车间,比一次性铺开更稳妥。记住,看板亮起来只是起点,让数据驱动每天的班前会与异常响应,才是效益兑现的开始。