车间看板部署中的硬件选型与数据集成难点——湘潭工厂可视化实践参考
在湘潭不少制造企业的车间里,看板系统上线后效果不及预期的情况并不少见——屏幕挂上去了,数据却要人工每天导一次;工位机三天两头黑屏;网络一断,整条线的进度就"失联"。问题往往不出在软件功能本身,而是硬件选型与数据集成这两步没打牢。作为长期服务本地工厂的可视化实施方,湘潭拾光信息技术有限公司在多个项目中反复验证了一个判断:车间看板是MES系统落到现场的"最后一米",这一米的稳定性,决定了生产管理数字化的真实成色。
硬件选型:别把办公室标准搬到车间
车间环境与办公区差异极大。粉尘、油雾、电磁干扰、温差波动,都会加速普通商用显示设备的衰减。常见误区是采购大尺寸商用电视直接上墙,结果半年内出现亮度衰减、触控失灵、接口氧化等问题。更合理的做法是按工位属性分级配置:
- 总装/机加等高粉尘区域:优先选择IP65防护等级的工业一体机,面板亮度不低于500cd/m²,保证侧光环境下可读;
- 班组长工位:可采用带触控的安卓工业平板,便于工单确认与异常上报;
- 大型集中看板:选用工业级液晶拼接或高亮商显,并单独配置散热风道,避免背光模组长期高温运行。
电源与网络同样关键。建议看板终端统一走PoE或独立工业电源,并配置断电续传机制,避免瞬时掉电造成数据采集中断。
数据集成难点:协议杂、节拍快、口径乱
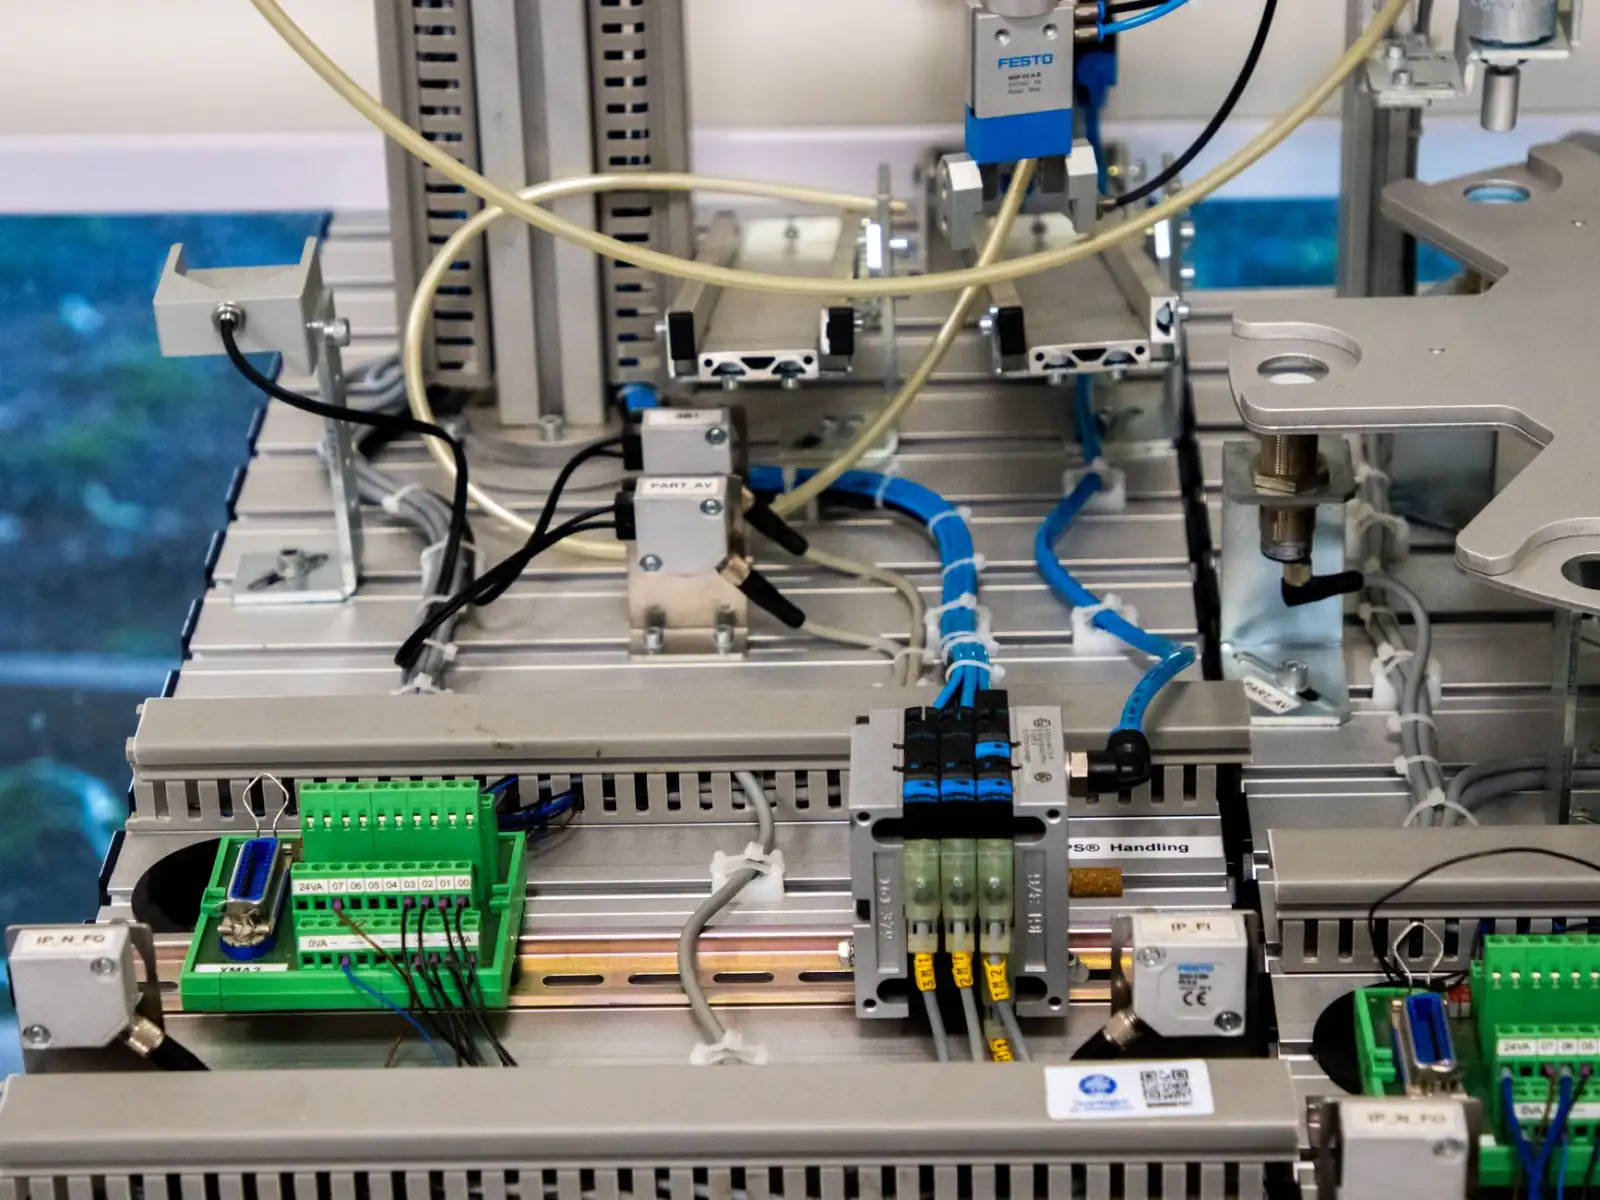
硬件只是载体,真正的难点在数据采集链路。湘潭不少中小制造企业的设备新旧混杂,PLC品牌从三菱、西门子到国产控制器并存,Modbus、OPC UA、Profinet协议各说各话。若不做协议归一化处理,MES系统拿到的就是一堆无法对齐的原始点位。
另一层难点是节拍。冲压、注塑类工位节拍以秒计,看板刷新若采用分钟级轮询,展示的产量数据永远滞后。实践中可通过边缘网关做本地缓存与增量上报,把采集频率压到秒级,同时降低对中心服务器的压力。数据口径问题则更隐蔽——同一个"良品数",品质部门和产线班组的统计规则可能不同,上线前必须联合定义指标字典,否则看板越做越"热闹",管理决策却用不上。
本地实践中的几点参考
结合湘潭制造企业的现场条件,我们通常建议:先做单线试点,验证采集稳定性后再横向复制;看板内容遵循"三层信息"原则——顶层看进度与异常,中层看工单与设备状态,底层看具体参数,避免一屏堆砌几十个字段。湘潭拾光在实施中也会把看板与MES系统的工单、报工模块打通,让数据从采集到展示形成闭环,而不是另建一套"展示专用"的数据源。
车间可视化的价值不在屏幕多大、动画多炫,而在于现场管理者愿不愿意抬头看、看了能不能立刻做判断。硬件选型守住环境适配底线,数据集成守住实时与口径两条线,MES系统的现场价值才真正立得住。