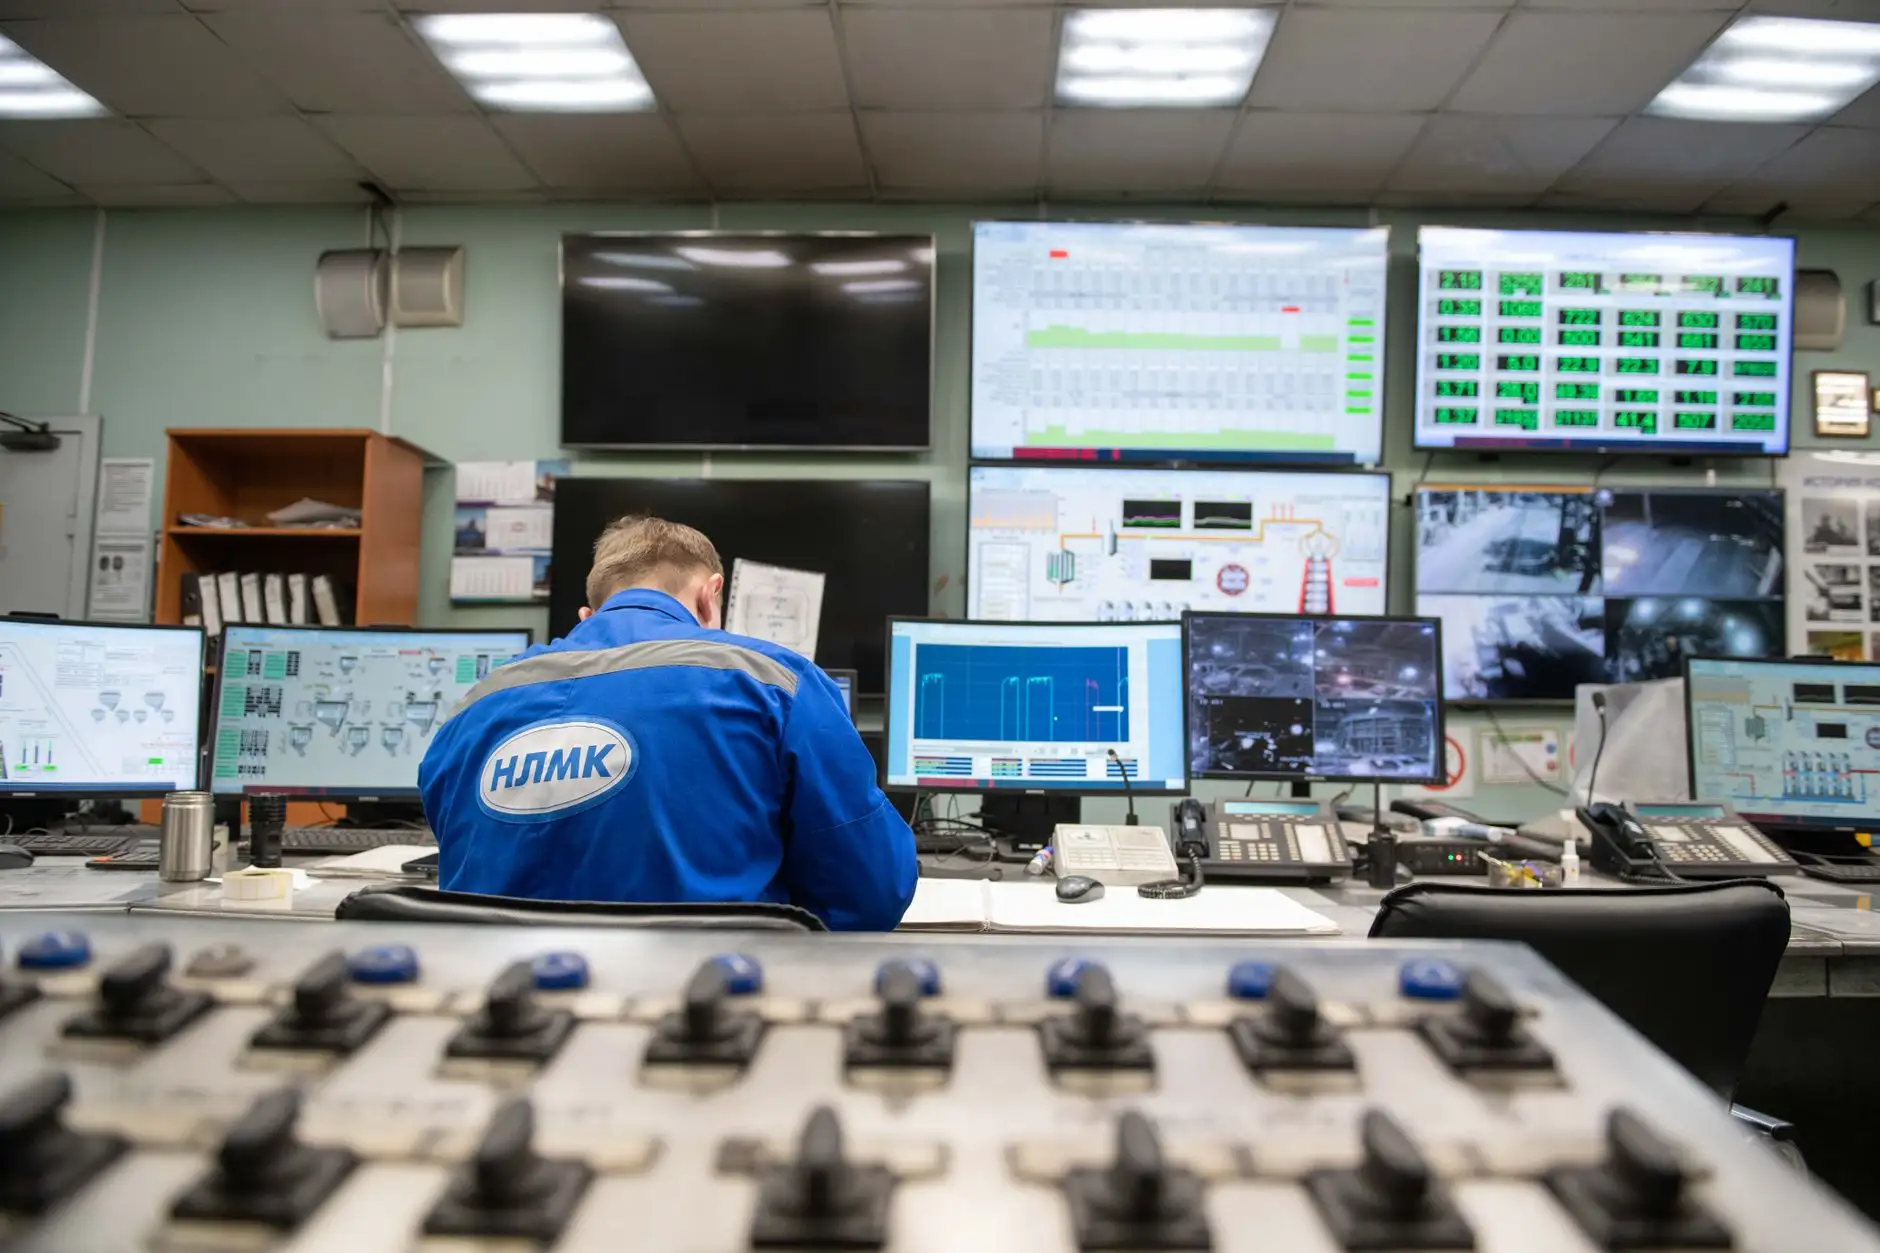
车间看板部署中的硬件选型与数据采集精度对比:工厂可视化管理实践参考
日期:2026-10-20
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
在湘潭制造企业的数字化车间里,看板往往是最先被"看见"的环节,却也是最容易被低估的工程。不少项目上线后出现数据跳变、看板刷新滞后、工位报工与实际产出对不上——问题多半不在软件功能,而在硬件选型与采集方式的前期决策。
一、看板"看到"的数据,源头决定精度
车间看板本质是MES系统的可视化出口,其数据质量取决于采集层的三个变量:信号类型、采样频率、传输链路。以注塑与机加工车间常见的设备为例,老式注塑机多依赖继电器干接点输出模次信号,单次脉冲宽度在50~200ms之间;若采集模块的DI响应时间大于脉冲宽度,就会出现漏计。机加工中心的主轴负载、刀具寿命等模拟量,则对ADC分辨率与隔离性能提出更高要求。
我们在湘潭本地多个项目中的经验是:采集方案要在"够用"与"可扩展"之间找平衡,而不是一味追求高采样率——过高的频率反而会放大现场电磁干扰带来的噪声。
二、硬件选型的三个现实约束
车间环境与办公网络完全不同,选型时绕不开以下约束:
- 电气隔离:24V DI通道建议采用光耦隔离,模拟量通道优先选择隔离型模块,避免变频器共地干扰导致读数漂移;
- 时钟同步:多工位看板与MES系统时间偏差超过2秒,就会出现"先报工后开工"的逻辑错误,建议统一NTP源;
- 边缘缓存:网络抖动是常态,采集网关需具备本地断点续传能力,缓存深度建议不少于4小时。
三、三种采集方式的精度对比
目前车间主流的数据采集路径可归为三类,精度与成本差异明显:
- PLC直连采集:通过以太网或串口读取PLC寄存器,精度最高、实时性好,但需设备具备开放接口,改造成本中等;
- 外挂传感器采集:加装光电、电流互感器等,适用面广,但需校准,电流互感器方案对轻载设备灵敏度不足;
- 人工扫码/报工:部署最快,精度依赖执行纪律,适合作为补充而非主采集手段。
实践数据显示,PLC直连方案的计数误差通常可控制在0.1%以内,而外挂电流互感器方案在负载波动大的设备上误差可达3%~5%。这也是为什么MES系统在规划阶段就要明确每台设备的采集等级,而非"一刀切"。
给湘潭制造企业的落地建议
建议按"关键设备直连、一般设备传感、辅助工序扫码"的分层策略推进生产管理数字化;看板刷新周期与采集频率解耦设计,界面层保持3~5秒刷新即可满足管理需求;上线前务必做一轮为期一周的脉冲计数比对测试,用实际产出校验采集精度,再进入正式部署。