MES系统与车间看板协同:湘潭制造企业生产数据实时采集的技术实现路径
在湘潭制造业向数字化车间转型的过程中,一个常见误区是把MES系统与车间看板当作两套独立的可视化工具来建设,结果形成"系统里有数据、看板上没信息"的割裂局面。真正有效的做法,是让二者共享同一套数据采集链路——MES系统负责业务逻辑与数据治理,车间看板承担实时呈现与异常预警,底层则依赖稳定可靠的采集通道。这套协同架构的落地质量,直接决定了生产管理的响应速度。
数据采集链路的技术分层
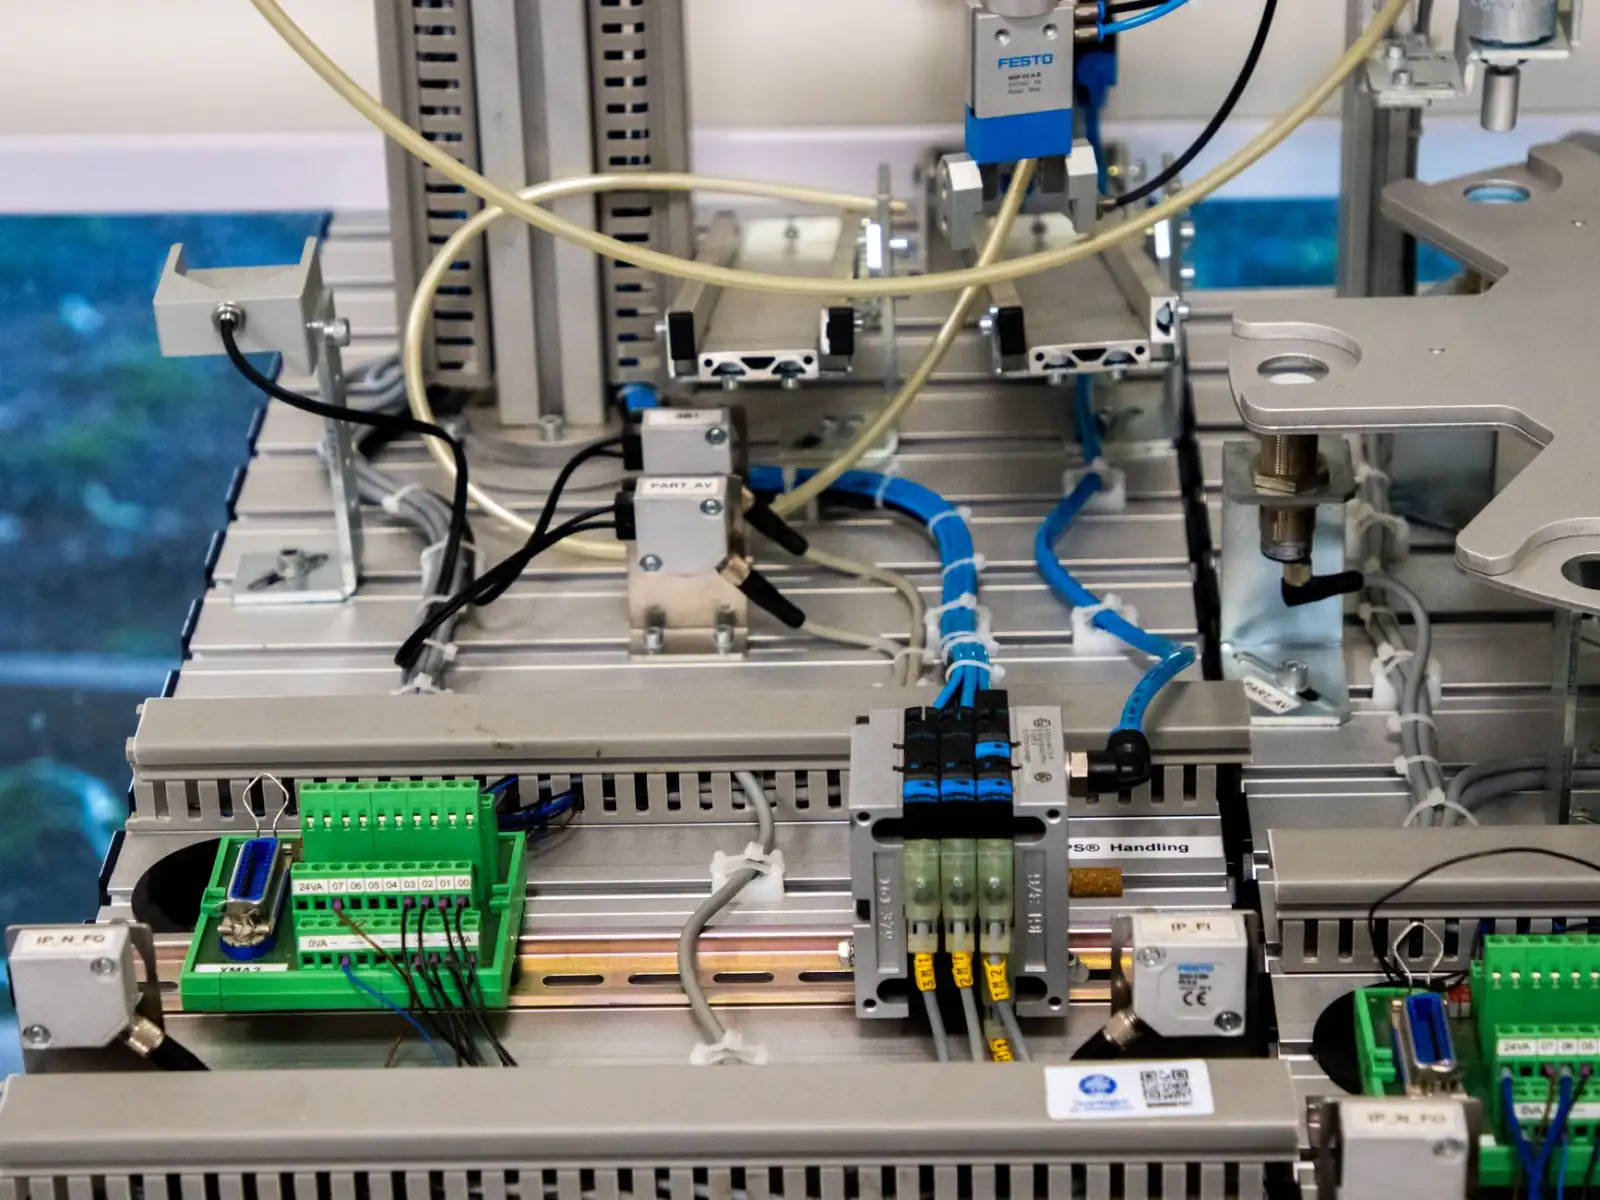
从现场设备到看板刷新,完整链路通常分为三层:设备层通过PLC、CNC控制器、RFID读写器及各类传感器获取原始信号;采集层借助OPC UA、Modbus TCP或MQTT协议完成协议转换与边缘预处理;应用层由MES系统完成工单绑定、工序追溯与质量判定,再将结果推送到车间看板。湘潭不少机械加工与线缆制造企业设备品牌杂、年代跨度大,采集层往往需要部署边缘网关做协议适配,而不是指望MES直接对接所有控制器。
值得强调的是采集频率的分级设计。设备状态类信号(如运行/停机/报警)建议1~5秒采集一次,计数类信号可按节拍触发,质量检测数据则随工单批次写入。不加区分地全量高频采集,会让数据库和网络不堪重负,反而拖慢看板刷新。
MES与看板的协同机制
协同的核心在于"一次采集、双向复用"。MES系统将工单下达、物料批次、工艺参数下推至采集层,采集层回传实际产出、设备状态与异常事件,看板则订阅MES的数据服务接口进行渲染。具体实现上有几个关键点:
- 统一时钟源:所有采集点与MES服务器做NTP对时,否则跨工序的节拍分析会出现分钟级偏差;
- 数据缓存与断点续传:边缘网关本地缓存不少于72小时数据,网络恢复后自动补传,避免看板出现数据空洞;
- 看板刷新策略:状态类指标走WebSocket推送,统计类指标按分钟级轮询,兼顾实时性与服务端压力。
在湘潭制造企业的实际项目中,我们通常建议看板只展示"可行动"的信息——当前工单进度、设备异常、质量超差预警,而非把MES所有报表搬上大屏。
实施中的注意事项与常见问题
落地阶段最容易踩的坑集中在三处:其一是老设备无通讯接口,需加装IO采集模块或电流互感器间接判断运行状态;其二是采集点位命名混乱,务必在实施初期建立统一的点位编码规范并与MES物料、工序主数据对齐;其三是网络隔离环境下跨网段访问,需通过网闸或双网卡网关做安全转发。
常见问题方面,看板数据延迟超过30秒,多半是采集层轮询周期设置过长或数据库写入锁竞争所致;产出数量与MES工单不符,往往源于计数信号抖动未做防抖滤波。这些细节看似琐碎,却是生产管理数据可信度的根基。
对湘潭制造企业而言,MES系统与车间看板的协同不是简单的接口开发,而是一次从采集规范、网络架构到数据治理的系统性梳理。建议以单条产线为试点,跑通"采集—治理—呈现"闭环后再横向复制,用可验证的节拍数据说话,比一次性大范围铺开更稳妥。