车间看板与MES系统集成方案:湘潭制造企业如何选择部署模式
日期:2026-10-15
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
在湘潭制造业的数字化改造项目中,一个高频出现的困惑是:车间里已经装了LED看板,也上了MES系统,但两者各跑各的——看板数据靠人工录入,MES里的工单进度又无法实时投射到大屏上。问题出在集成方案和部署模式的选择上。
看板与MES:脱节的生产管理现状
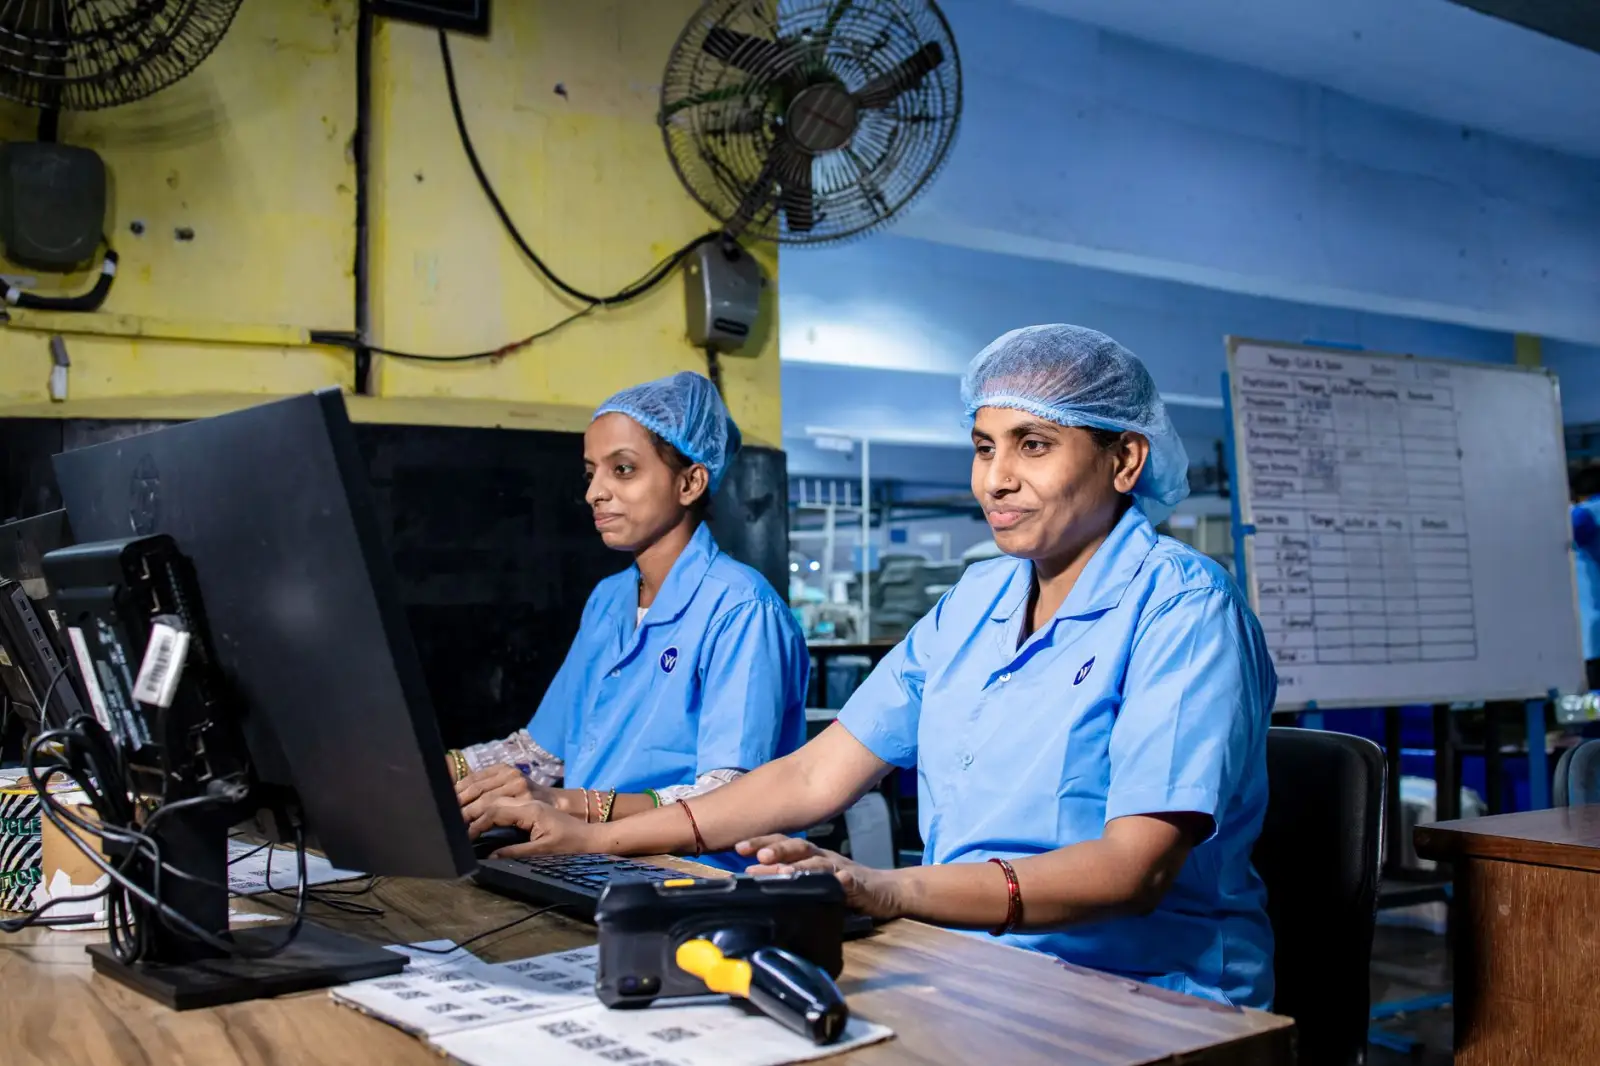
不少湘潭制造企业的车间看板仍停留在"电子白板"阶段,展示的是班组长手动更新的产量数字或Excel截图。而MES系统中已经沉淀了工单排程、工序报工、质量追溯等核心数据,却因为缺乏数据采集通道,无法驱动看板实时刷新。这种割裂直接导致生产管理层看到的信息滞后2-4小时,异常响应速度大打折扣。
三种主流部署模式对比
从技术架构看,湘潭制造企业当前可选路径主要有三类:
- 直连模式:看板通过OPC UA或Modbus TCP直接读取MES数据库或PLC点位,延迟低(<1s),但看板逻辑与MES耦合度高,适合单一产线场景;
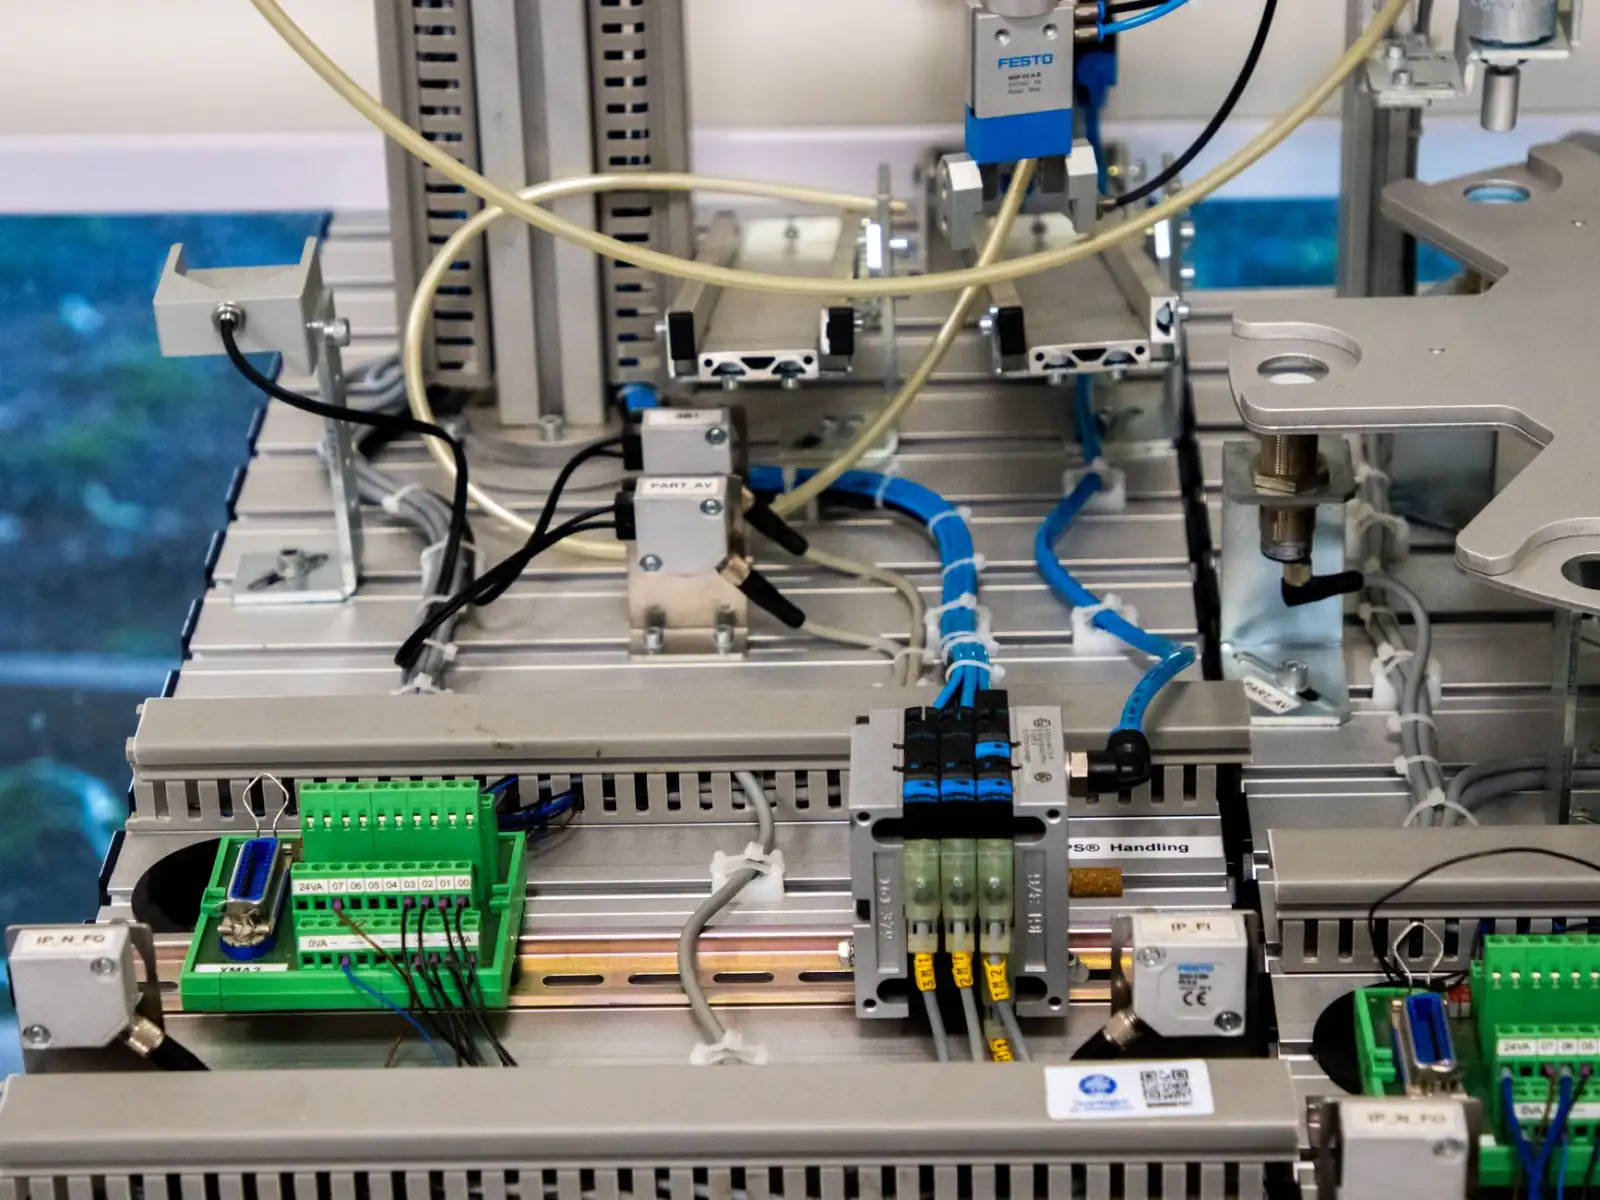
- 中间件模式:部署独立的数据采集网关,MES与看板通过MQTT或REST API交换数据,解耦性好,适合多车间、多品种的湘潭制造企业;
- 云端看板模式:看板数据由MES云端推送,支持移动端查看,但需评估车间网络稳定性,延迟通常在3-5s。
集成方案的核心技术要点
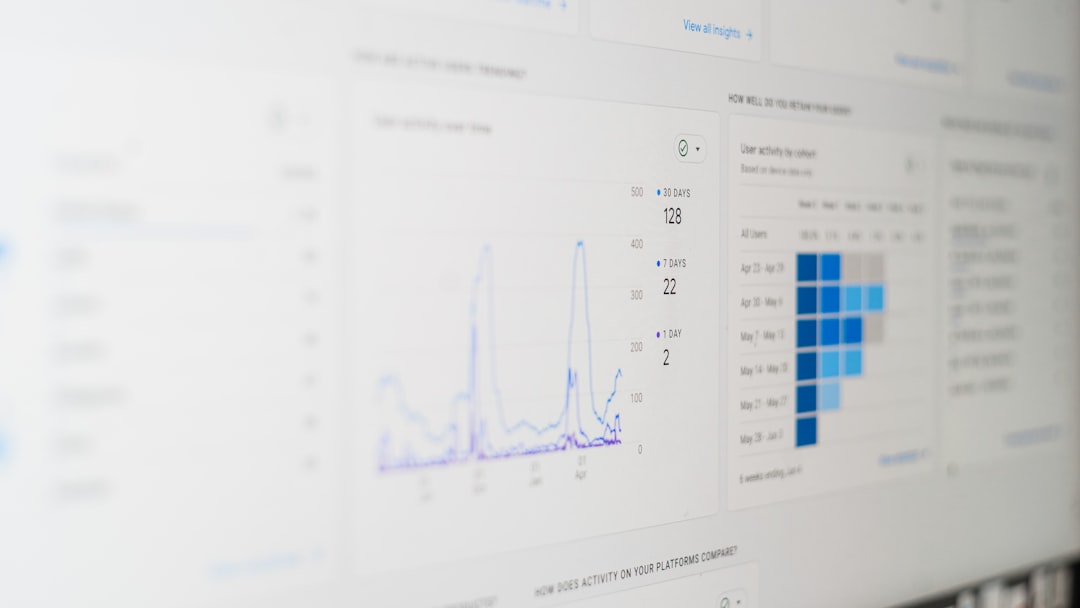
无论选哪种模式,数据采集的颗粒度决定了看板的价值上限。建议采集频率不低于30秒/次,关键工位(如CNC加工、焊接)应达到5秒级。看板展示字段需与MES工单状态字段建立映射关系,例如MES中的"工序进行中"对应看板绿色灯,"质量异常"触发红色闪烁。实践表明,采用中间件模式的企业,看板数据准确率可从人工录入的85%提升至99.6%以上。
部署节奏上,建议先在一到两条产线做试点,验证数据采集稳定性和看板刷新逻辑,再逐步推广。湘潭本地已有汽车零部件企业通过中间件模式,将MES系统与车间看板集成后,异常停机响应时间从平均25分钟压缩到8分钟以内。
随着边缘计算网关成本下降和5G专网在湘潭工业园区的覆盖,看板与MES系统的集成将趋向"轻量化+实时化"。对于正在规划数字化车间的湘潭制造企业,优先评估自身产线数量和网络条件,选择匹配的部署模式,比盲目追求功能大而全更务实。