湘潭制造企业MES系统选型指南:数据采集与生产管理如何协同落地
在湘潭制造业的数字化改造中,MES系统(制造执行系统)的选型往往决定车间数据能否真正驱动生产。许多企业花了大价钱引入系统,却因数据采集与生产管理脱节,最后只得到一堆无人看的报表。问题的症结不在软件本身,而在于选型时是否想清楚了「数据怎么来、管理怎么用」。
数据采集层:别让设备成为信息孤岛
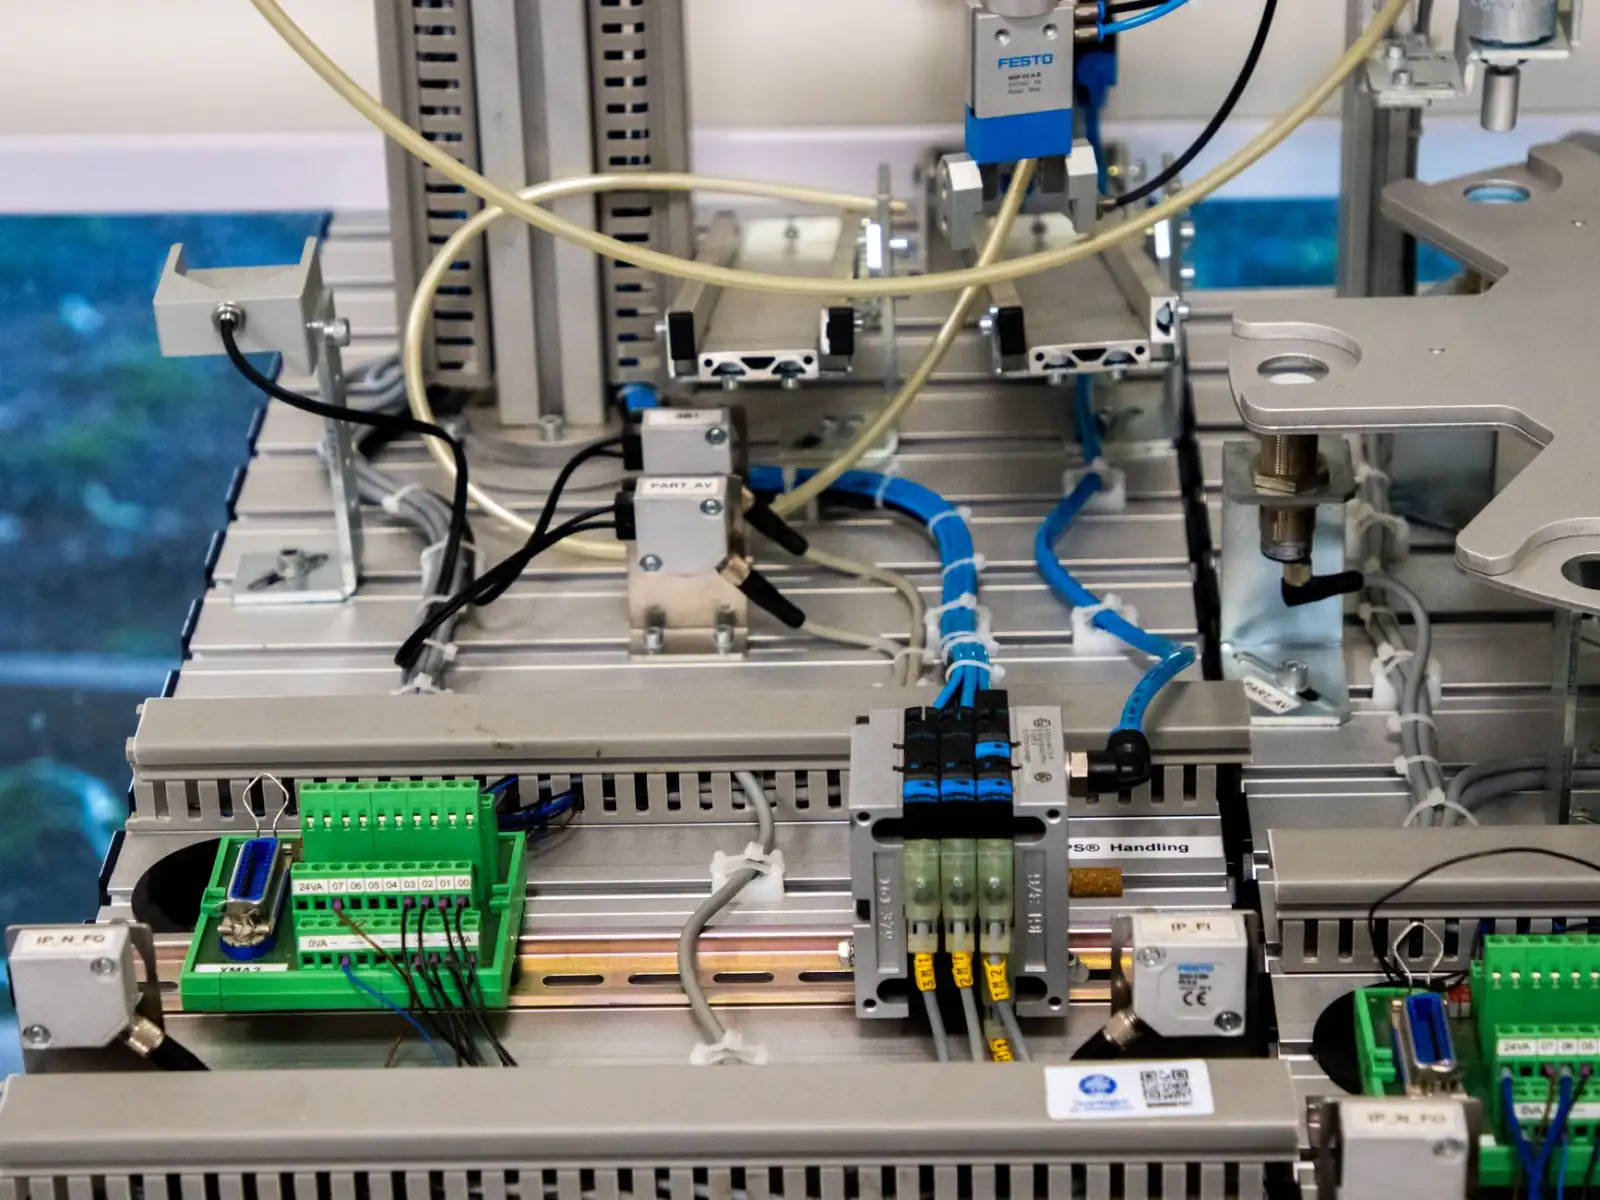
湘潭不少制造企业设备新旧混杂,老式注塑机、数控机床可能连网口都没有。MES系统选型的第一步,是盘点车间里有多少设备能输出数据、通过什么协议输出。
- 自动采集:PLC、SCADA、OPC UA接口适合实时性要求高的工序,如机加工、装配线;
- 半自动采集:扫码枪、RFID、电子秤用于物料批次和工序流转;
- 手工录入:检验记录、异常备注仍需终端补录,但要控制在最小范围。
选型时务必要求供应商提供设备联网测试,而不是只看演示环境里的模拟数据。数据采集的颗粒度决定了后续车间看板能细到什么程度。
生产管理层:车间看板不是「大屏装饰」
很多湘潭工厂的车间看板最后沦为参观道具,原因是看板指标与班组考核、排产调度没有挂钩。真正有用的看板应围绕三个核心:
- 实时产出与节拍——当前工单完成率、瓶颈工序在制品数量;
- 异常响应——设备停机、质量报警的触发与闭环时间;
- 物料齐套——工单上线前的缺料预警,减少换线等待。
MES系统的生产管理模块需要把这些指标推送到对应角色:班组长看异常,计划员看进度,厂长看综合效率。数据采集的实时性直接决定看板刷新频率,若采集延迟超过5分钟,看板就失去了调度意义。
协同落地的两个关键动作
数据采集与生产管理要协同,选型阶段就要锁定两件事:一是接口开放程度,MES是否提供标准API与ERP、WMS对接;二是异常处理流程,系统能否按湘潭工厂的实际班次、交接班规则自动流转工单。建议在合同中约定试运行期,用一条真实产线的数据跑通「采集—看板—调度—反馈」闭环。
湘潭某汽车零部件企业曾遇到这样的问题:压铸车间上了MES,但设备数据每半小时才同步一次,车间看板显示的产量总是滞后,调度员干脆用回纸质看板。后来将采集频率提升至10秒级,并让看板与ANDON呼叫联动,异常停机响应时间从平均22分钟降到7分钟。这个案例说明,湘潭制造企业选MES,不是选功能最多的,而是选数据链路最短、最贴合现场管理节奏的。
回到选型本身,建议湘潭制造企业把「数据采集方案」和「生产管理场景」放在同一张评估表里打分。能现场演示设备联网、能按工单驱动看板、能说清异常闭环逻辑的供应商,才值得进入下一轮谈判。MES系统的价值不在功能清单的长度,而在车间里每一个数据都能找到对应的管理动作。