车间看板与MES系统如何协同?湘潭工厂生产可视化管理落地指南
日期:2026-10-11
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
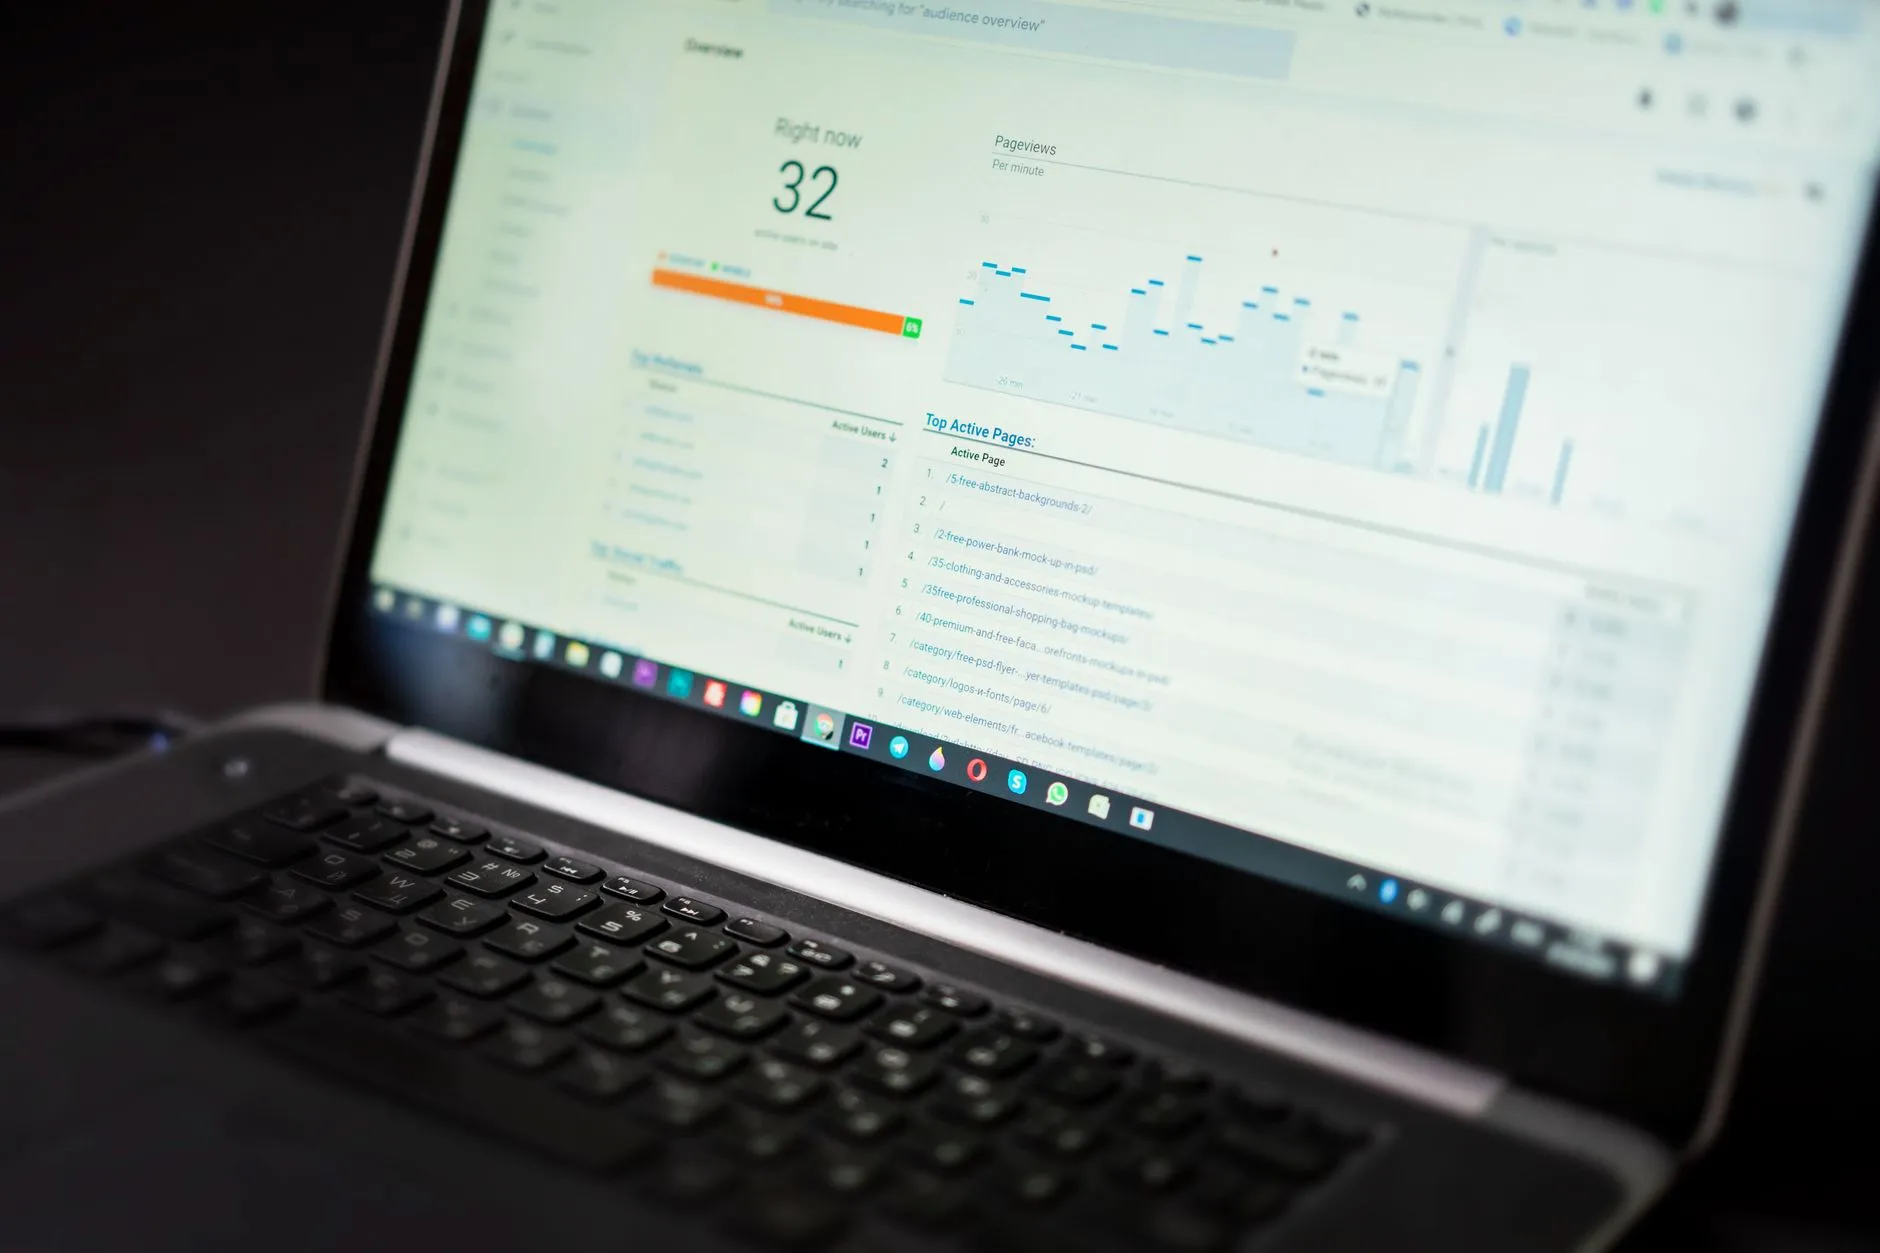
在湘潭制造企业的车间里,一块实时跳动的电子看板,往往比十页Excel报表更能说明问题。但很多工厂上了看板之后发现:数据更新靠人工、异常响应靠吼、管理层看到的还是"昨天的现场"。这背后缺失的,正是车间看板与MES系统之间的协同机制。
看板与MES:谁在指挥谁?
不少湘潭工厂的车间看板,本质上只是一块"展示屏"——班组长每小时手工录入产量,品质数据靠检验员事后补录。看板与MES系统各自为政,数据采集环节存在明显断层。结果是:看板上的数字永远滞后于实际生产节拍,MES里的工单进度也得不到现场实时反馈。
真正的协同逻辑是:MES系统作为生产管理的"大脑",负责工单排程、物料追溯、工艺参数下发;车间看板则是"神经末梢",承担实时数据采集与异常预警的可视化职责。两者之间需要一条双向数据通道。
落地协同的三个技术支点
- 设备层直采:通过PLC、传感器或IO模块,将注塑机、CNC、装配线的运行状态直接写入MES数据库,看板端以毫秒级刷新呈现OEE、节拍、良率。
- 工位级交互:在关键工位部署扫码枪或触摸终端,操作员报工、报异常的动作即触发MES工单状态变更,看板同步弹出安灯呼叫。
- 规则引擎驱动:MES预设阈值规则——如连续3件不良、设备停机超5分钟——自动推送至看板并升级至责任人手机。
湘潭某汽车零部件厂的实际案例是:将MES的工单队列与车间看板的"当前生产任务"字段绑定后,换型时间从平均22分钟压缩到9分钟,因为看板会提前15分钟提示下一工单的物料齐套状态。
给湘潭工厂的实践建议
不必追求一步到位的"黑灯工厂"。先从一条产线、一个关键工序做起,把数据采集的颗粒度做扎实。看板上的指标不宜超过6个,优先呈现"异常"而非"总量"。MES系统的选型要预留与看板中间件的API接口,避免后期二次开发成本失控。
当车间看板不再是装饰品,而是MES系统在物理世界的实时投影,湘潭制造企业的生产管理才算真正迈入可视化时代。下一步的竞争点,在于谁能用更低的采集成本,换取更快的异常闭环速度。