湘潭制造企业MES系统选型指南:从车间数据采集到看板落地的关键考量
湘潭的制造业老板们今年有个普遍感受:客户验厂越来越细,交期承诺越来越紧,而车间里那套靠纸质工单和Excel排产的老办法,已经撑不住多品种、小批量的订单节奏了。于是MES系统的选型被提上日程——但问题也随之而来:市面上系统那么多,报价从几万到几十万不等,到底该怎么选?
先看一组行业观察。长株潭地区的离散制造企业,尤其是汽车零部件、电工电气和金属加工领域,近两年上MES的比例明显上升。但真正把车间看板用起来的工厂不到一半,很多项目卡在数据采集这一关:设备协议不开放、老机床没有通讯接口、工人嫌扫码麻烦。系统上线后数据靠人工补录,看板上的数字永远滞后半天,管理层自然不再看。
核心技术:采集层决定了看板的上限
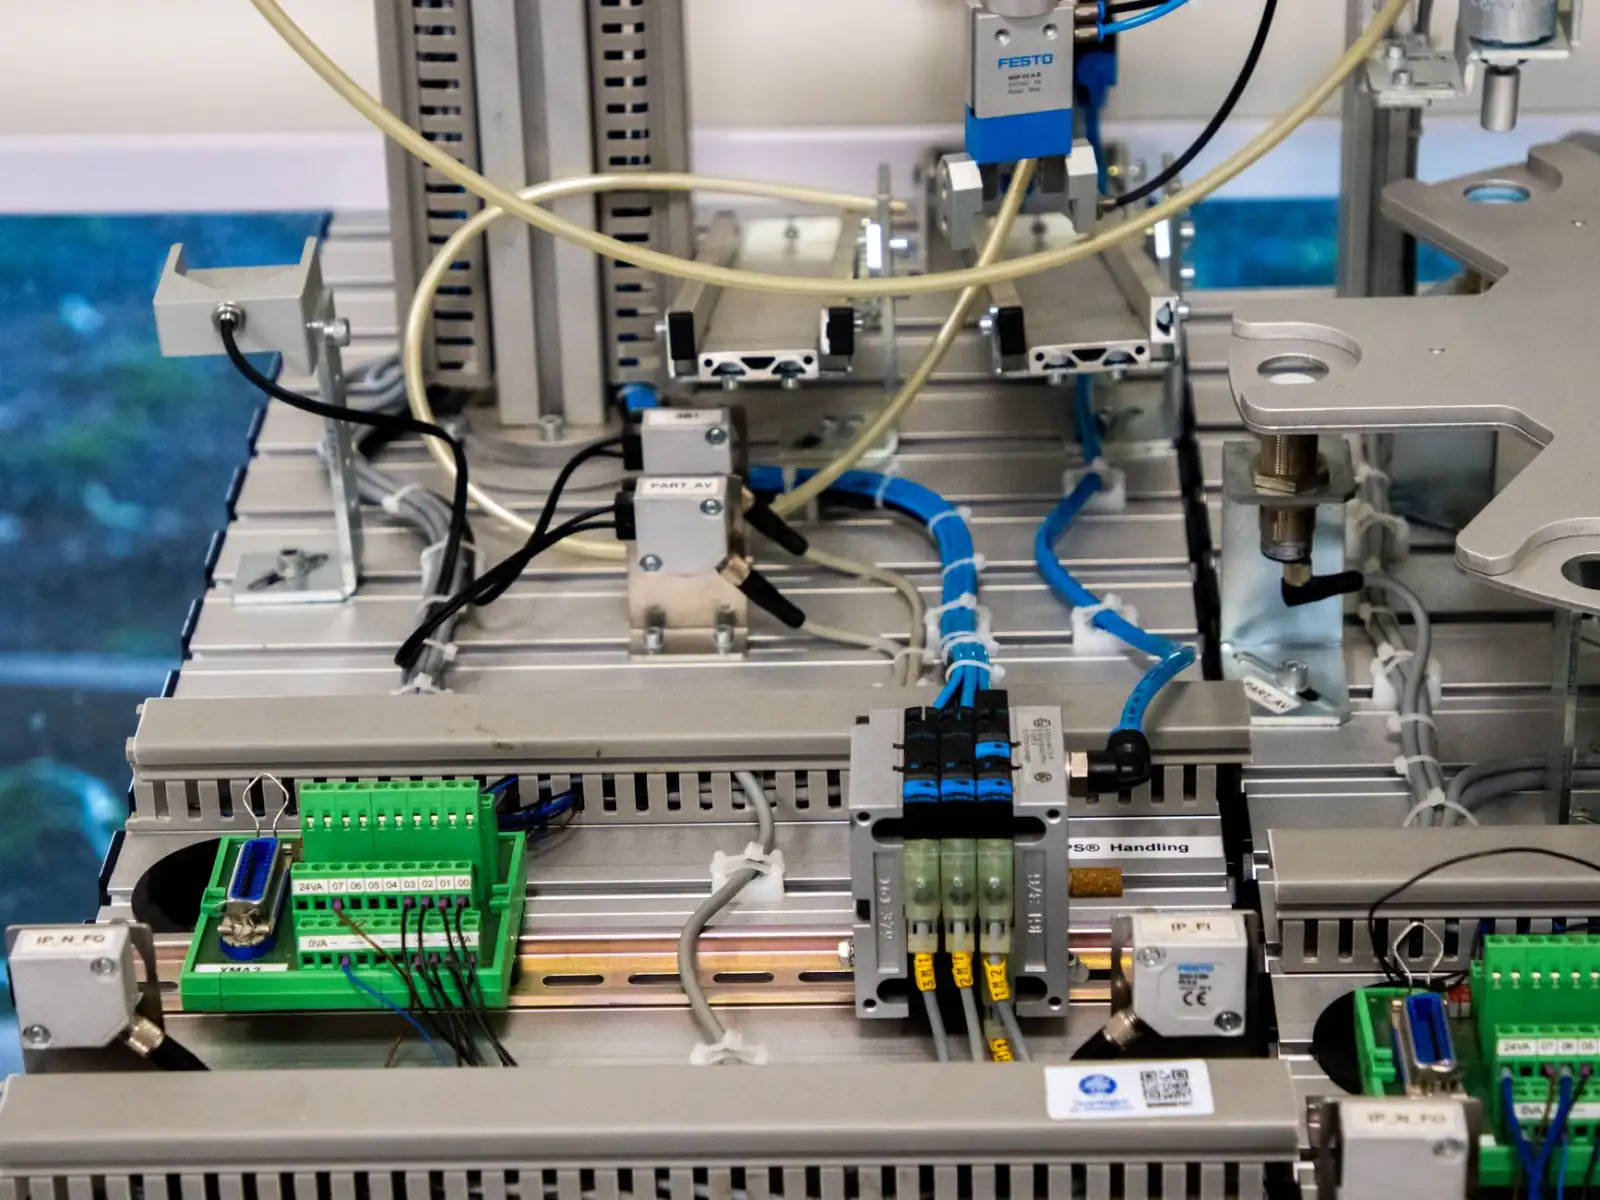
MES系统的价值链条很清晰:数据采集→过程管控→车间看板→决策反馈。采集层如果不可靠,后面全是空中楼阁。湘潭本地一家做精密加工的企业,去年选型时忽略了一个细节:他们的主力设备是三菱和发那科的老系统,部分支持OPC UA,部分只能通过IO信号取状态。后来方案商在每台设备加装了边缘采集网关,用电流互感器判断开机/停机,用PLC点位读取加工数量,才把实时数据打通。
选型时建议重点确认三件事:
- 设备兼容性:供应商是否能处理主流PLC(西门子、三菱、欧姆龙)以及Modbus、OPC UA、MQTT等协议;
- 采集粒度:是只采设备状态,还是要精确到工序、批次、人员;
- 异常处理:断网时数据能否本地缓存并续传,这直接关系到看板数据的连续性。
实践方法:从一条产线跑通再复制
很多湘潭制造企业在生产管理数字化上容易贪大求全,一上来就要求全厂覆盖。更务实的做法是选一条代表性产线做试点,跑通“采集—看板—异常响应”的闭环。比如先在装配线部署工位终端,工人扫工单条码报工,看板上实时显示计划达成率和直通率。运行两个月后,把暴露出来的问题(如报工节拍不合理、看板刷新频率过高)调整到位,再向机加、焊接等车间推广。
还有一点常被忽略:车间看板不是给老板看的“面子工程”。好的看板设计要分层——班组看板聚焦当班产量和异常呼叫,车间看板关注设备OEE和工序在制品,厂级看板才呈现订单交付和成本趋势。内容越聚焦,现场人员才越愿意用。
应用前景:MES正在从“可选项”变成“必选项”
随着湘潭本地工程机械、轨道交通配套产业链的数字化协同要求提高,主机厂对供应商的过程数据透明度要求会越来越刚性。MES系统不再只是内部管理工具,而是承接订单的准入门槛。提前把数据采集和车间看板的基础打牢,后续对接客户Portal、导入APS排产或接入工业互联网平台时,迁移成本会低得多。
选型没有标准答案,但有一条判断原则:让车间一线愿意用、让数据自动流动起来的方案,才是适合湘潭制造企业的方案。