2024年湘潭制造企业生产管理数字化转型趋势:从数据采集到车间看板的落地路径
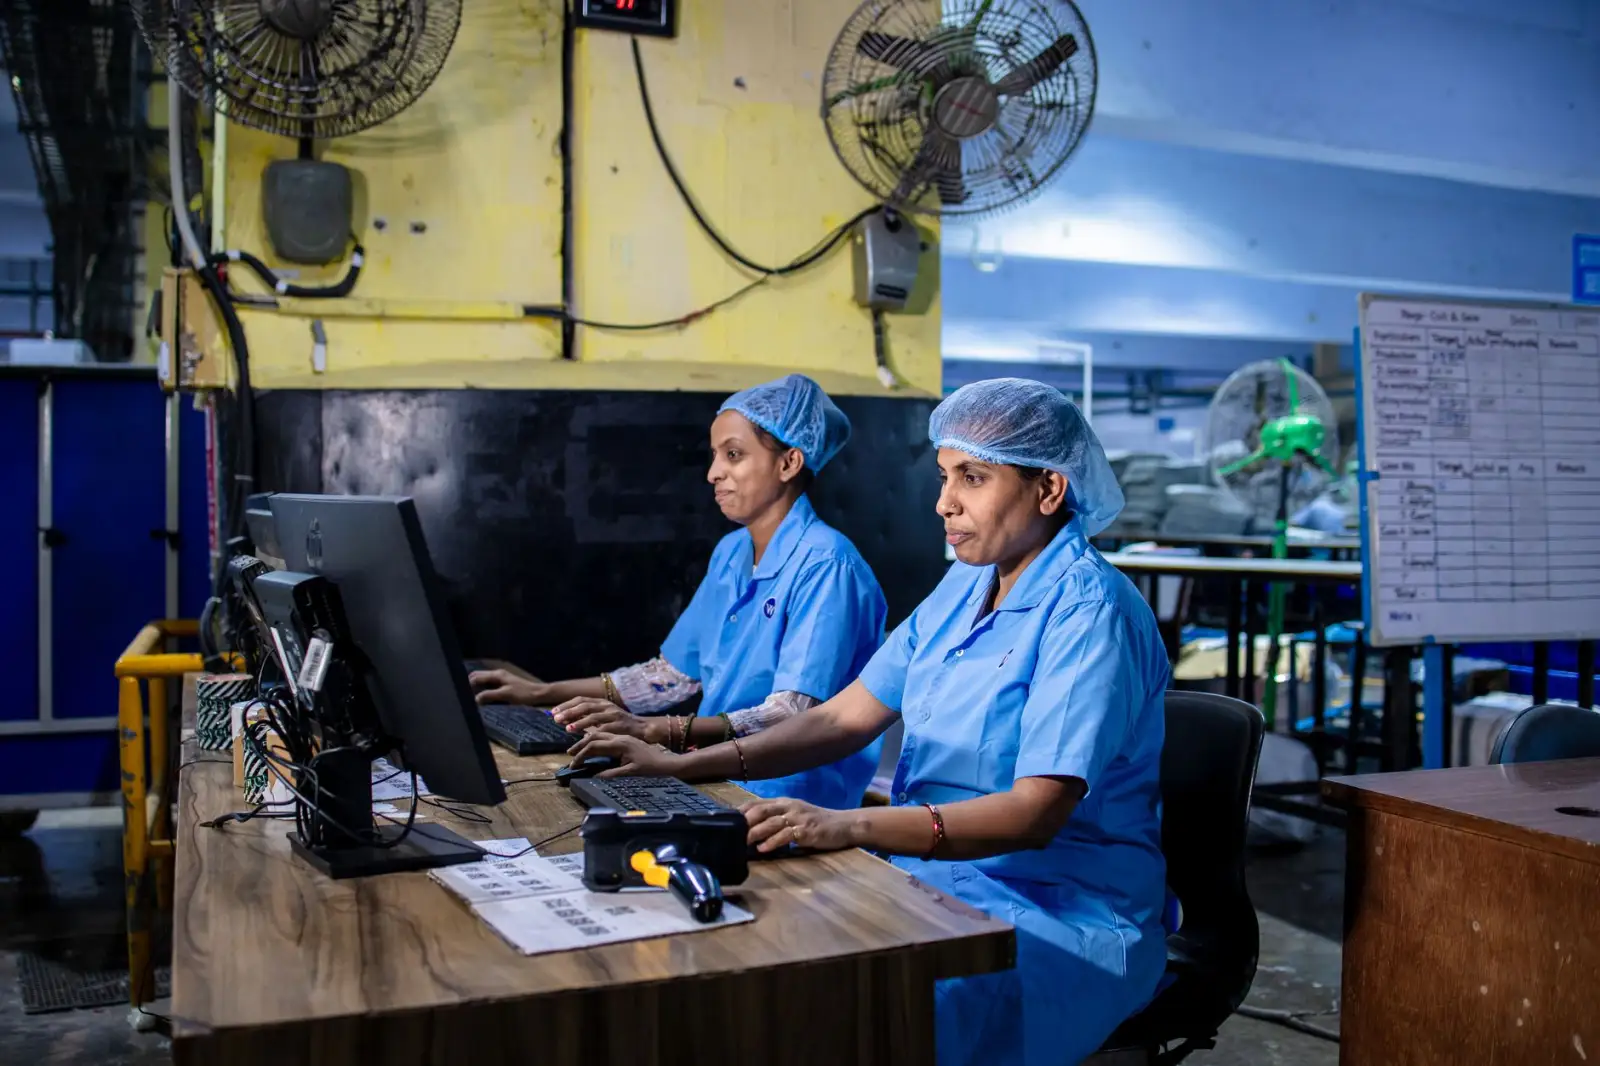
过去两年,湘潭不少制造企业在设备联网和系统选型上投入不少,但真正把数据用起来的比例并不高。一套MES系统上线后,如果只停留在报表导出层面,车间现场的问题依然靠班组长口头反馈,那数字化的价值就打了对折。从数据采集到车间看板,中间隔着的不是技术选型,而是对生产管理场景的拆解能力。
数据采集:先解决"采什么",再谈"怎么采"
很多项目启动时,第一反应是买网关、接PLC。但湘潭本地机械加工、汽车零部件、线缆制造等不同业态,采集重点差异很大。机加工关注主轴运行状态和刀具寿命,装配线更在意节拍和不良品流向。建议先梳理三个问题:
- 哪些工序的异常会直接影响交付?
- 哪些参数目前靠人工记录、且记录频率低于每小时一次?
- 哪些设备已有通讯接口但数据未被利用?
把这三类问题对应的数据点列出来,通常不超过30个核心点位,却能覆盖80%的现场管理需求。协议层面,Modbus TCP和OPC UA仍是主流,对于老旧设备,加装电流互感器或光电传感器做状态采集,成本低且见效快。
车间看板:从"显示"到"驱动"的三种层级
车间看板不是一块大屏挂墙上就完事。根据管理颗粒度,可以分三层推进:
- 状态层:设备运行、停机、报警的实时颜色区分,让异常一眼可见。这一层解决"看得见"的问题。
- 执行层:工单进度、计划达成率、关键质量指标按班次刷新。湘潭某线缆企业上线这一层后,班组长交接时间从25分钟压缩到8分钟。
- 决策层:将OEE、能耗、在制品周转等指标做趋势对比,支撑周度生产例会。这一层需要MES系统与看板之间做数据聚合,而非简单透传。
看板设计有个容易被忽略的细节:刷新频率与数据采集频率要匹配。采集是秒级、看板却5分钟刷一次,现场人员会认为数据"不准";反过来,采集是分钟级,看板硬要秒级刷新,只会制造焦虑。
落地路径中的两个关键判断
推进节奏上,建议以"单点闭环"代替"全面铺开"。选一条产线或一个车间,用4-6周完成采集、看板、异常响应流程的跑通,再复制到其他区域。湘潭制造企业普遍存在多品种小批量的特点,一套看板模板打天下的做法往往行不通。
另一个判断是:MES系统与看板的分工要清晰。MES负责工单排程、物料追溯、质量数据绑定;看板负责实时呈现和异常触发。两者之间通过中间数据库或消息队列解耦,避免看板刷新拖慢MES主流程。
常见问题:数据有了,人不用怎么办
这是湘潭本地企业反馈最多的问题。看板上的报警灯亮了,但没有人去处理。根源通常不在技术,而在责任未绑定。一个可行的做法是:把看板异常响应纳入班组考核,同时设置"响应超时升级"机制——3分钟未确认,自动推送到车间主管手机。让看板从"展示工具"变成"管理触发器",才是生产管理数字化转型的真正拐点。
从数据采集到车间看板,技术方案可以标准化,但落地路径必须贴着现场走。湘潭拾光信息技术有限公司在本地制造企业的实践中发现,那些真正用起来的项目,往往不是功能最多的,而是把一两个核心场景做透的。