车间看板与MES系统集成方案:湘潭制造企业可视化管理的落地路径
日期:2026-09-23
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
在湘潭的机加工车间里,经常能看到这样的场景:一台数控机床旁的看板还挂着昨天的计划,而操作工已经按今天的纸质派工单干了一上午。信息断层带来的不只是效率损耗,更让生产管理层的决策像隔着一层雾。
看板与MES之间的数据鸿沟从哪来
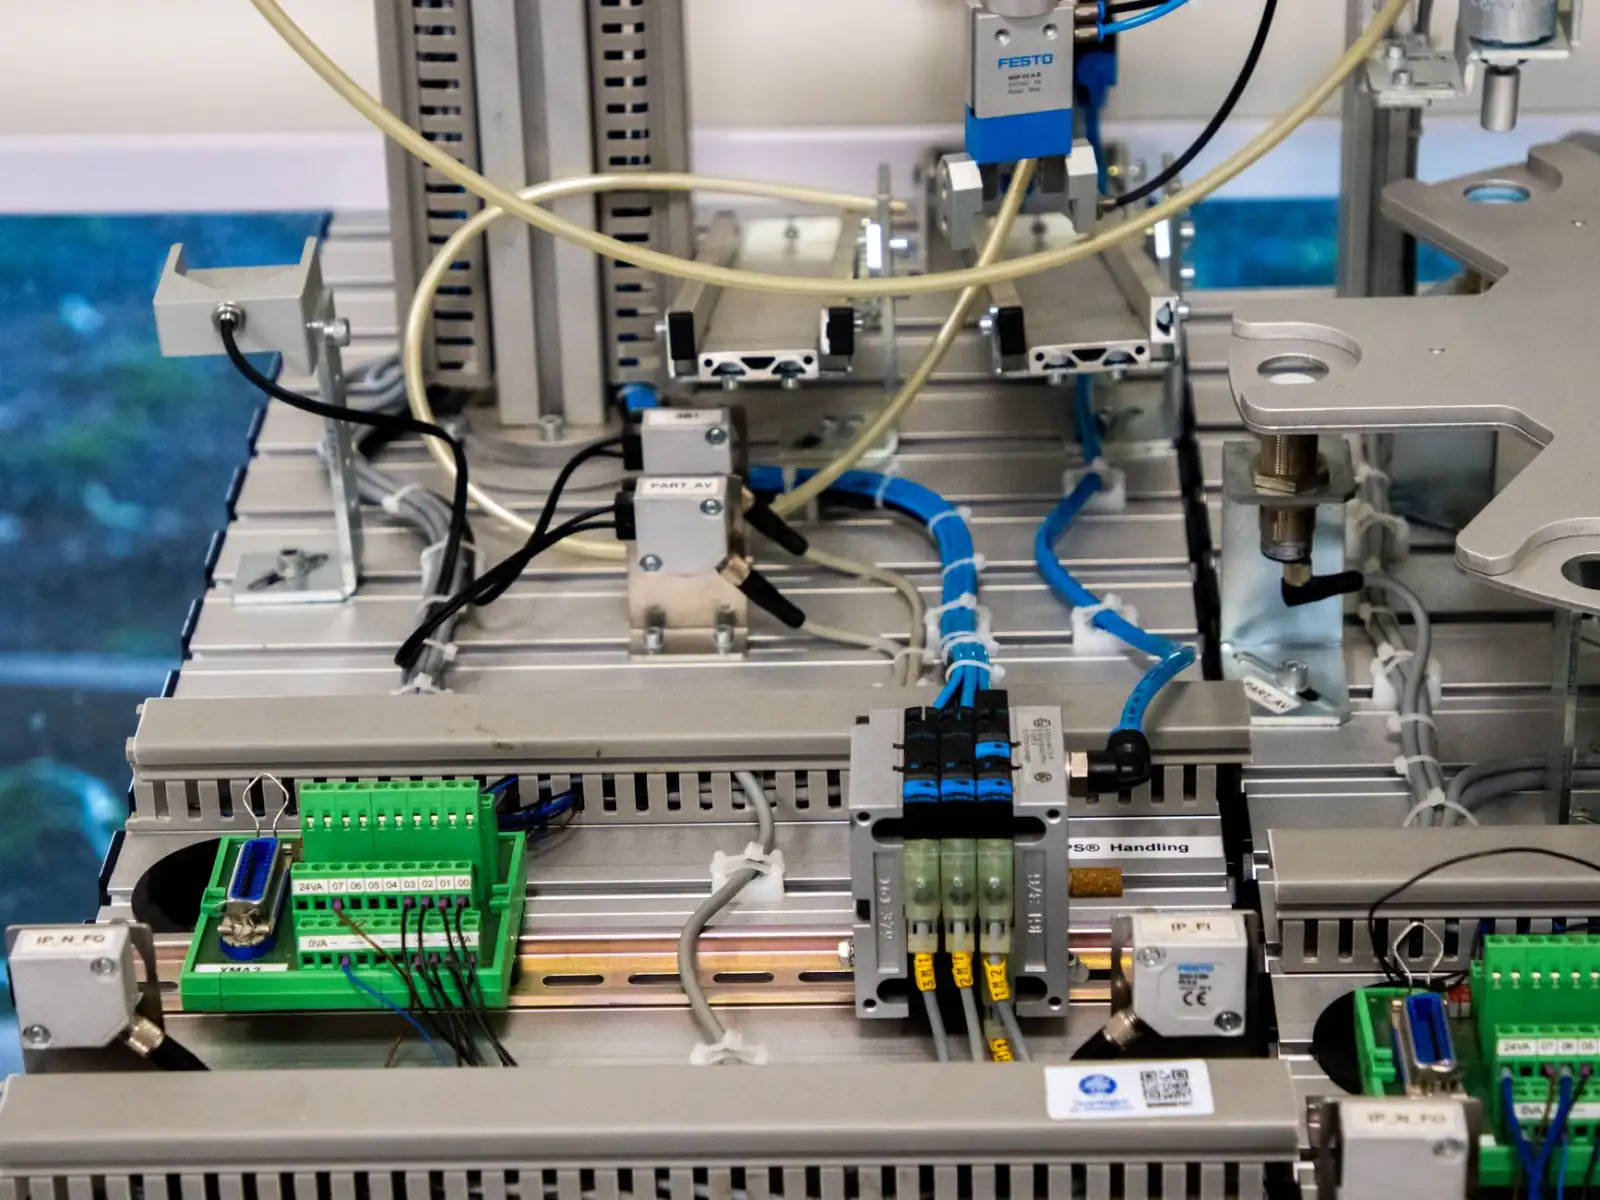
很多湘潭制造企业并非没有信息化基础。ERP排产、Excel报表、甚至单机版MES都上过,但车间看板往往独立运行——LED屏靠人工录入,Andon系统只做异常呼叫,与MES系统中的工单、BOM、工序进度没有实时通道。问题根源在于数据采集层缺失:设备没有联网,报工靠班组长事后补录,看板展示的永远是“过去时”。
集成的核心技术路径
要让看板真正反映MES系统中的实时状态,需要打通三个环节:
- 设备层数据采集:通过PLC通讯模块或IO传感器,采集机床的运行/停机/报警状态、加工计数,替代人工按键报工。
- MES工单驱动:MES系统将工单按工序拆解后,通过API或中间表推送到看板服务,看板只展示当前班次、当前机台的任务。
- 双向反馈:操作工在看板终端确认开工、报完工、呼叫物料,数据实时回写MES,形成闭环。
这一路径的关键在于数据采集的颗粒度。湘潭不少中小制造企业设备品牌杂、协议不统一,建议先从关键瓶颈设备入手,用边缘网关做协议转换,再逐步覆盖全车间。
湘潭制造企业的落地节奏
结合本地企业的实际条件,落地可以分三步走,不必一步到位:
- 看板先上线,MES后集成:先用看板替换纸质派工,让车间习惯“看屏干活”,同时暴露数据断点。
- 采集点从少到多:优先采集停机原因和产量数据,这两项对生产管理的改善最直接。
- MES系统按模块对接:先接工单下达和报工回传,再接质量追溯和物料拉动。
湘潭高新区某精密加工企业按此节奏实施后,看板数据延迟从原来的2小时缩短到15秒以内,异常响应时间下降了四成。这说明车间看板与MES的集成不是技术炫技,而是把管理动作压缩到分钟级。
随着OPC UA和MQTT协议在工业现场的普及,MES系统与看板的集成成本正在下降。对于湘潭制造企业而言,下一步的看点在于把采集到的设备数据用于OEE分析和预测性维护——看板不再只是“显示”,而是成为车间里会说话的管理节点。