MES系统如何实现生产数据实时采集:湘潭制造企业车间数字化方案解析
很多湘潭制造企业的车间里,生产进度还靠班组长用纸质工单汇报,设备状态要等人巡检才发现异常。这种模式下,管理层看到的往往是"昨天的数据",而现场问题已经发酵了几个小时。MES系统要解决的核心问题之一,就是打通从设备层到管理层的数据采集通道,让车间状态变得实时可见。
一、车间数据采集卡在哪一步?
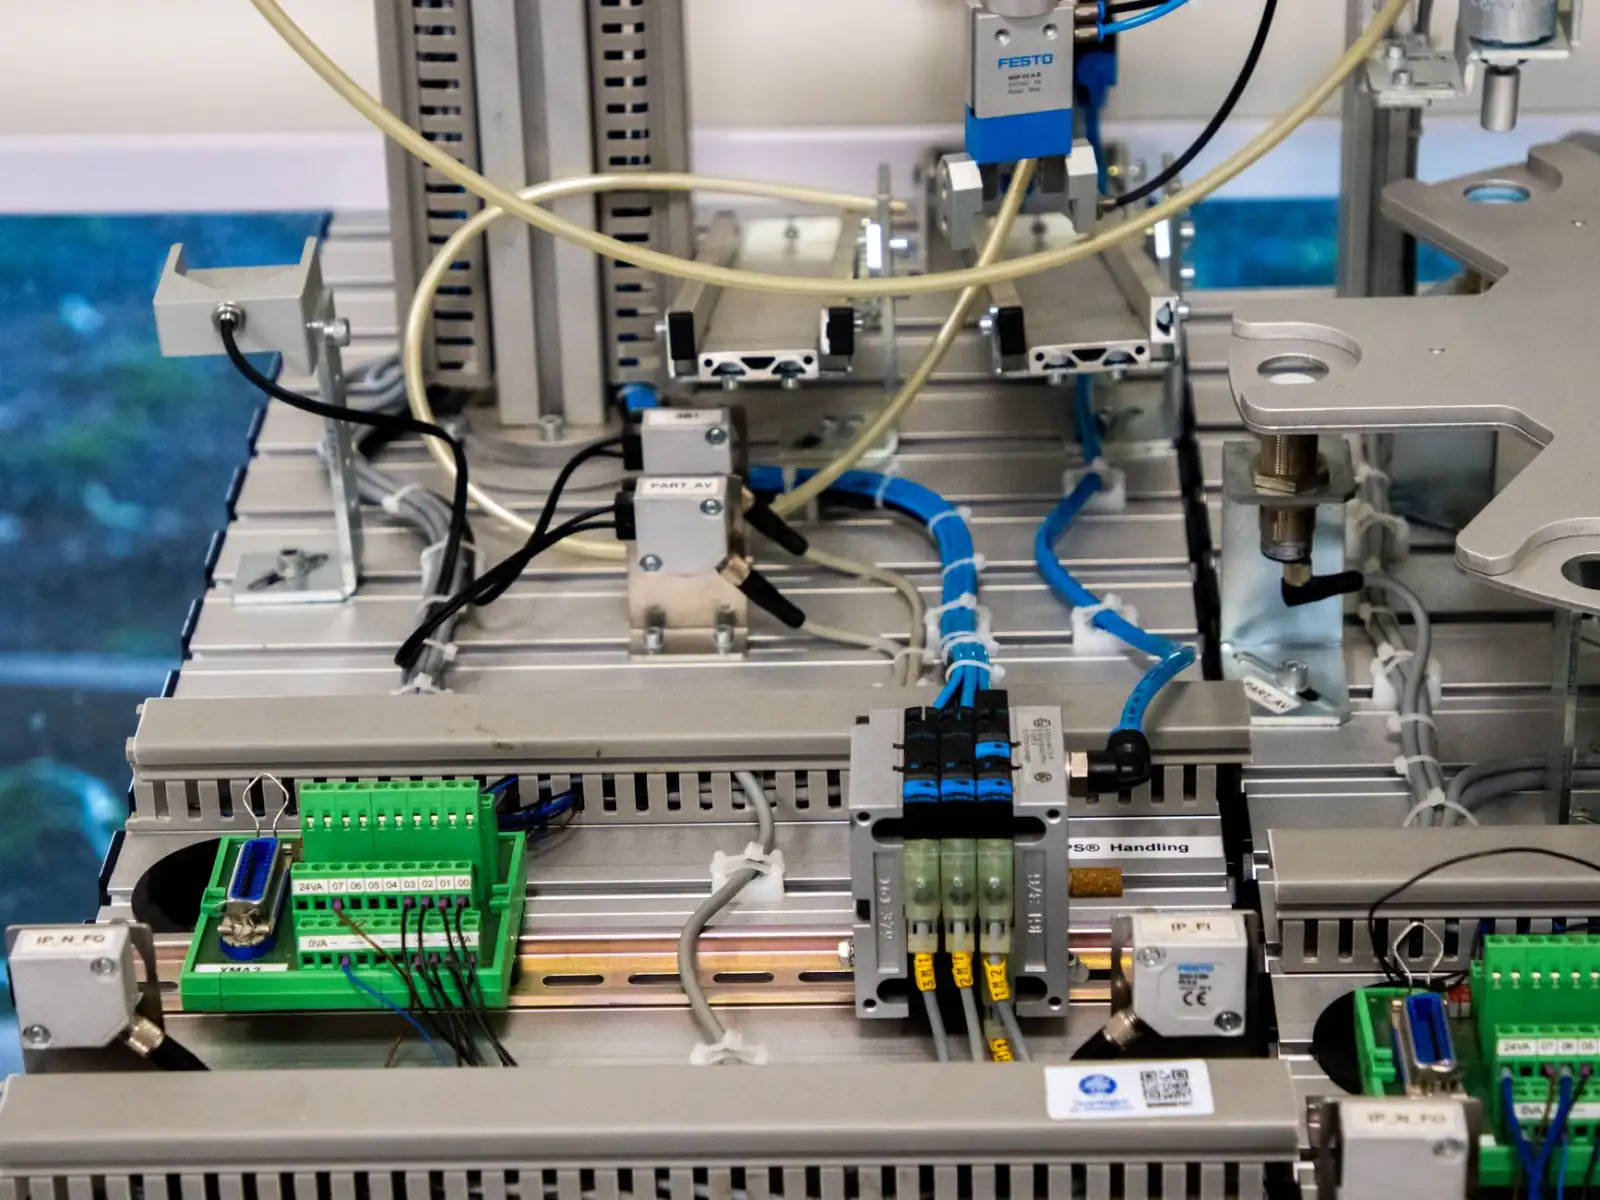
湘潭本地的离散制造和流程制造企业,设备新旧混杂是普遍现象。老式注塑机、冲床没有标准通讯接口,新购的数控设备虽然带网口,但协议五花八门——Modbus、OPC UA、Profinet各有各的用法。再加上车间网络环境复杂,电磁干扰、粉尘、震动都会影响采集稳定性。这些问题导致很多企业上了MES系统,数据采集环节却成了"半拉子工程"。
二、MES系统实时采集的三条技术路径
针对不同设备条件,数据采集方案需要分层设计:
- 设备直采:对支持OPC UA或Modbus TCP的数控设备,通过边缘网关直接读取主轴转速、进给速度、报警代码等参数,采集频率可到秒级。
- PLC对接:产线级数据通过西门子、三菱等PLC的寄存器地址映射,批量采集工位状态、产量计数、节拍时间。
- 人工辅助录入:对无通讯能力的老旧设备,用扫码枪或工位终端补录关键节点数据,作为过渡方案。
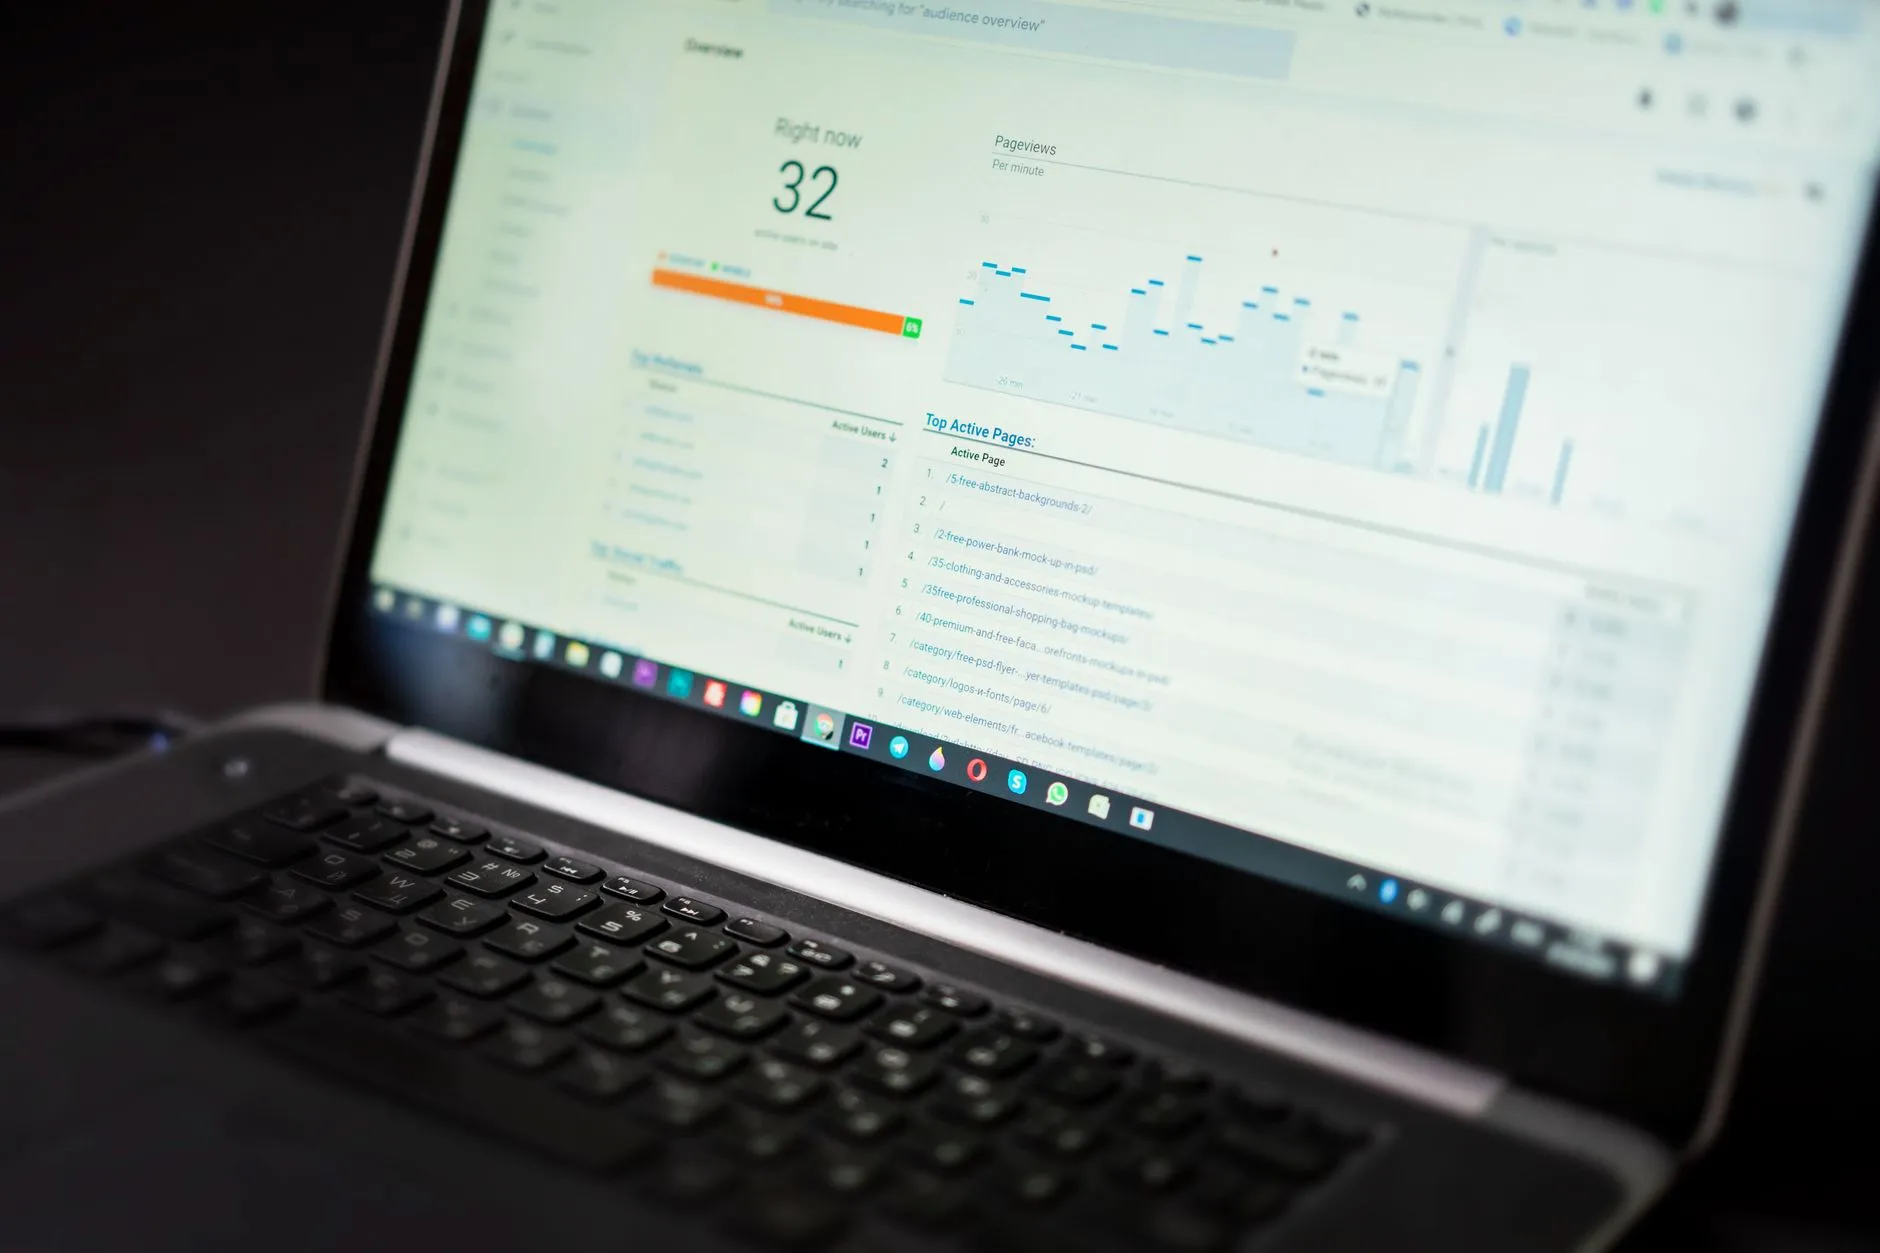
关键在于,采集上来的原始数据不能直接丢给管理层看。需要经过边缘计算层做清洗、单位换算、异常值过滤,再写入MES系统的实时数据库。这一步做好了,车间看板上的OEE、达成率、不良率才有可信度。
三、湘潭制造企业的落地要点
结合我们服务本地客户的实践,有几个细节值得注意。网络布线要避开变频器和伺服驱动器的强电走线槽,否则丢包率会明显上升。采集网关建议支持断网缓存,车间网络抖动时数据不丢,恢复后自动续传。另外,生产管理人员需要参与采集点位的定义——哪些参数真正影响决策,哪些只是"看起来有用",这决定了系统上线后的实际价值。
车间看板的刷新频率也要匹配业务节奏。注塑车间可能需要5秒刷新一次机台状态,而装配线按小时统计产量就足够了。过度追求高频采集反而增加网络和存储负担。
从趋势看,湘潭制造企业正在从单点采集走向产线级、车间级的数据贯通。MES系统与车间看板的结合,让生产异常从"事后追责"转向"事中干预"。拾光信息在本地项目中积累的经验是:先跑通一条产线的数据采集闭环,再用3到6个月逐步扩展到全车间,比一次性铺开成功率更高。