2024年湘潭制造企业MES系统选型要点与车间看板部署趋势
日期:2026-09-16
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
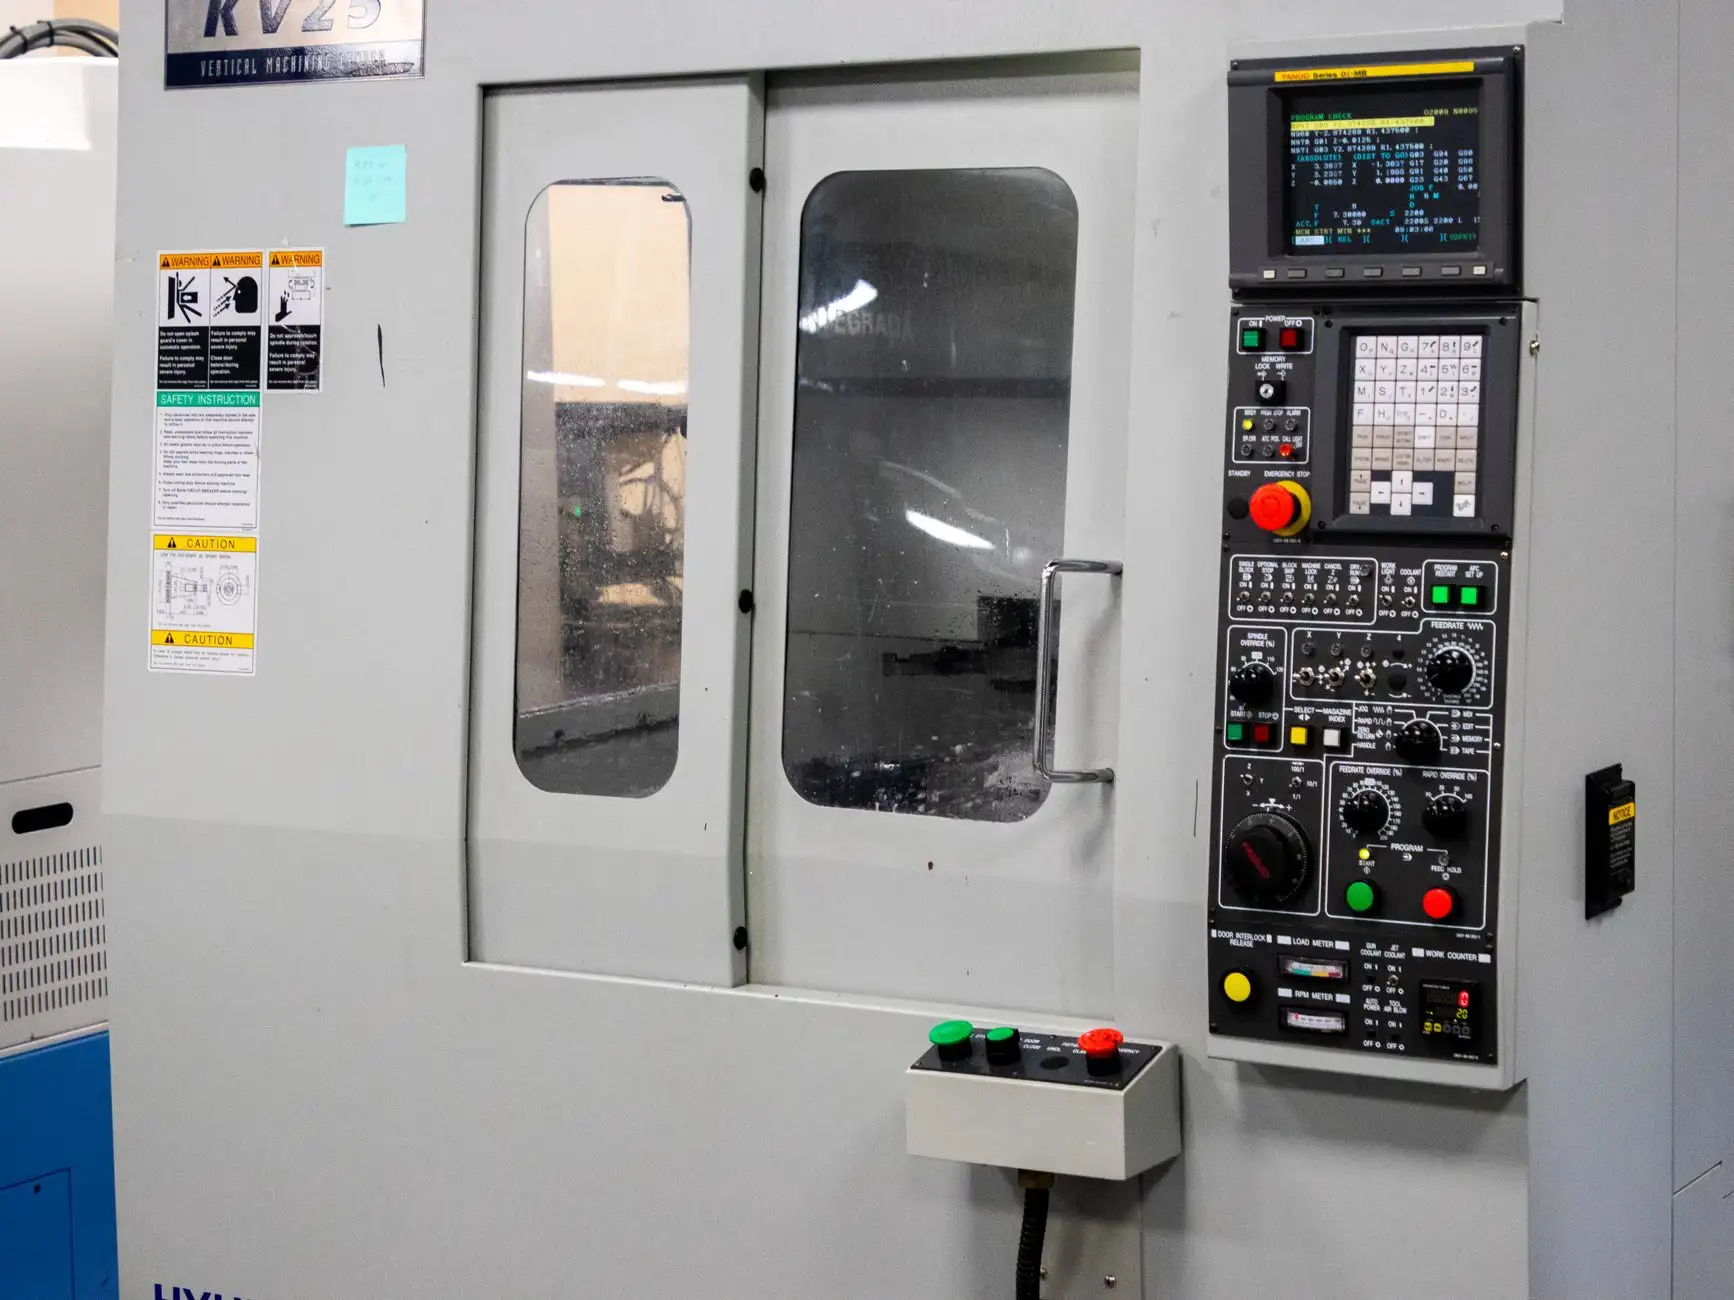
2024年,湘潭制造业的数字化改造进入深水区。不少企业在前几年陆续上了ERP、上了部分自动化设备,但车间执行层的数据断档问题依然突出。MES系统作为衔接计划层与控制层的枢纽,选型是否得当,直接决定了生产管理能否真正落到工位和机台。与此同时,车间看板的部署形态也在发生变化,从过去单一的LED大屏,向多终端、实时化、轻量化方向演进。
MES选型的三个硬指标
在湘潭本地的装备制造、汽车零部件、线缆加工等行业中,MES系统的适配性往往比功能数量更重要。选型时建议重点考察以下维度:
- 数据采集能力:能否兼容Modbus、OPC UA、Profinet等主流工业协议,是否支持老旧设备通过IO信号或串口改造接入。湘潭不少工厂设备跨度大,新老并存是常态,采集层的灵活性直接影响上线周期。
- 工序建模深度:MES不是简单的报工工具。离散制造中,工序流转、返修返工、批次追溯的逻辑必须可配置,而非硬编码。
- 与ERP的接口成熟度:工单下发、物料扣减、完工回传的闭环是否经过实际项目验证,避免形成新的信息孤岛。
车间看板部署的轻量化趋势
传统车间看板多依赖工控机+大屏的方案,部署成本高、维护麻烦。今年的明显趋势是看板与数据采集层解耦——看板只负责展示,数据由MES或边缘网关统一推送。部署形态上出现几个变化:
- 采用Android或Linux一体机替代工控机,单点成本下降约40%;
- 看板内容从固定模板转向可配置的卡片式布局,班组长可自行调整关注指标;
- 移动端看板比例上升,车间主任在手机上就能查看实时产量、设备稼动率和异常报警。
对于湘潭制造企业而言,看板部署不必追求“大而全”。先围绕关键工序的产量、合格率、设备状态三个指标做透,再逐步扩展,往往比一次性铺开更容易见效。
实施中的常见问题
从本地项目经验看,MES上线失败的原因很少是软件功能不足,更多集中在三点:基础数据不准(物料编码混乱、BOM与实际不符)、现场执行抵触(报工操作增加了一线负担)、缺乏持续运维(上线即终点)。建议在选型阶段就把数据治理和人员培训纳入预算,而不是等到实施中再补课。
另一个容易被忽视的问题是数据采集的颗粒度。采集频率过高会造成网络和存储压力,过低则失去实时监控意义。通常建议关键设备状态采集周期在1-5秒,产量计数按节拍触发,质量数据按批次录入即可。
湘潭拾光信息技术有限公司在本地制造企业服务中发现,MES系统与车间看板的协同部署,核心不在于技术多先进,而在于是否贴合实际生产节拍和管理习惯。选型时多花时间梳理自身流程,比对比软件功能清单更有价值。