MES系统如何打通车间数据采集与生产管理的信息闭环
在湘潭制造企业的车间里,设备轰鸣声背后往往隐藏着一个尴尬的现实:机台实时状态靠班组长定时巡检抄录,纸质工单流转到完工才录入系统,品质异常要等交接班才反馈到管理层。这种"事后记录"模式让生产管理始终慢半拍。MES系统要真正发挥作用,核心在于打通从数据采集到管理决策的信息闭环。
数据采集层:让设备"开口说话"
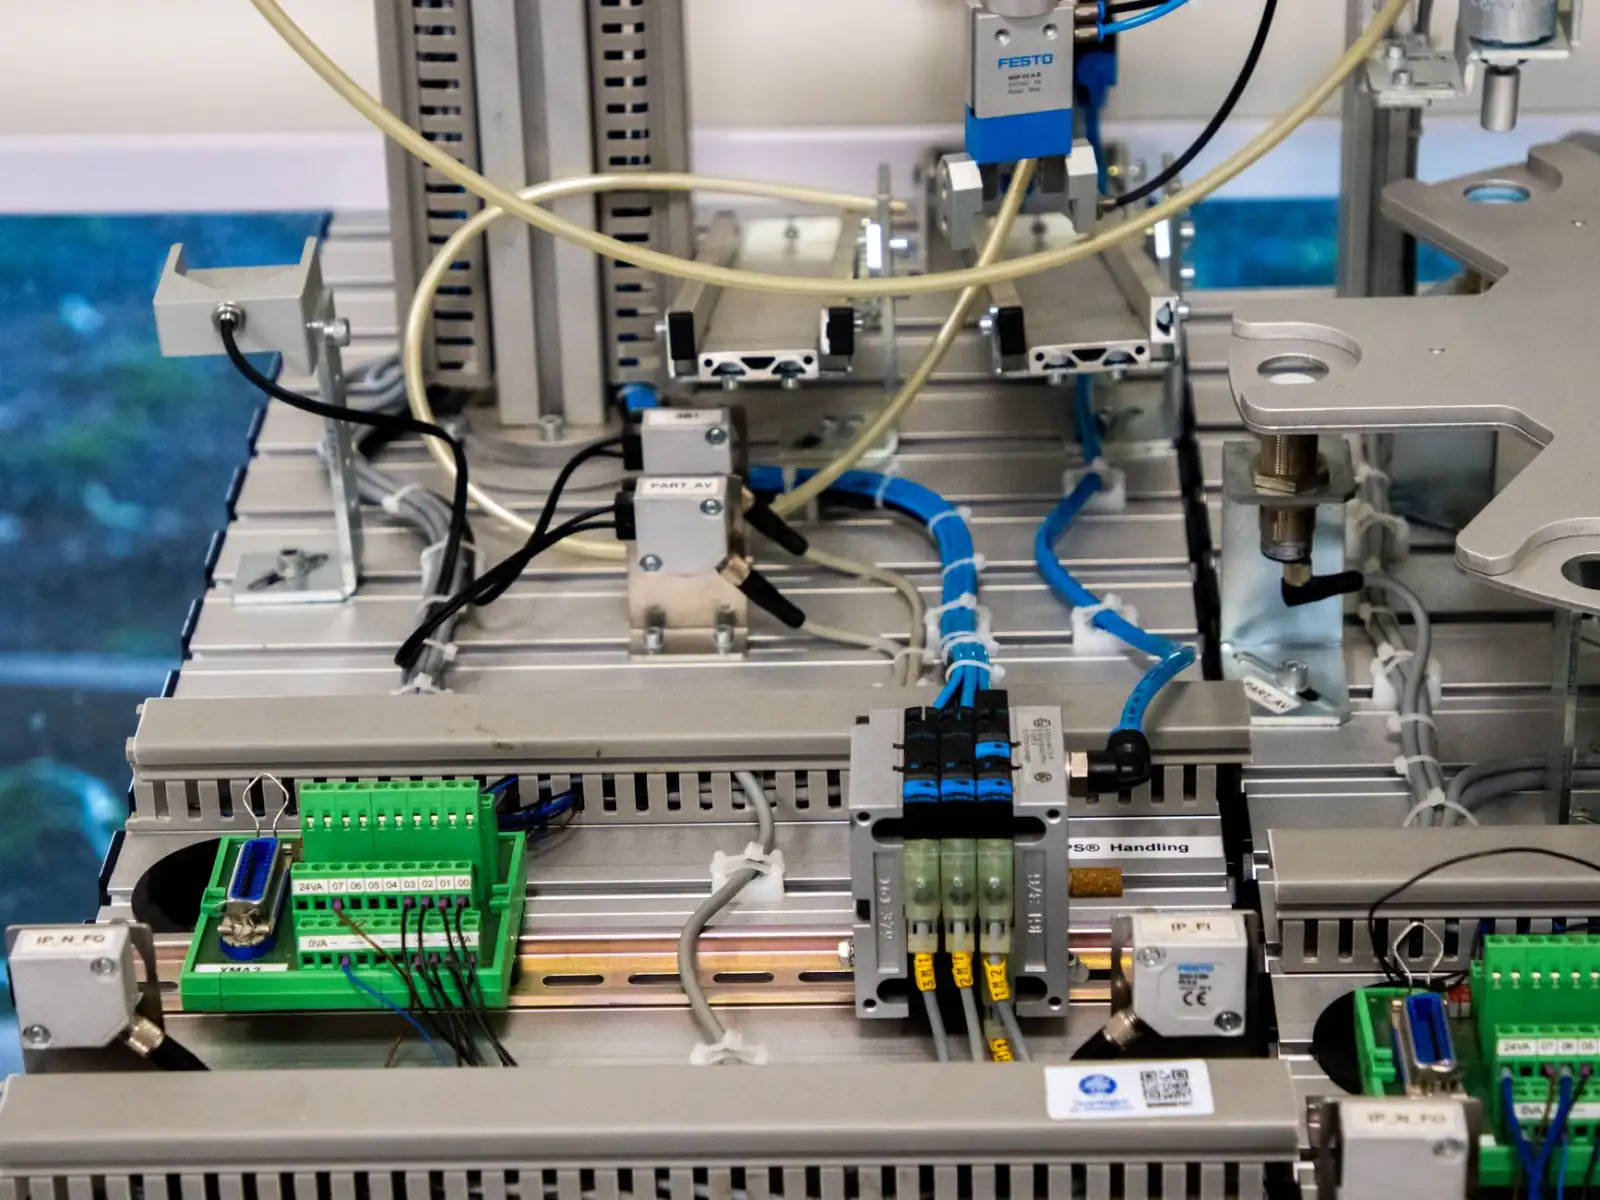
闭环的起点是数据源的标准化接入。不同年代的设备并存是湘潭制造企业的普遍现状——新设备可能自带OPC UA接口,老式注塑机却只有RS232串口。MES系统需要支持多种协议转换,通过边缘网关将PLC、传感器、扫码枪的数据统一采集上来。关键采集维度包括:
- 设备状态:运行、待机、故障、换模,精确到秒级
- 工艺参数:温度、压力、转速等与工单绑定
- 质量数据:在线检测结果与批次关联
- 物料信息:上料批次、消耗数量、余料预警
采集频率需要根据工艺特性设定。注塑车间的模次计数可以按件采集,而热处理炉的温度曲线则需要毫秒级采样才能还原真实工艺过程。
从数据到看板:信息流转的三层架构
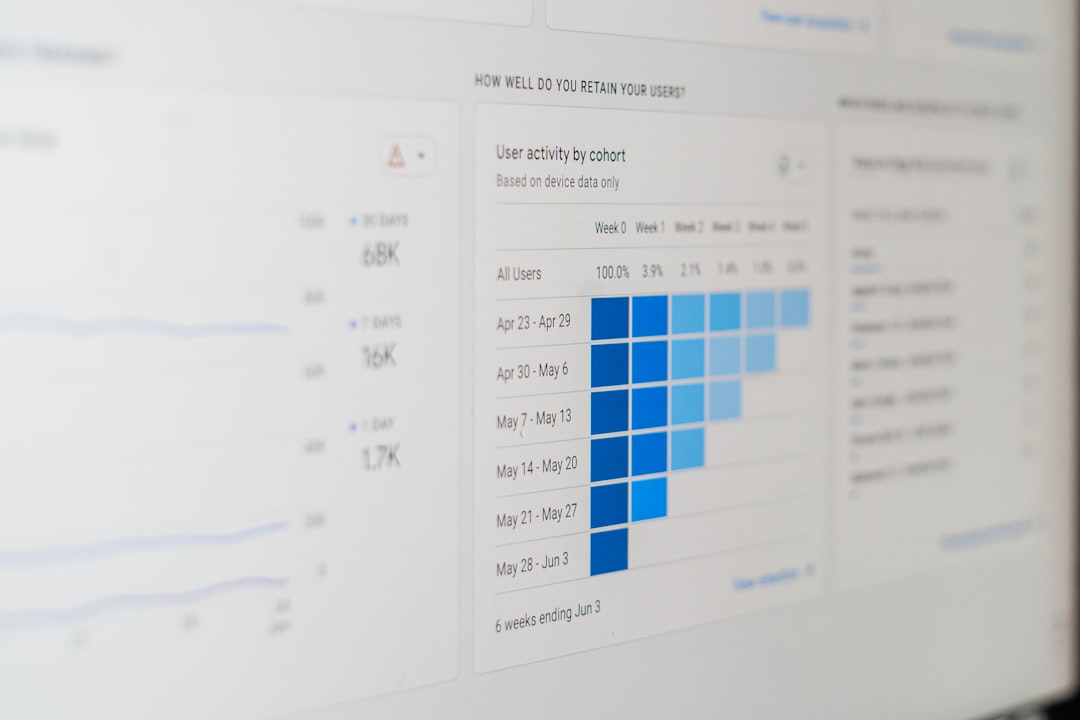
数据采集上来只是原料,要形成管理闭环还需要经过处理层和呈现层。MES系统通常采用边缘计算+中心数据库+车间看板的三层架构。边缘端负责数据清洗和实时报警判断,中心数据库存储历史数据并支撑追溯查询,车间看板则将关键指标可视化推送到现场。
这里有个容易被忽视的细节:看板不是简单的数据大屏。有效的车间看板应该分角色呈现——操作工看到的是当前工单进度和SOP提示,班组长看到的是设备综合效率(OEE)和异常响应倒计时,车间主任看到的则是订单达成率和瓶颈工序。湘潭某机加工企业上线MES系统后,将看板响应时间从原来的15分钟缩短到实时刷新,异常停机处理效率提升了40%。
实操方法:闭环落地的三个关键动作
很多企业上了MES系统却发现闭环断在"最后一公里",问题往往出在流程设计上。以下三个动作值得参考:
- 工单驱动采集:操作工扫码开工时,MES系统自动下发采集参数模板,避免人工选择错误。工单完工时,系统自动校验采集数据完整性,缺项不允许报工。
- 异常触发闭环:当采集数据超出控制限,MES系统自动生成异常任务并推送到责任人移动端,处理结果必须回传才能关闭任务。这样品质异常不会消失在交接班记录本里。
- 看板与绩效挂钩:将车间看板上的OEE、一次合格率等指标纳入班组绩效考核,让数据真正驱动行为改进。
数据对比:闭环前后的管理差异
以湘潭地区典型的离散制造场景为例,打通信息闭环前后的差异可以用几个指标衡量。某电气设备厂在实施MES系统前后的对比数据显示:生产日报生成时间从4小时压缩到实时自动生成;在制品库存周转率提升22%;订单交付准时率从76%提升到91%。这些数字背后是数据采集实时性和生产管理响应速度的根本改变。
信息闭环的价值不在于技术多先进,而在于让每个生产决策都有实时数据支撑。湘潭拾光信息技术有限公司在服务本地制造企业时发现,闭环建设需要从一条产线、一个工序开始验证,逐步扩展到全车间。当车间看板上的数字开始驱动班前会讨论,当异常处理不再依赖口头传达,MES系统才算真正融入了生产管理的日常。